How to choose a painting line for aluminum and composites: technical parameters
Как выбрать линию покраски для алюминия и композитов: технические параметры

Линия нанесения покрытий для алюминия и композитов — не товарная позиция с фиксированной спецификацией, а конфигурация, которую определяют габарит заготовки, требуемый объём выпуска и требования к финишному слою. Два предприятия с одинаковым названием процесса получают принципиально разное оборудование: шаг заготовки 450–900 мм и заготовка Φ220×160 мм для посуды из алюминиевого сплава — это не то же самое, что алюминиевая панель длиной до 7000 мм с конвейером 3000 мм/мин.
Ключевые параметры, которые следует зафиксировать в техническом задании до выбора поставщика: стандартный размер заготовки Φ220×160 мм и максимальный Φ300×160 мм (для линий посуды), шаг заготовки 450–900 мм, скорость конвейера 3000 мм/мин с регулировкой 2000–4000 мм/мин (для линий металла), метод нанесения — роботизированная покраска либо возвратно-поступательное распыление в сочетании с ручным, и конструкционные материалы: каркас из углеродистой стали, покрасочная камера и трубопроводы из нержавеющей стали.
Ниже разобрано, как каждый из этих параметров влияет на нанесение покрытия именно на алюминиевые сплавы и композитные материалы, в каком порядке их проверять при выборе и как выглядит сравнение конфигураций по проверяемым характеристикам.
Почему параметры важнее общего названия оборудования
Основная причина доработок после пусконаладки — не качество распылителей, а несогласованность трёх величин: шага подвеса, скорости конвейера и габарита заготовки. Если шаг выбран по критерию максимальной плотности, заготовки начинают перекрывать друг друга в зоне распыления, появляются «затенённые» участки и наплывы на кромках. Если скорость конвейера не согласована со временем отверждения, покрытие не успевает набрать свойства, и дефект проявляется уже на готовой продукции, когда исправить его невозможно.
Для алюминиевых сплавов добавляется тепловой фактор. Алюминий отличается высокой теплопроводностью: заготовка быстро принимает температуру технологической зоны и так же быстро отдаёт тепло. Это означает, что время нахождения заготовки в каждой зоне — нагрев, распыление, выдержка, отверждение — должно рассчитываться, а не подбираться эмпирически. Именно поэтому скорость конвейера указывается не одним числом, а диапазоном: одна и та же линия должна работать и с массивным профилем, которому нужен более длительный прогрев, и с тонкостенной деталью.
Для композитных материалов ограничивающим фактором становится не нагрев, а стабильность условий. Композитные детали — например, ABS+PC в автомобильных компонентах — чувствительны к температуре и влажности, поэтому в спецификации линии фиксируются температура покрасочной камеры 25±2 °C и влажность 65±10% относительной влажности. Эти значения не «рекомендация», а расчётная граница процесса.
Практический вывод: параметры линии — это не паспортные данные для каталога, а расчётная модель процесса. Их проверяют до подписания контракта, а не после монтажа.
Отраслевой контекст: почему требования растут
Объём мирового рынка оборудования для нанесения покрытий оценивался в 17,25 млрд долларов США в 2022 году с прогнозируемым среднегодовым темпом роста 5,3% до 2030 года; драйверами названы спрос на электромобили и промышленная автоматизация (Grand View Research). Сегмент оборудования для порошковой окраски растёт быстрее — со среднегодовым темпом 6,73% до 2035 года (Market Research Future), что отражает переход отрасли к автоматизированным решениям.
Для рынка Евразийского экономического союза ориентиром остаётся российский рынок промышленных покрытий: около 1,78 млрд долларов США в 2024 году при прогнозируемом среднегодовом темпе 1,3% до 2035 года (Market Research Future). Рынок зрелый, поэтому прирост производства обеспечивается не столько новыми мощностями, сколько модернизацией существующих линий и заменой ручного нанесения на автоматизированное.
Композитные автокомпоненты формируют отдельный спрос: мировой рынок автомобильных бамперов, по данным Future Market Insights, растёт с 17,5 млрд долларов США в 2025 году до 26,4 млрд к 2035 году при среднегодовом темпе 4,2%. Бампер, накладки дверных панелей, вспомогательная приборная панель, панель переключения передач, накладки приборной панели, колёсные арки и панель переключателей — это детали из ABS+PC, и требования к линии для них отличаются от требований для металла.
Регуляторная рамка также влияет на выбор: для поставок в Евразийский экономический союз (Россия, Казахстан, Беларусь, Армения, Киргизия) оборудование должно соответствовать требованиям ЕАЭС и стандартам безопасности промышленного оборудования, таким как ГОСТ Р.
Ориентиры на рынке задают крупные международные поставщики промышленных систем нанесения покрытий — Nordson (США), Gema (Швейцария), Wagner Group (Германия). При этом конфигурацию линии под конкретную заготовку формирует производитель интегрированной системы, а не поставщик отдельных узлов распыления.
Разные аналитические агентства дают разные оценки объёма рынка оборудования для нанесения покрытий: от 17,25 млрд долларов США с базой 2022 года (Grand View Research) до 5,0 млрд долларов США с базой 2024 года (Market Research Future). Расхождение объясняется разным охватом — одни расчёты включают только оборудование, другие системы целиком. При планировании бюджета проекта корректнее опираться на параметры конкретной линии, а не на среднерыночные цифры.
Разбор технических параметров линии
1. Геометрия заготовки: Φ220×160 мм и Φ300×160 мм
Стандартный размер заготовки линии посуды — Φ220×160 мм по высоте, максимальный — Φ300×160 мм. Это границы, внутри которых линия обеспечивает заявленный цикл и качество покрытия. Заготовка, выходящая за максимальный размер, требует либо другой оснастки, либо другой платформы оборудования.
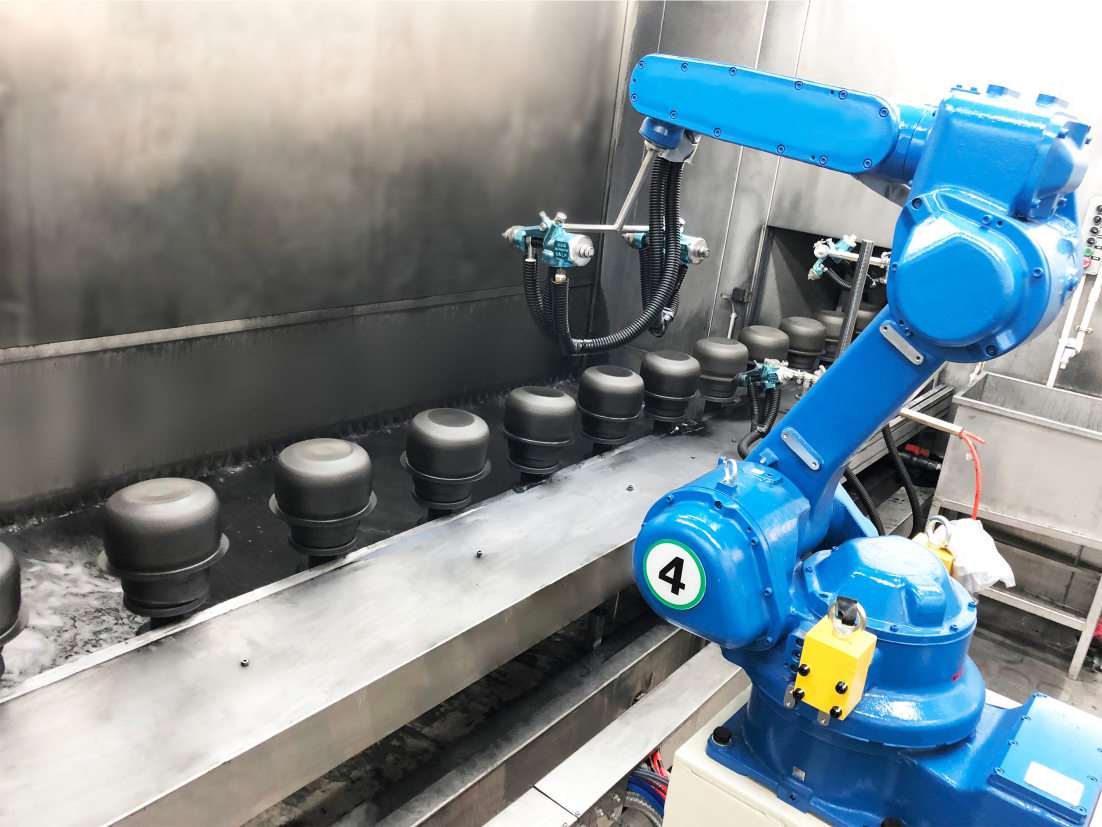
Материал заготовок на таких линиях — алюминиевый сплав и композитные материалы (нержавеющая сталь, алюминиевый сплав, медь). Диаметр и высота определяют не только габарит подвеса, но и расстояние до распылителей, а значит форму факела и равномерность плёнки. Высота 160 мм ограничивает доступ распылителя во внутреннюю полость — для сковород, вкладышей рисоварок и форм для выпечки покрытие наносится именно на внутреннюю поверхность, и геометрия изделия напрямую влияет на выбор оснастки.
Отдельное требование к заготовке — отсутствие деформации при нагреве. Для алюминия это критично: деформация проявляется уже после отверждения, когда исправить её невозможно.
Для крупногабаритных изделий логика та же, но границы другие: линия металла рассчитана на максимальный размер заготовки 7000×2000×2200 мм — 1 шт. на подвес. Разница между стандартным и максимальным размером здесь задана уже не оснасткой, а транспортирующей системой.
2. Шаг заготовки 450–900 мм
Шаг — это расстояние между заготовками на конвейере. Диапазон 450–900 мм представляет собой рабочий коридор, внутри которого выбирается конкретное значение под конкретное изделие.
- Более плотная посадка, ближе к 450 мм, увеличивает съём с подвеса, но повышает риск перекрытия факелов распыления и неравномерного прогрева.
- Более разреженная посадка, ближе к 900 мм, даёт стабильную толщину покрытия и лучший тепловой режим, но снижает производительность на единицу длины линии.
Для алюминия малый шаг опасен тепловой интерференцией: соседние заготовки с высокой теплопроводностью влияют друг на друга при нагреве и охлаждении. Для композитов малый шаг увеличивает концентрацию паров растворителя в камере, что напрямую связано с требованиями к вентиляции и к системе обработки летучих органических соединений.
Схема подвешивания фиксируется в спецификации вместе с шагом: для линии посуды это 4 внутренние ёмкости на подвес и 20 крышек на подвес.
3. Скорость конвейера: 3000 мм/мин с регулировкой 2000–4000 мм/мин
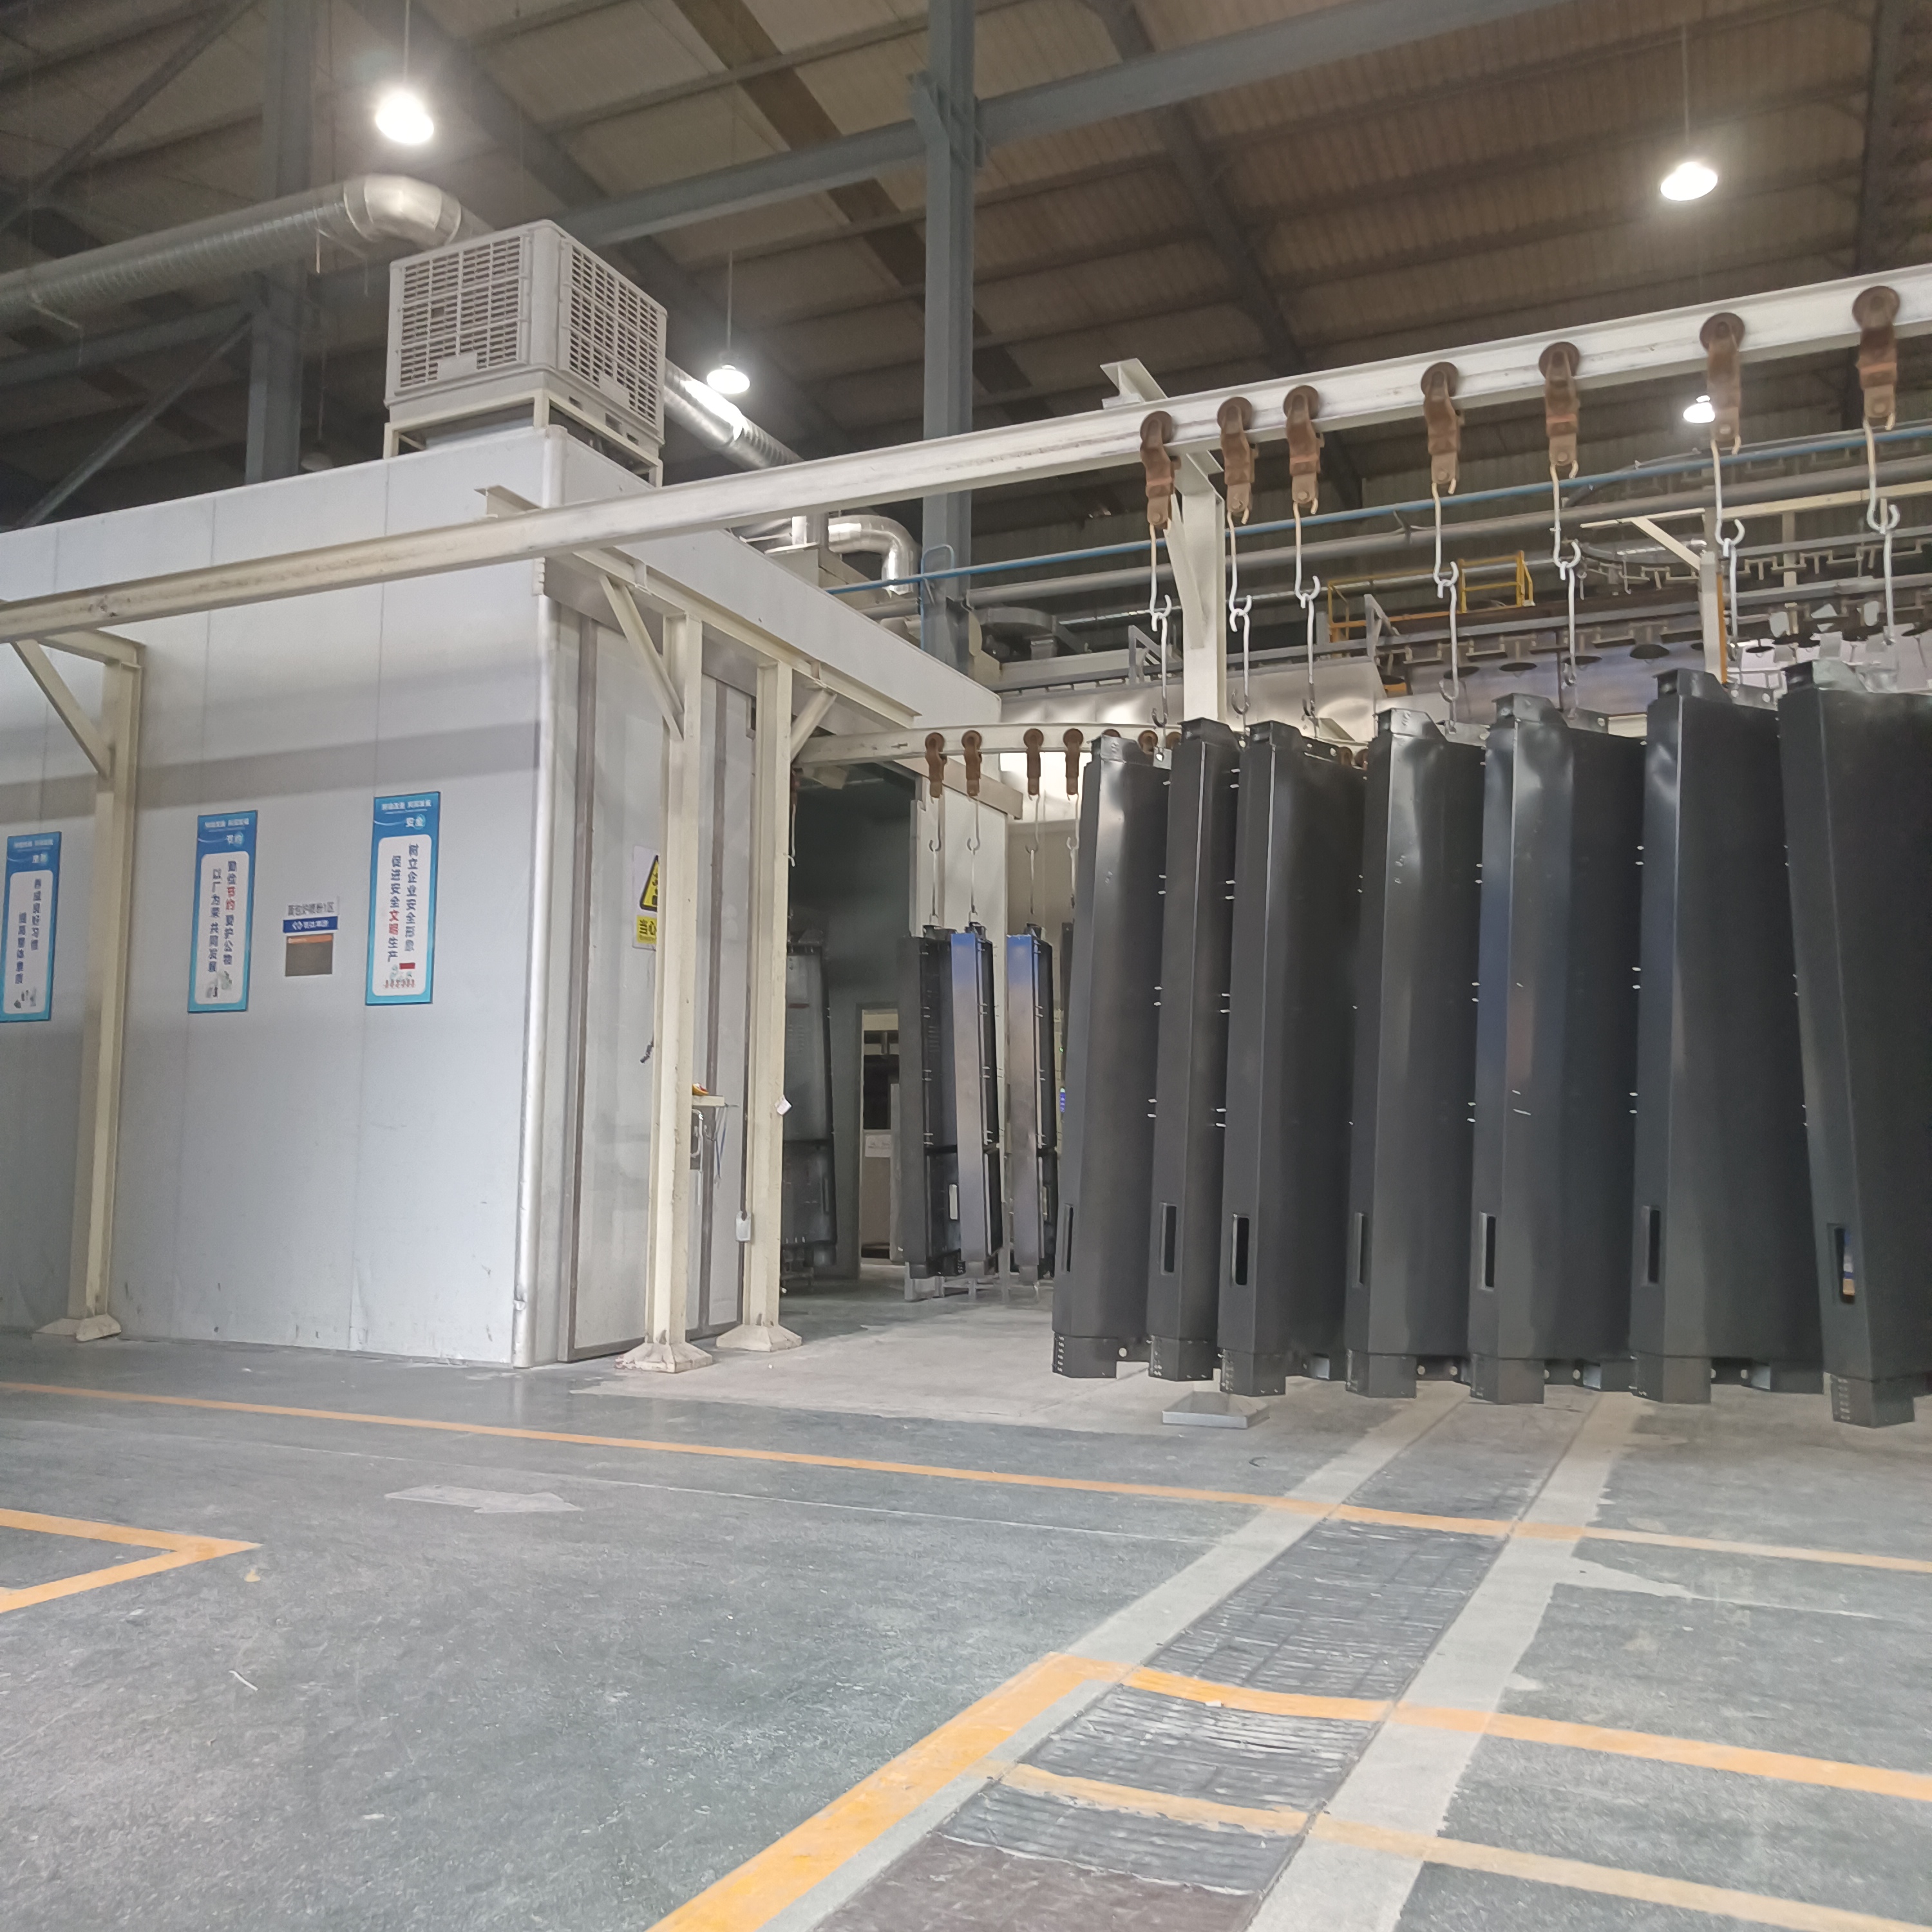
Для линии нанесения покрытий на металл, где заготовками служат алюминиевые панели и профиль, скорость конвейерной ленты составляет 3000 мм/мин с регулировкой в диапазоне 2000–4000 мм/мин. Скорость однозначно задаёт время нахождения заготовки в каждой технологической зоне, поэтому длина зон предварительной обработки, сушки, распыления и отверждения рассчитывается от неё, а не наоборот.
Практический смысл диапазона:
- 2000 мм/мин — режим для массивных профилей и случаев, когда требуется более длительный прогрев или более равномерное нанесение;
- 3000 мм/мин — номинальный режим, на который рассчитана максимальная производительность до 5000 м²/день;
- 4000 мм/мин — режим повышенной производительности, требующий запаса по мощности сушильного и отверждающего оборудования.
В линии посуды используются собственные значения: 1200 мм/мин на линии анодирования и 1000 мм/мин на настольной печи отверждения с регулировкой от 0,5 до 1,5 м/мин. Именно поэтому сравнивать линии «по одной цифре скорости» некорректно: скорость относится к конкретному участку, а не ко всей линии целиком.
4. Производительность и производственный цикл
Производительность линии — расчётная величина, привязанная к шагу, скорости и режиму работы предприятия:
- линия посуды: 800–1000 штук в час;
- линия металла: до 5000 м²/день при работе 300 дней в году по 20 часов в день;
- линия автозапчастей: 45 секунд на лоток, 1760 лотков в сутки, коэффициент использования оборудования 85%, режим 336 дней в году по 22 часа в сутки;
- линия промышленного оборудования: 20 единиц гондольных вагонов, платформ и цистерн, 7 единиц специальных вагонов SQ6, 10 единиц крытых и зерновых вагонов, 5–10 единиц экспортных вагонов за смену продолжительностью 7,5 часа;
- линия дерева: 1422 штуки за 8-часовую смену при шаге 300 мм на подвес и расчётной скорости 4000 мм/мин с регулировкой 2000–6000 мм/мин.
При выборе важно сопоставлять не максимальную производительность из каталога, а производительность в вашем режиме работы. Коэффициент использования 85% и работа 22 часа в сутки — это две разные производственные реальности, и линия, рассчитанная на первую, не даст заявленного выпуска во второй.
5. Конструкционные материалы: углеродистая и нержавеющая сталь
Основной каркас линии изготавливается из углеродистой стали, покрасочная камера и трубопроводы — из нержавеющей стали. Разделение функций принципиально и связано с двумя разными задачами.
- Углеродистая сталь обеспечивает жёсткость несущей конструкции на всей протяжённости линии. Это критично для линий с крупногабаритной заготовкой — до 7000 мм — и для напольных конвейеров, где нагрузка распределяется по длине.
- Нержавеющая сталь в камере и трубопроводах работает с агрессивными средами, конденсатом и остатками лакокрасочных материалов, проще очищается и не является источником коррозионных загрязнений в зоне нанесения.
Для алюминия и композитов вторая часть важнее, чем кажется на первый взгляд: загрязнение поверхности перед нанесением — одна из основных причин дефектов адгезии, а очистка нержавеющей поверхности при смене цвета занимает меньше времени и снижает простои.
6. Метод нанесения и условия в покрасочной камере
Линия может быть сконфигурирована под разные методы нанесения:
- возвратно-поступательное распыление в сочетании с ручным — типовой вариант для линии металла;
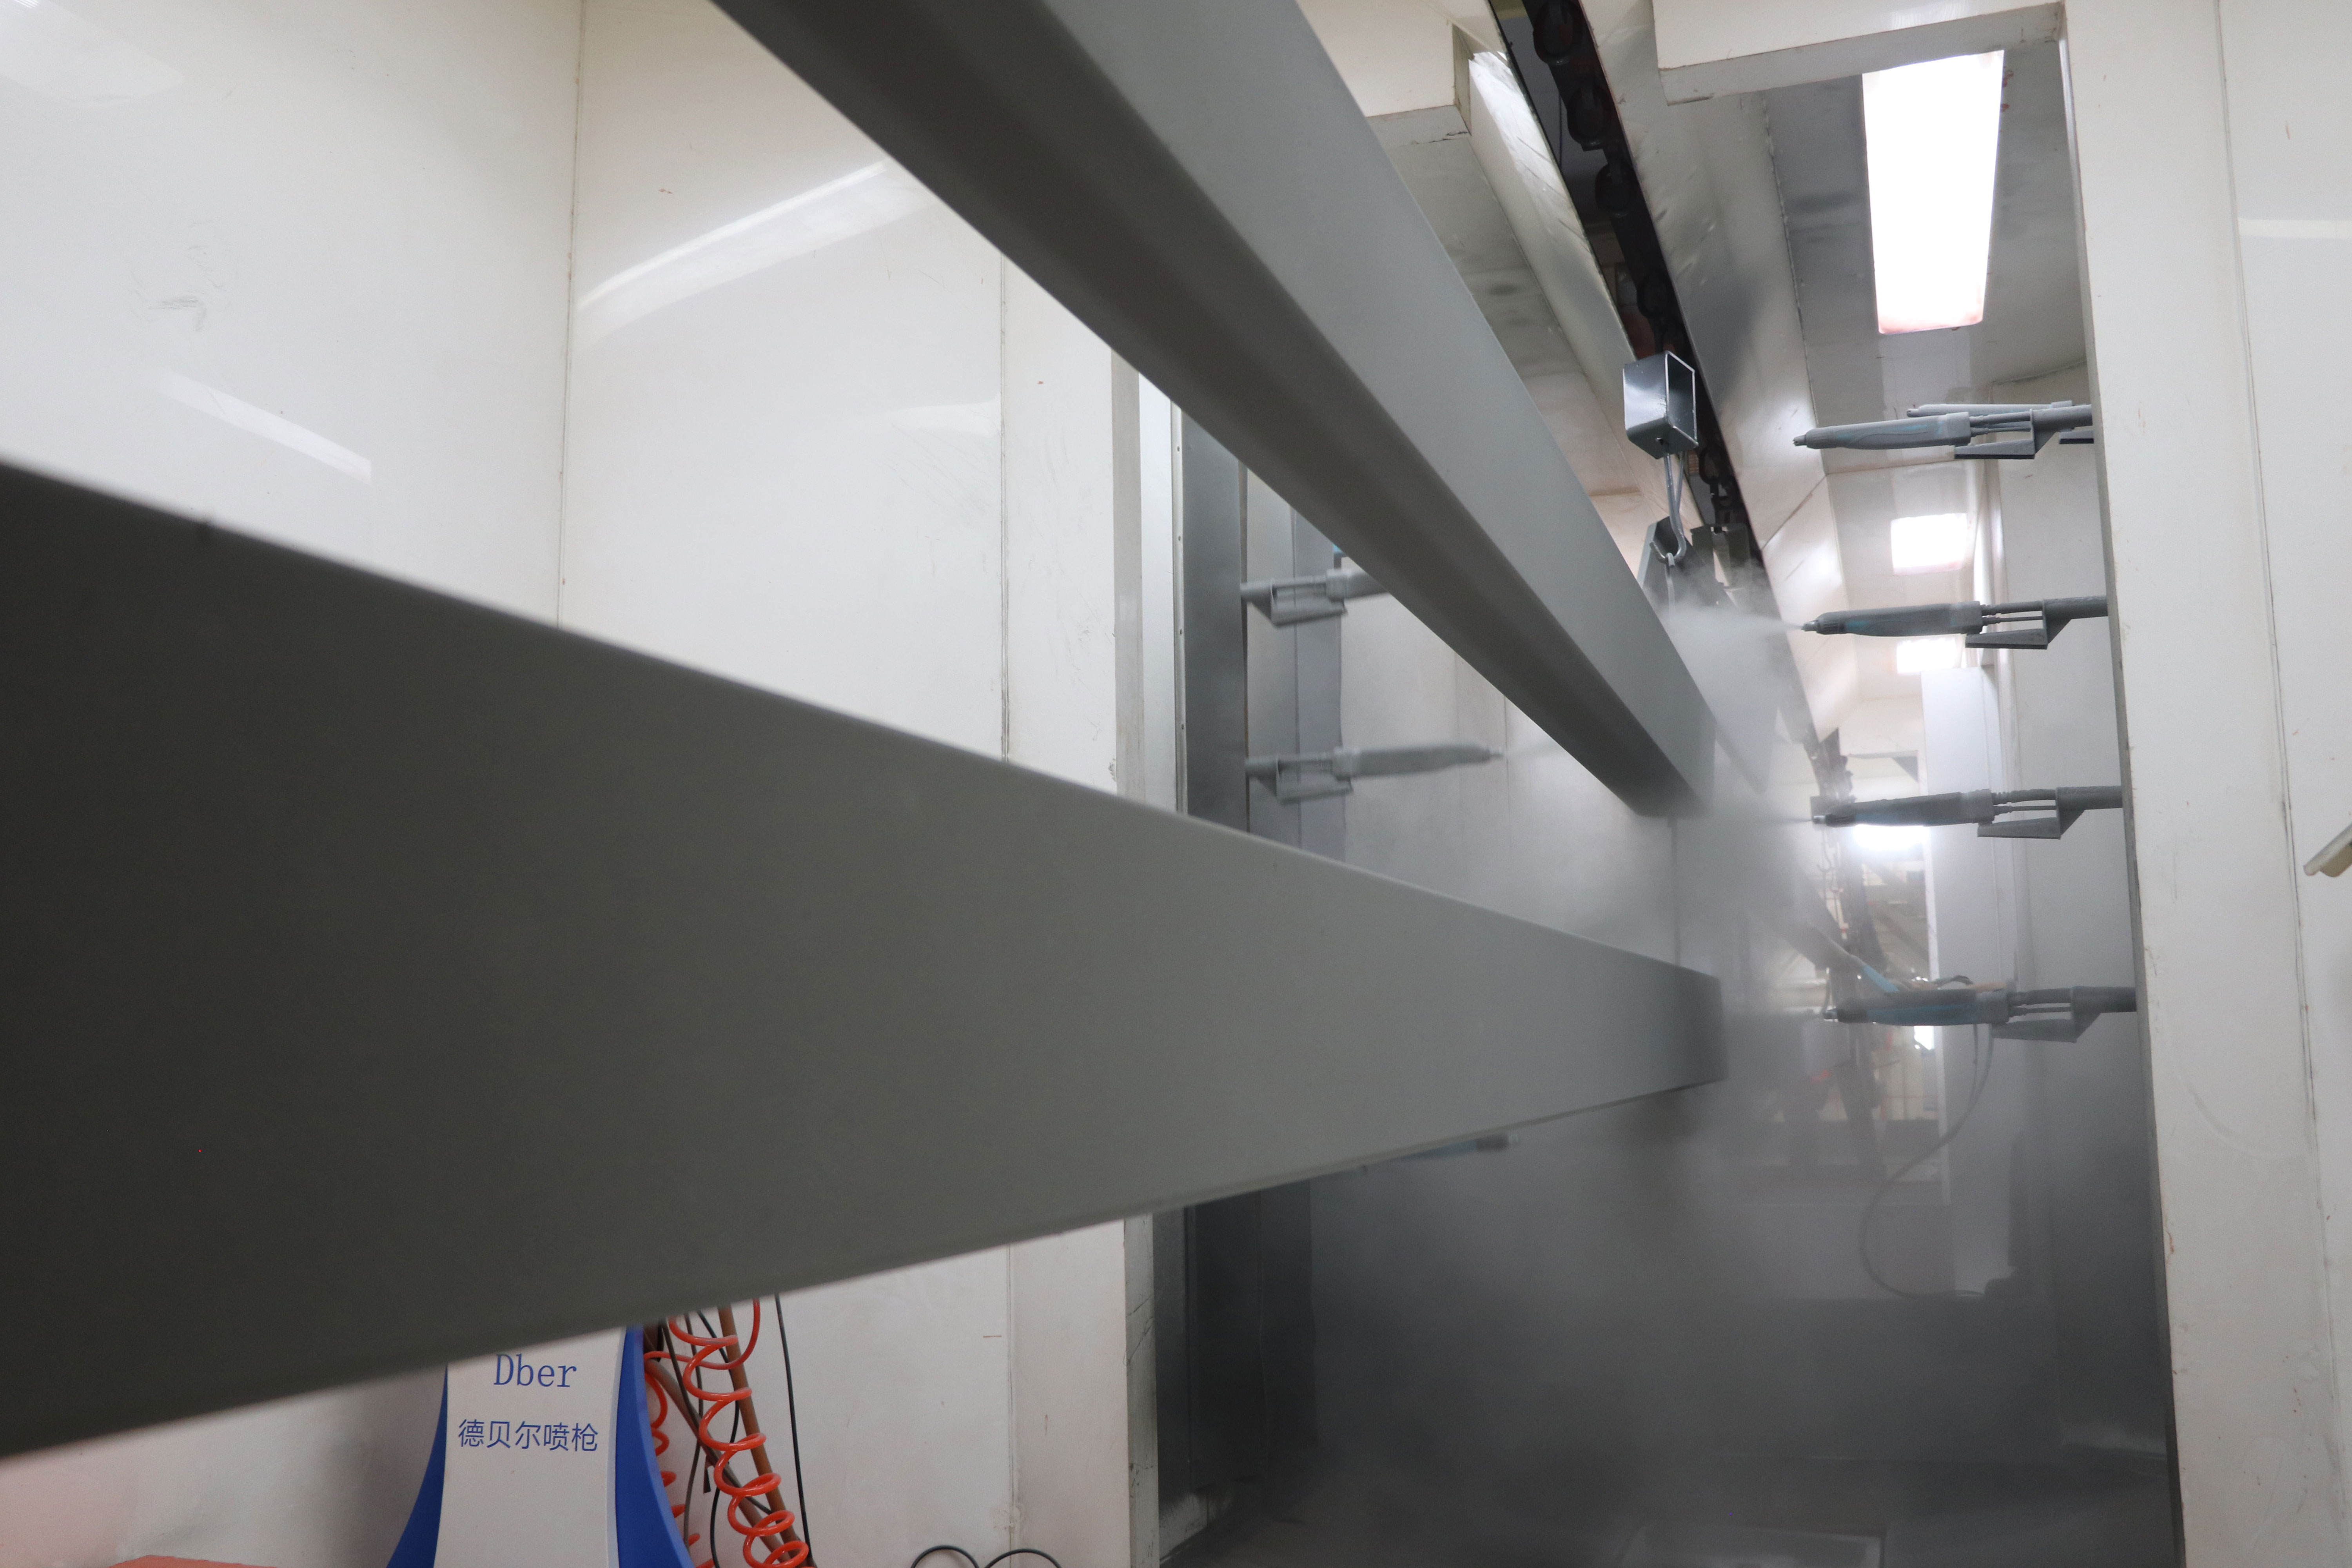
- роботизированная покраска — для линии посуды и линии автозапчастей;
- ручная и роботизированная покраска одновременно — для линии промышленного оборудования.
Для композитных деталей в составе линии предусматривается камера обработки пламенем — подготовка поверхности перед нанесением покрытия, что особенно важно для полимерных материалов, у которых адгезия к покрытию без подготовки поверхности нестабильна.
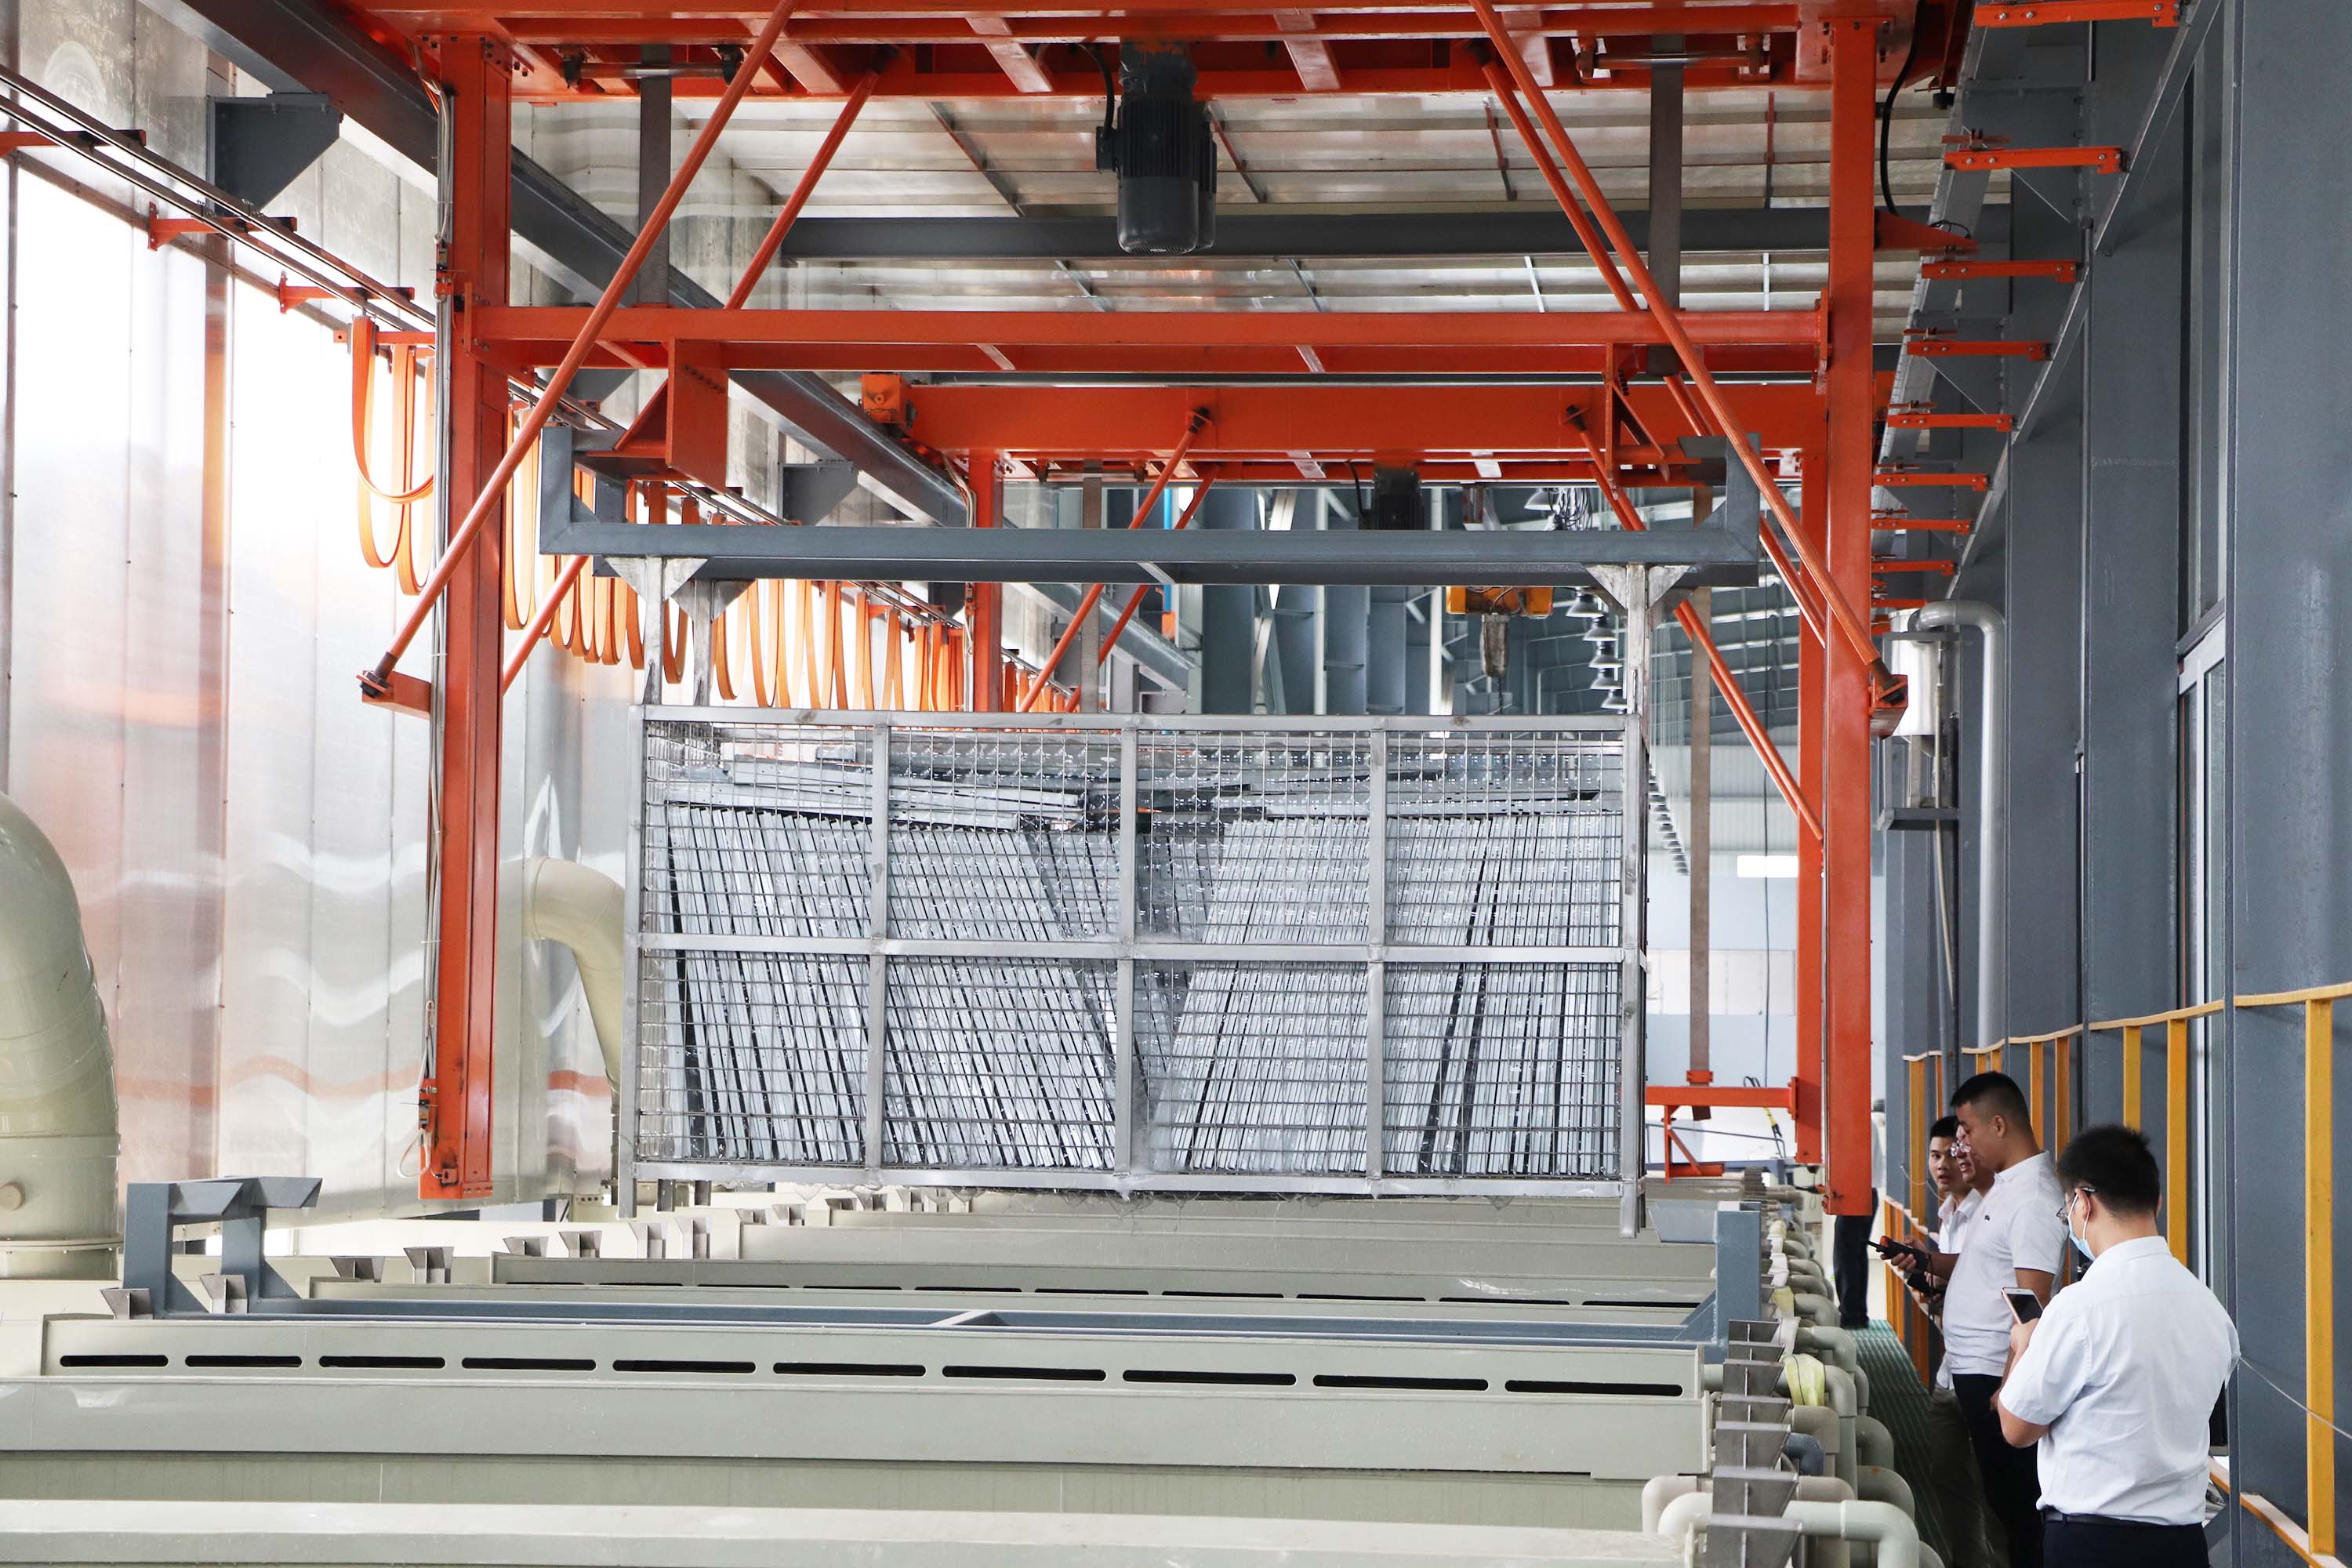
Условия в камере фиксируются в спецификации отдельной строкой: температура 25±2 °C и влажность 65±10% относительной влажности для линии автозапчастей. Для алюминиевых заготовок эти параметры определяют скорость испарения растворителя и розлив плёнки, для композитных — стабильность адгезии между партиями.
7. Сушка, отверждение и энергоносители
Энергоснабжение линии посуды — природный газ и электричество. Линия металла использует электричество, природный газ, пар и ледяную воду. Линия дерева работает на электричестве. Выбор энергоносителя влияет на эксплуатационные затраты и на доступную мощность участка, поэтому его определяют до, а не после проектирования.
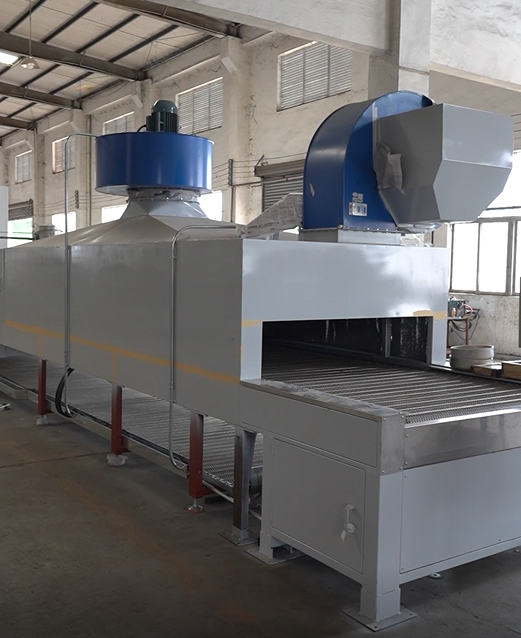
Полнота конфигурации определяется составом сопутствующего оборудования: оборудование для предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, покрасочная камера, печь предварительного нагрева, печь для отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система обработки летучих органических соединений, оборудование для защиты окружающей среды, система электроуправления и система управления производством MES.
Линия без системы обработки ЛОС и без MES — это не «дешевле», а другая эксплуатационная модель: выше экологические риски и ниже управляемость процесса на горизонте нескольких лет.
Пошаговый алгоритм выбора линии
- Зафиксируйте материал и габариты заготовки. Для алюминиевых сплавов и композитных материалов указываются материал, стандартный и максимальный размер, а также склонность к деформации при нагреве. Для линии посуды ориентир — Φ220×160 мм и Φ300×160 мм; для листовых изделий — до 7000×2000×2200 мм.
- Определите режим работы и требуемую производительность. Количество дней в году, часов в сутки и допустимый коэффициент использования оборудования задают расчётную, а не паспортную производительность.
- Рассчитайте шаг подвеса и скорость конвейера как связанную пару. Эти два параметра нельзя выбирать по отдельности: шаг в диапазоне 450–900 мм и скорость 3000 мм/мин с регулировкой 2000–4000 мм/мин подбираются одновременно под габарит и требуемый выпуск.
- Выберите метод нанесения. Роботизированная покраска, возвратно-поступательное распыление с ручным дополнением или их комбинация определяются геометрией заготовки и требованиями к стабильности толщины покрытия.
- Определите состав участков сушки и отверждения и энергоноситель. Природный газ, электричество, пар и ледяная вода — разные требования к инфраструктуре предприятия и разные эксплуатационные затраты.
- Проверьте подготовку поверхности под ваш материал. Для композитных деталей проверьте наличие камеры обработки пламенем и условия в покрасочной камере: 25±2 °C и 65±10% относительной влажности для линии автозапчастей.
- Проверьте сертификацию и требования целевого рынка. Для Евразийского экономического союза это соответствие требованиям ЕАЭС и стандартам безопасности промышленного оборудования, таким как ГОСТ Р; дополнительно проверяются ISO 9001, ISO 14001 и ISO 45001.
Сценарии применения
Посуда из алюминиевого сплава и композитных материалов
Сковороды, вкладыши рисоварок, формы для выпечки и корпуса водонагревателей. Материал заготовок — алюминиевый сплав и композитные материалы (нержавеющая сталь, алюминиевый сплав, медь). Производительность 800–1000 штук в час, шаг заготовки 450–900 мм, схема подвешивания — 4 внутренние ёмкости и 20 крышек на подвес, скорость линии анодирования 1200 мм/мин, линейная скорость настольной печи отверждения 1000 мм/мин.
Алюминиевые панели, профили и листовые детали
Двери, окна, стальные шкафы, строительные материалы, компоненты шкафов, детали из листового металла, алюминиевые листы и светильники. Максимальный размер заготовки 7000×2000×2200 мм — 1 шт. на подвес, транспортировка механизированным и свободно перемещающимся конвейером, производительность до 5000 м²/день, скорость конвейерной ленты 3000 мм/мин с регулировкой 2000–4000 мм/мин.
Композитные автокомпоненты из ABS+PC
Передний бампер, накладки дверных панелей, вспомогательная приборная панель, панель переключения передач, накладки приборной панели, колёсные арки и панель переключателей. Условия в камере 25±2 °C и 65±10% относительной влажности, производственный цикл 45 секунд на лоток и 1760 лотков в сутки, максимальный размер оснастки лотка 1350×900×200 мм, коэффициент использования оборудования 85%.
Крупногабаритные изделия из металла и алюминия
Гондольные вагоны, платформы, цистерны, специальные вагоны SQ6, крытые и зерновые вагоны, каретки и боковые рамы. Способ нанесения — ручная и роботизированная покраска, транспортировка — напольный конвейер, производительность 20 единиц гондольных вагонов или платформ, 7 единиц специальных вагонов SQ6, 10 единиц крытых и зерновых вагонов, 5–10 единиц экспортных вагонов за смену 7,5 часа.
Сравнение проверяемых параметров по конфигурациям
| Параметр | Линия для посуды | Линия для металла | Линия для автозапчастей |
|---|---|---|---|
| Материал заготовки | Алюминиевый сплав, композитные материалы (нержавеющая сталь, алюминиевый сплав, медь) | Алюминий (панель и профиль) | ABS+PC |
| Стандартный размер заготовки | Φ220×160 мм (В) | — | — |
| Максимальный размер заготовки | Φ300×160 мм (В) | 7000×2000×2200 мм, 1 шт./подвес | Лоток оснастки 1350×900×200 мм |
| Шаг заготовки | 450–900 мм | Не указан в спецификации | 45 секунд на лоток |
| Скорость конвейера | Линия анодирования 1200 мм/мин; печь отверждения 1000 мм/мин (0,5–1,5 м/мин) | 3000 мм/мин (2000–4000 мм/мин регулируемая) | 1760 лотков в сутки |
| Производительность | 800–1000 штук/час | До 5000 м²/день | 1760 лотков в сутки |
| Метод нанесения | Роботизированная покраска | Возвратно-поступательное + ручное | Автономный режим + роботизированная покраска |
| Материал конструкции | Углеродистая сталь (каркас), нержавеющая сталь (камера и трубопроводы) | Углеродистая сталь (каркас), нержавеющая сталь (камера и трубопроводы) | Углеродистая сталь (каркас), нержавеющая сталь (камера и трубопроводы) |
| Энергоносители | Природный газ и электричество | Электричество, природный газ, пар, ледяная вода | Электричество, природный газ, пар, ледяная вода |
О производителе
Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)), расположенной в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун, Китай. Компания основана в 2005 году, располагает собственными производственными площадями около 35 548 кв. м, штатом 280 сотрудников, командой НИОКР из 54 инженеров и годовым выпуском 60 единиц оборудования. Оплаченный уставный капитал — 60,8 млн юаней, доля экспорта — 20%. Среди рынков присутствия — Россия, Вьетнам, Иран, Индонезия, Бразилия, Объединённые Арабские Эмираты, Турция, Таиланд, Саудовская Аравия, Аргентина, Мексика, Пакистан, Бангладеш, Индия, США и Сингапур.
Компания владеет 79 патентами на изобретения в сферах оборудования для нанесения покрытий и природоохранного оборудования; общее количество патентов превышает 300. Attractivechina обладает более чем 30-летним опытом разработки комплексных решений для линий нанесения покрытий и специализируется на автоматизированных линиях нанесения покрытий, изготавливаемых по индивидуальному заказу, а также на сопутствующем оборудовании и системах защиты окружающей среды. Отрасли применения — автокомпоненты, техника для железнодорожного транспорта, мебель, музыкальные инструменты, кухонная утварь, бытовая техника, изделия из металла, оборудование для малой авиации и тяжёлая промышленная техника.
Вопросы и ответы
Каким стандартам соответствуют линии для алюминия и композитов?
Производство Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) сертифицировано по трём международным стандартам. Система менеджмента качества — ISO 9001:2015, сертификат DZ/CN/2308009Q, выданный организацией Dazhong (Guangzhou) Certification Co., Ltd. (DZCC), область действия — проектирование и производство оборудования для нанесения покрытий. Система экологического менеджмента — ISO 14001:2015, сертификат DZ/CN/2407055E, действителен до 14 октября 2027 года. Система управления охраной труда — ISO 45001:2018, сертификат 04926S00152R001, действителен до 19 апреля 2029 года. Для поставок в Евразийский экономический союз автоматическая линия окраски автозапчастей (модель Auto Parts Painting Line) имеет декларацию о соответствии ТР ТС с регистрационным номером ЕАЭС N RU Д-CN.PA01.B.96986/21; автоматическая линия окраски кухонной утвари (модель Cookware Painting Line) имеет сертификат соответствия Таможенного союза; линия окраски древесины (модель Wood Painting Line) сертифицирована по стандартам ЕАЭС, применимым к безопасности машин и электромагнитной совместимости.
Можно ли адаптировать линию под нестандартные размеры заготовок и другую производительность?
Да. Attractivechina работает по модели изготовления и проектирования на заказ; настраиваются упаковка, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования. Границы задаются базовой платформой: для линии посуды стандартный размер заготовки — Φ220×160 мм, максимальный — Φ300×160 мм; для линии металла максимальный размер заготовки — 7000×2000×2200 мм (1 шт. на подвес) при производительности до 5000 м²/день; для линии автозапчастей производственный цикл составляет 45 секунд на лоток, а максимальный размер оснастки лотка — 1350×900×200 мм. Минимальный объём заказа — 2 единицы.
Что определяет стоимость линии?
Единого прайс-листа на линии нанесения покрытий не существует, поскольку стоимость определяется конфигурацией: протяжённостью линии и числом технологических зон, уровнем автоматизации (ручное, возвратно-поступательное или роботизированное нанесение), долей нержавеющей стали в конструкции камер и трубопроводов, типом энергоносителя (природный газ, электричество, пар, ледяная вода) и составом сопутствующего оборудования — от предварительной обработки и сушки до системы обработки летучих органических соединений и системы управления производством MES. Корректная оценка бюджета возможна только после фиксации технического задания на заготовку и производительность.
Как проверяется качество оборудования перед отправкой?
Каждая единица оборудования проходит 100% предпродажную проверку перед отправкой. Для линий, работающих на алюминии и композитах, в рамках этой проверки контролируются равномерность прогрева, стабильность шага заготовок и точность поддержания скорости конвейера, поскольку именно эти параметры определяют равномерность покрытия. После ввода в эксплуатацию предоставляется удалённая техническая поддержка, гарантия 1 год, быстрый ответ в течение 4 часов, регулярное отслеживание и бесплатное обучение.
Каковы сроки поставки и с чего начать проект?
Сроки поставки зависят от типа оборудования: для разных товаров действуют разные сроки доставки, поэтому их согласовывают после утверждения конфигурации. Полный цикл включает предпродажное проектирование производственного объекта, собственные НИОКР, производство, монтаж, пусконаладку и послепродажное обслуживание. Начать проект следует с четырёх исходных данных: материал заготовки, максимальный габарит, требуемая производительность и режим работы предприятия. На их основе подбираются шаг подвеса, скорость конвейера и состав технологических участков. Запросить коммерческое предложение, образец или техническую консультацию можно на сайте ru.attractivechina.com, по email attractivechina@gmail.com или в WhatsApp по номеру +86 135-8061-6025.
Следующий шаг: расчёт линии под вашу заготовку
Конфигурация линии нанесения покрытий для алюминия и композитов определяется четырьмя параметрами: материалом заготовки, максимальным габаритом, требуемой производительностью и режимом работы. На основе этих данных рассчитываются шаг подвеса 450–900 мм, скорость конвейера 3000 мм/мин с регулировкой 2000–4000 мм/мин, состав участков предварительной обработки, сушки и отверждения.
Обратитесь за расчётом: сайт ru.attractivechina.com, email attractivechina@gmail.com, WhatsApp +86 135-8061-6025. Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай.
Полный каталог оборудования и технических решений доступен в брошюре компании.