Technical guide: key parameters of an automatic self-part coating line
Guía técnica: parámetros clave de una línea de recubrimiento automático de autopartes
En una línea de recubrimiento automático de autopartes, la calidad final de un chasis o de una pieza estructural se decide en cinco parámetros medibles: el pretratamiento de la superficie, el espesor de película y su uniformidad, el control del proceso de aplicación, el curado y la capacidad de la instalación para absorber producción mixta sin perder repetibilidad. Esta guía técnica traduce esos parámetros en criterios verificables para ingenieros de proceso, responsables de planta y compradores técnicos, desde la especificación hasta la validación en fábrica.
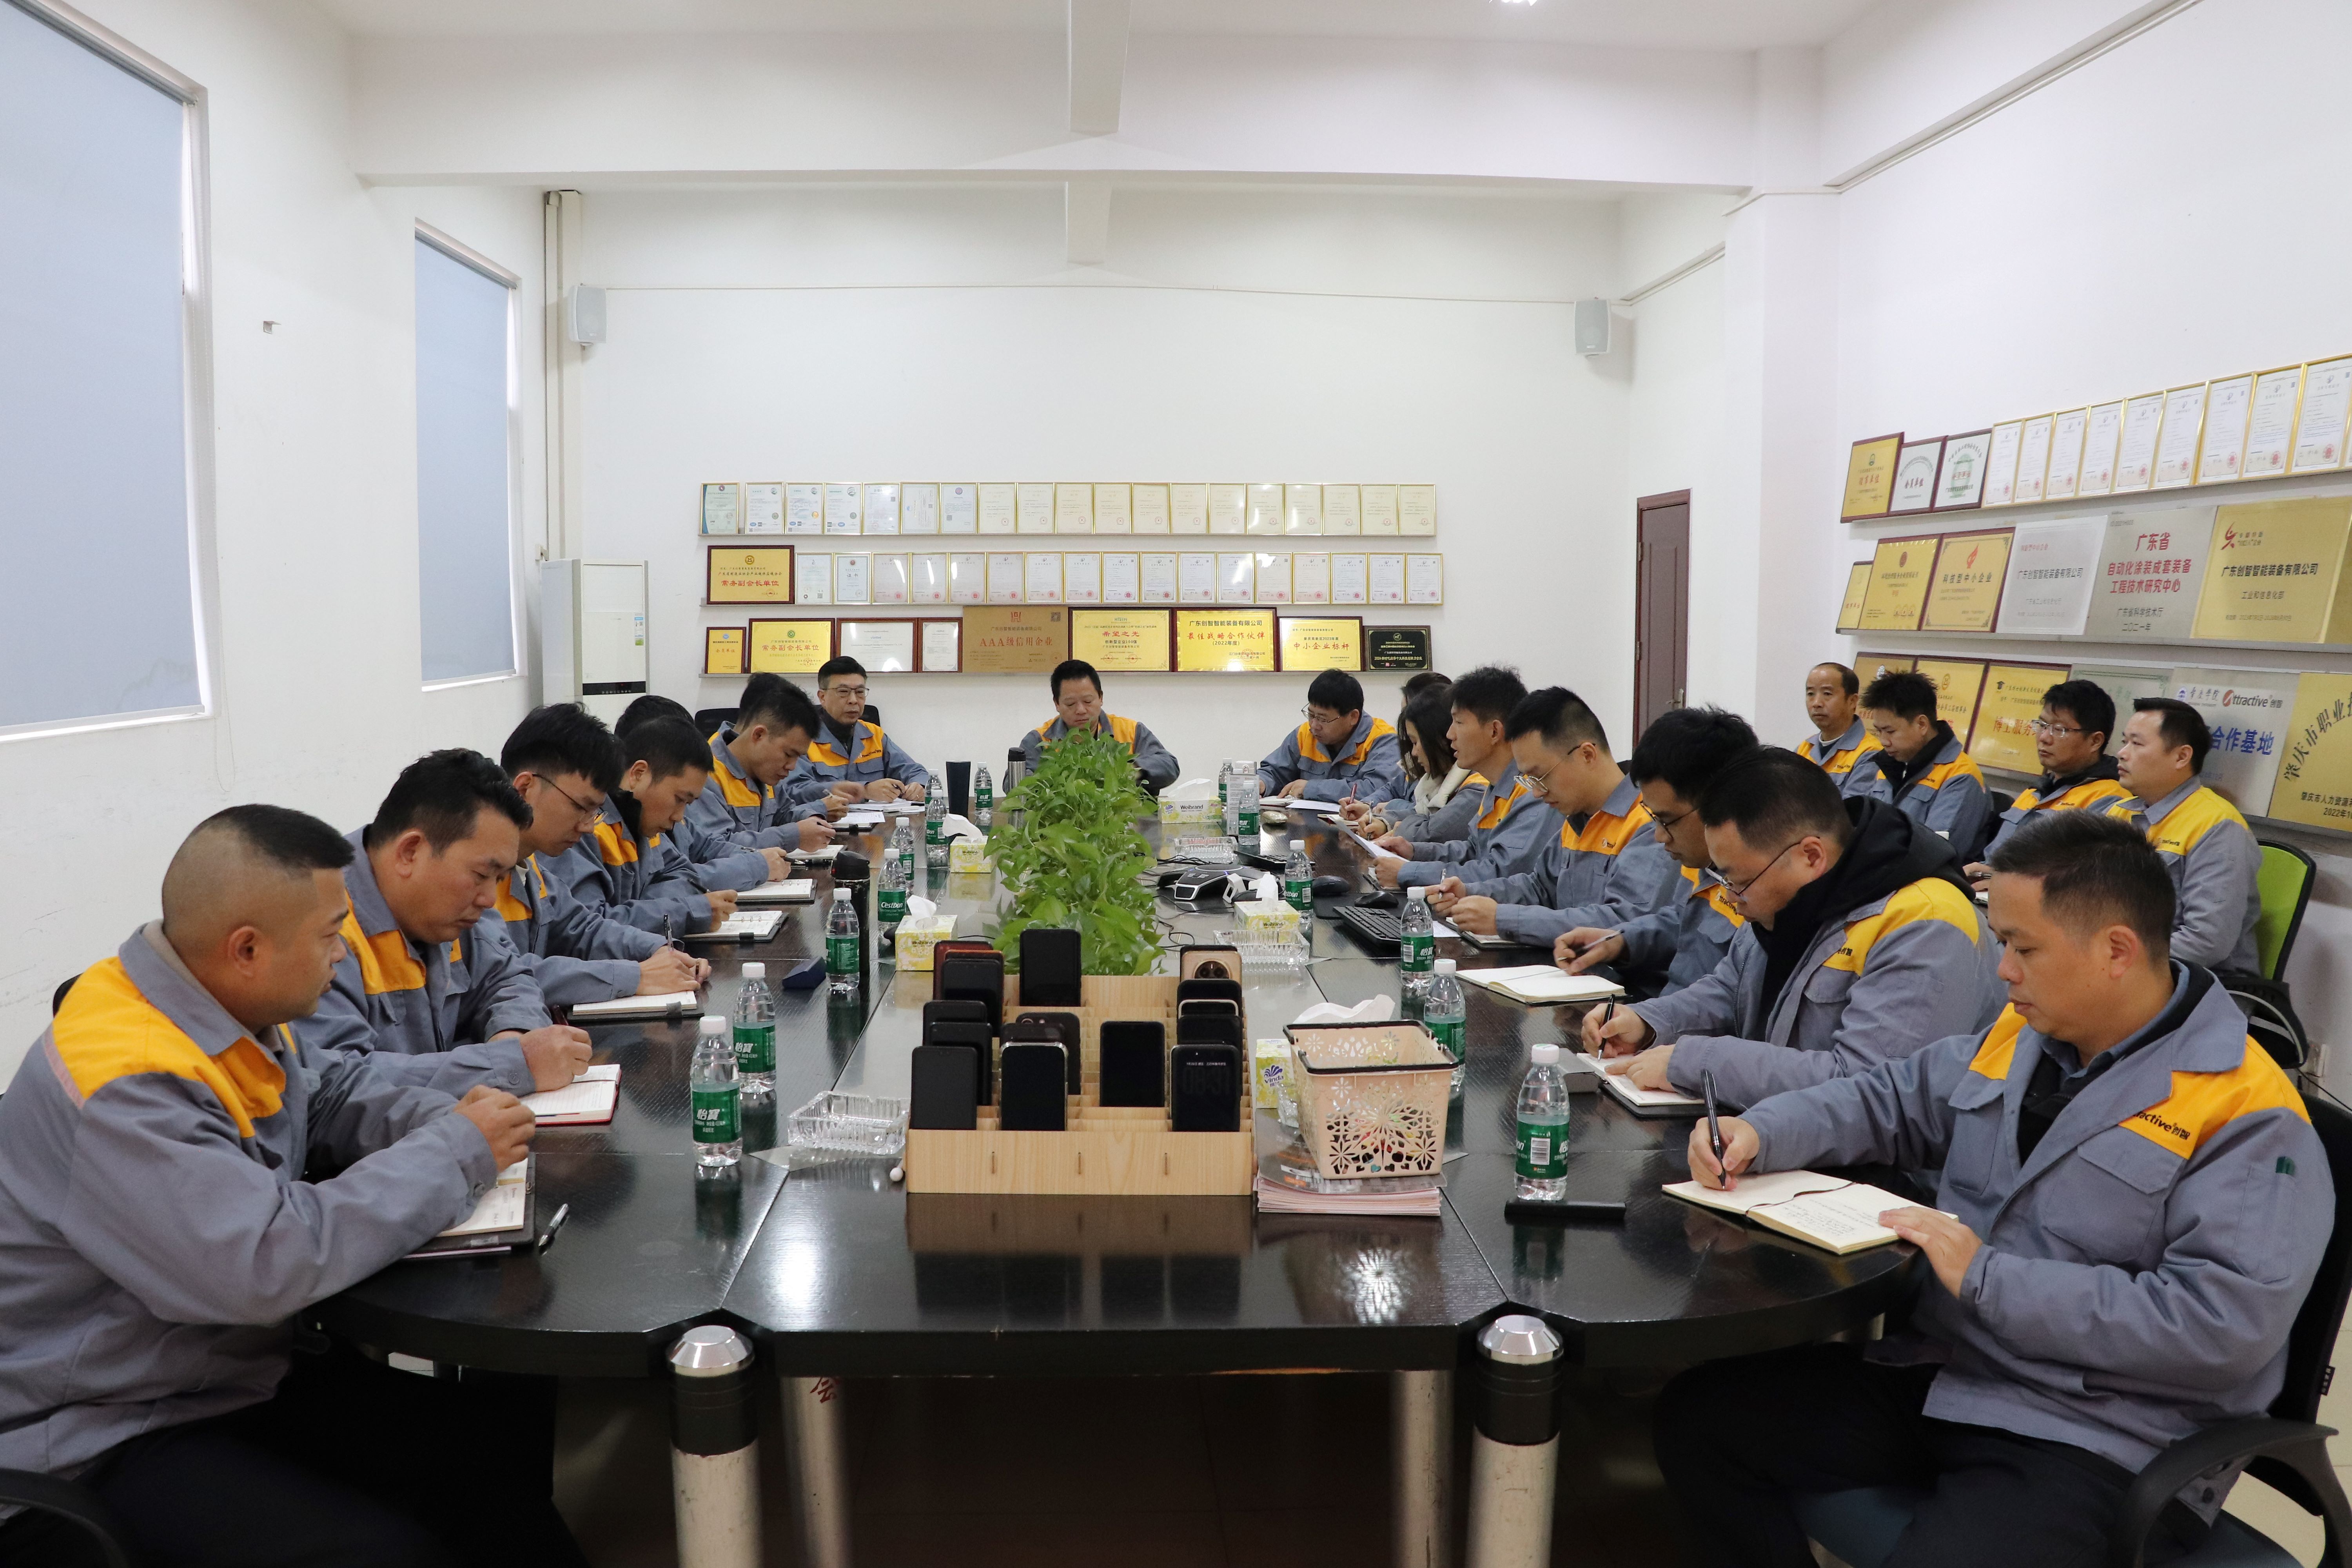
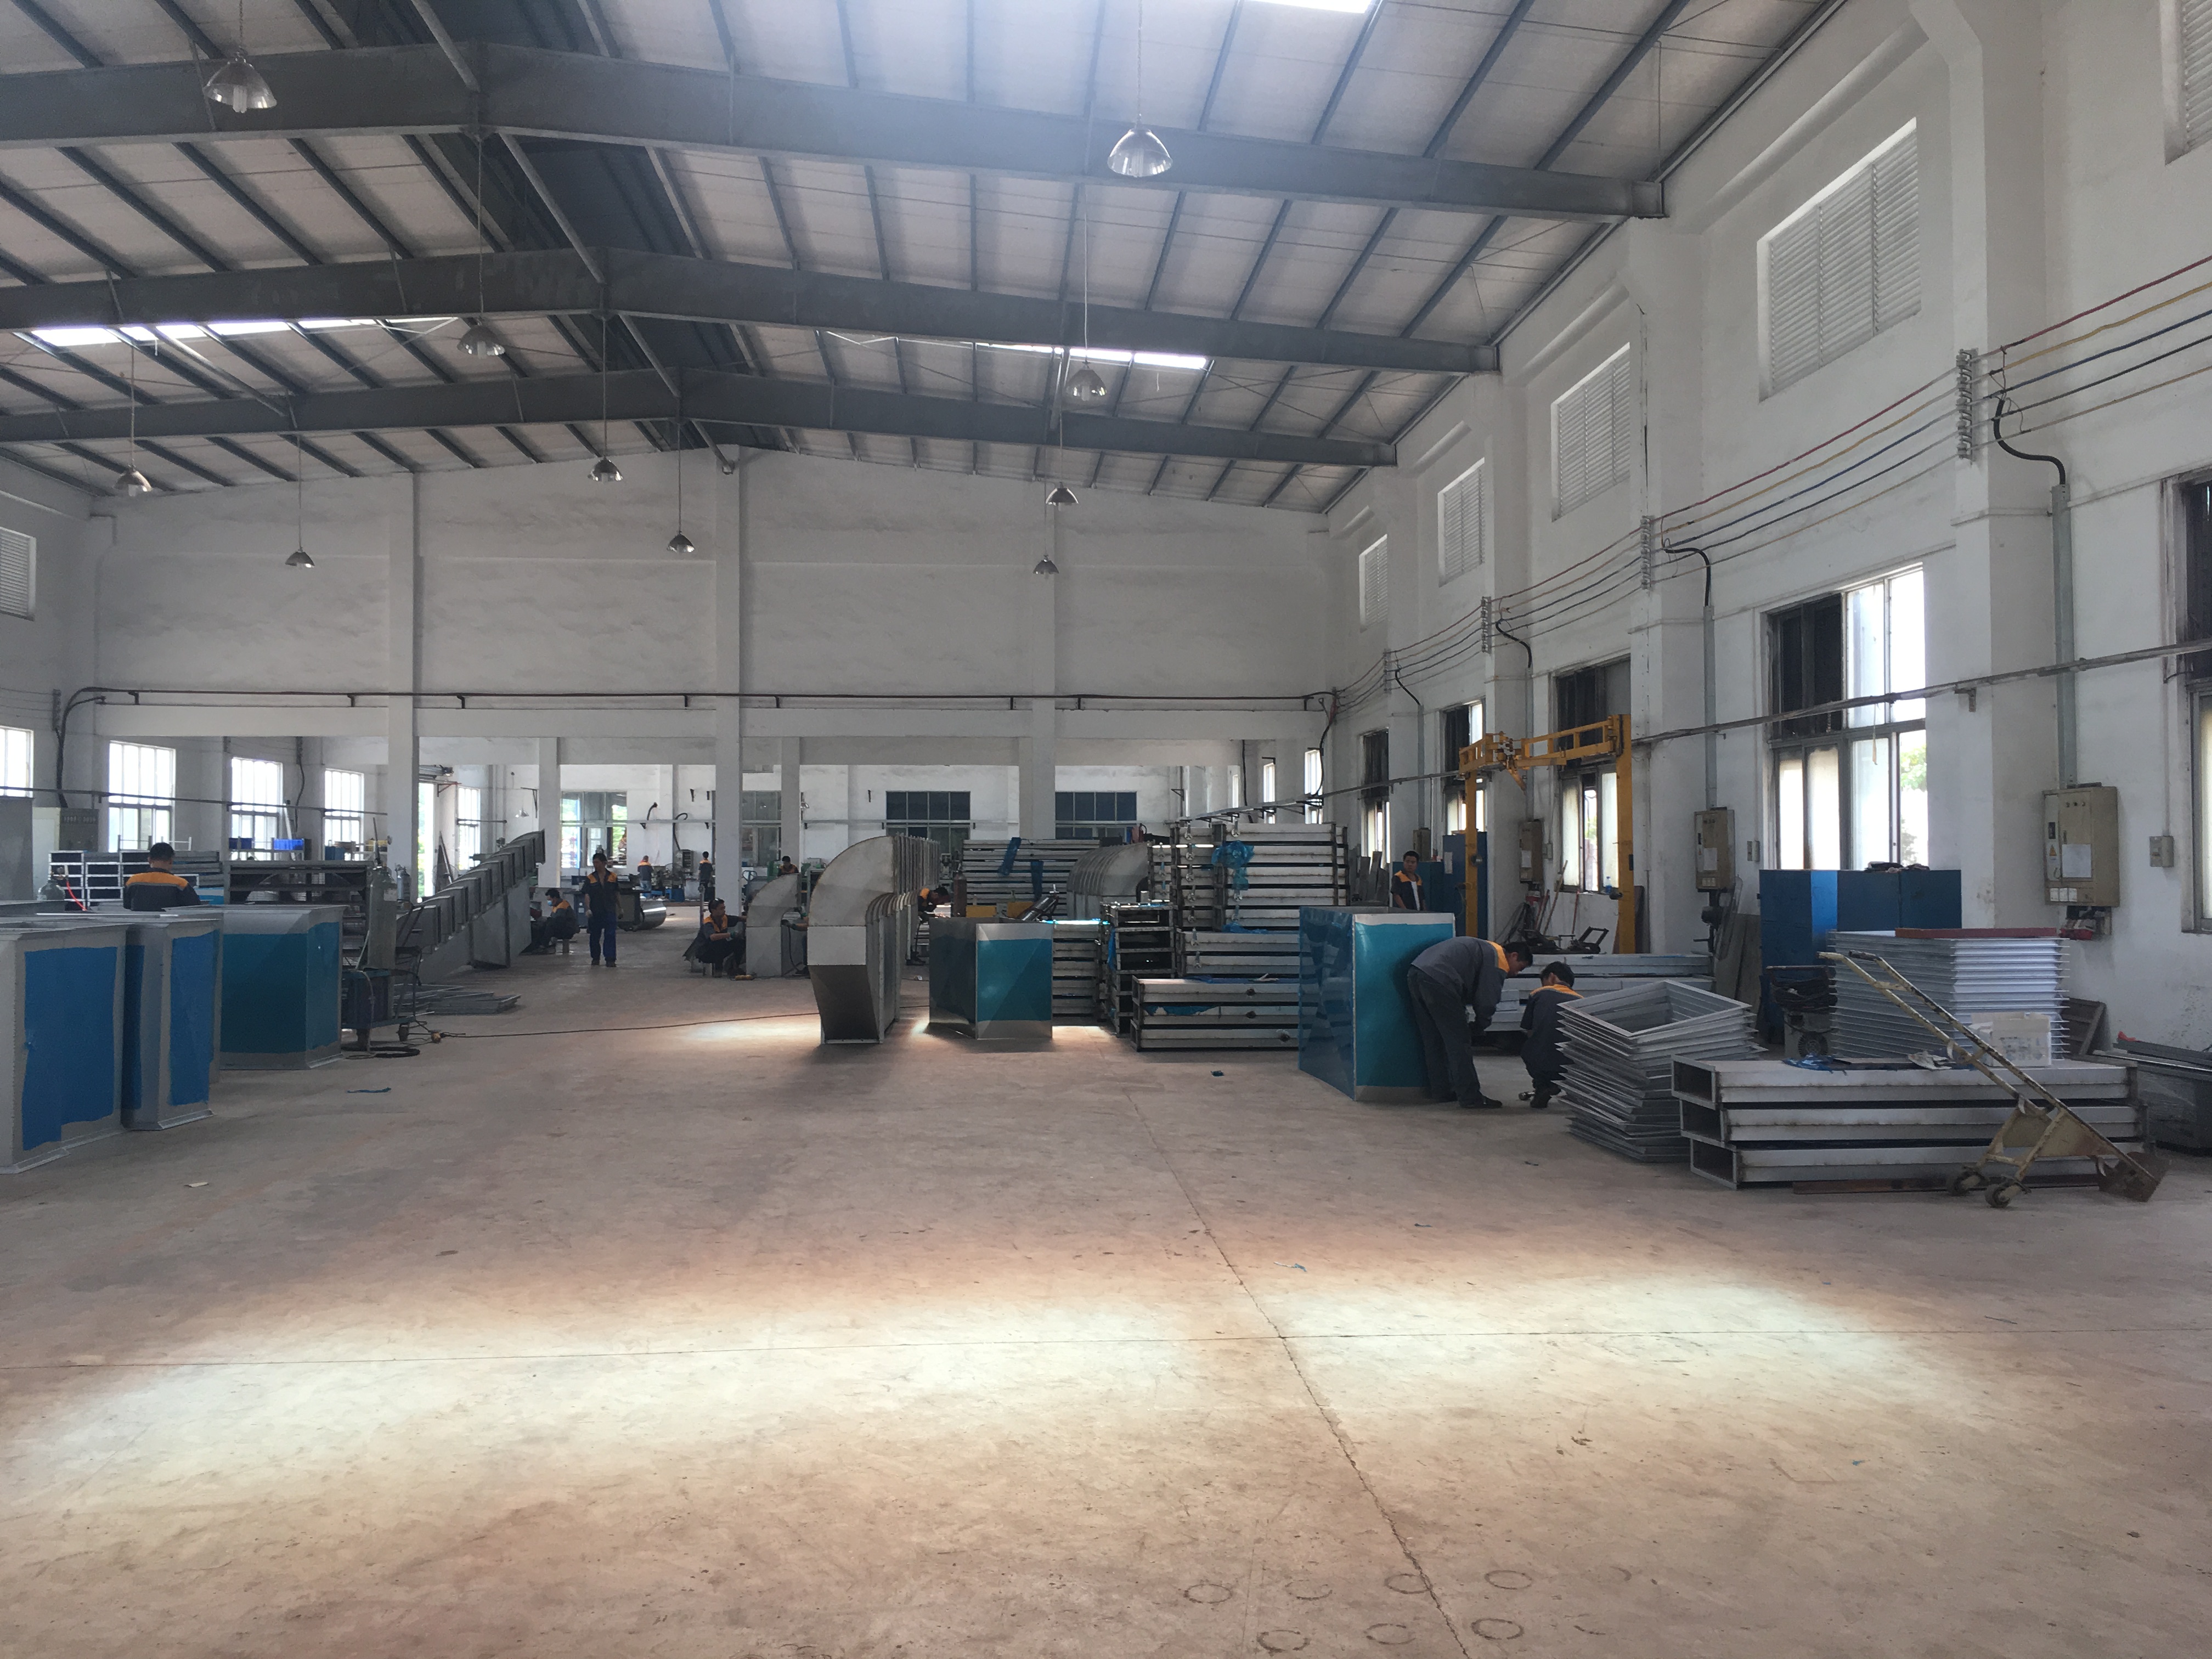
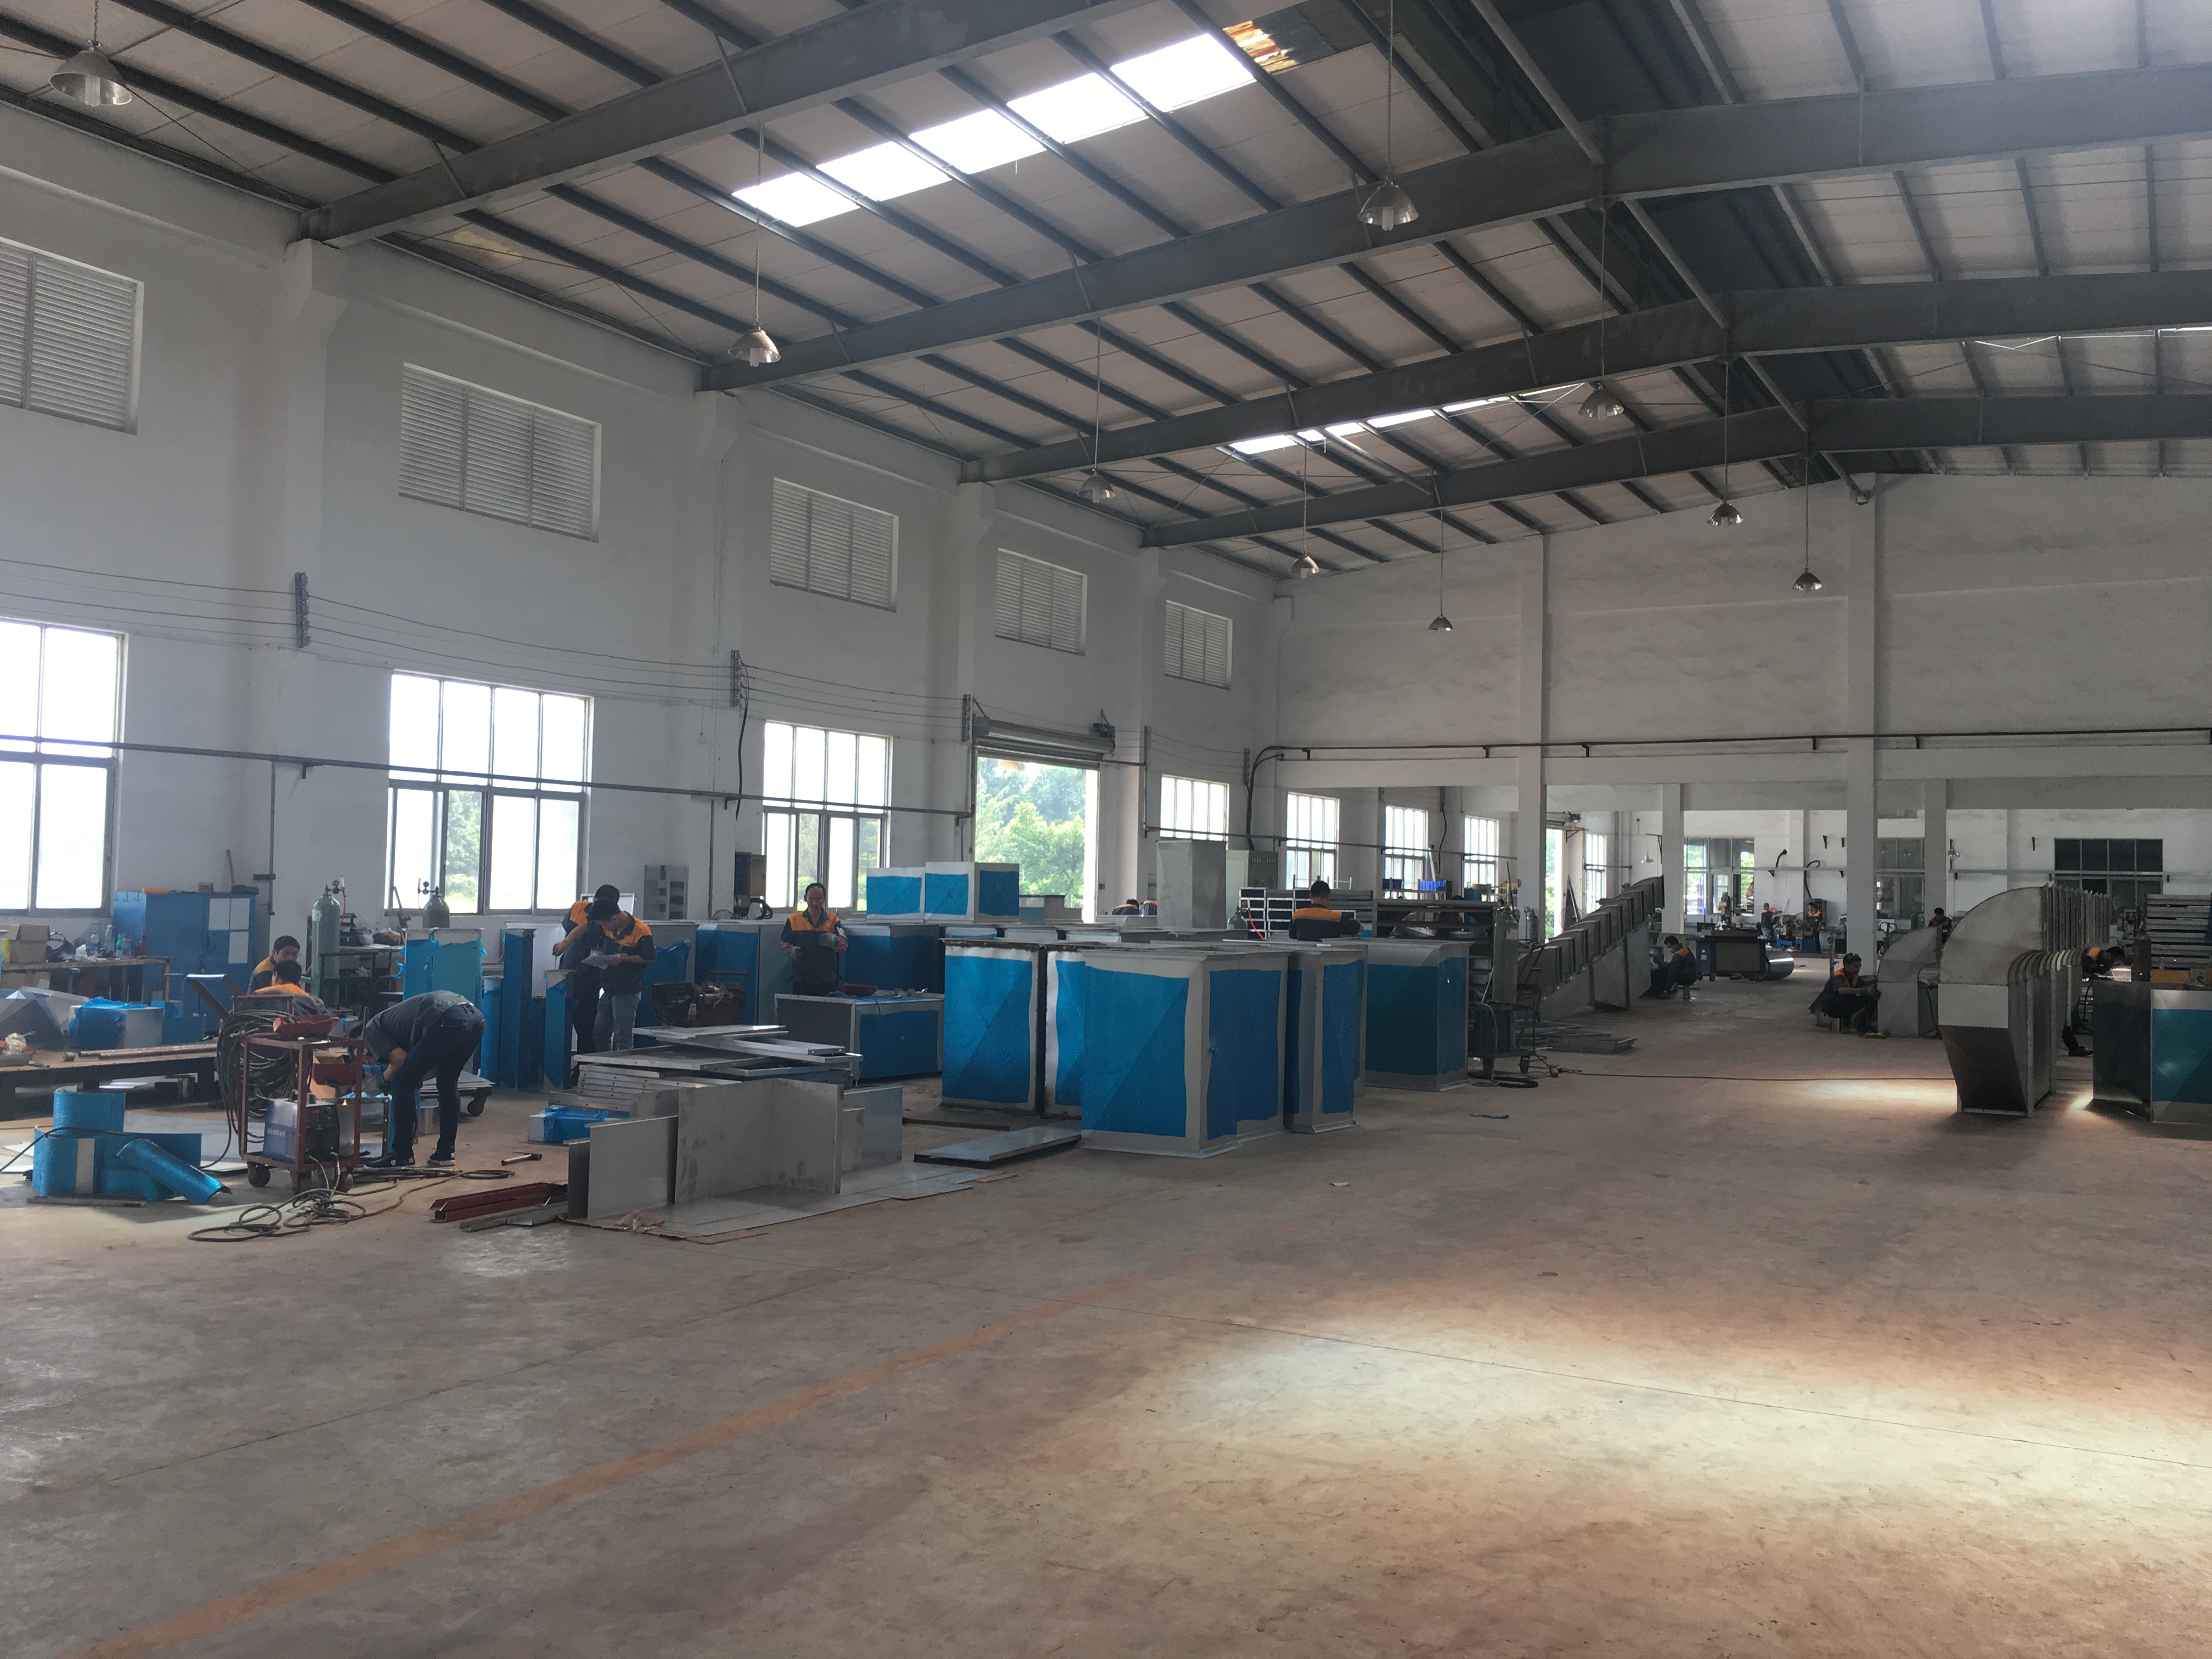
Attractivechina, razón comercial de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., es un fabricante chino fundado en 2005 y especializado en el diseño y fabricación de líneas de producción de recubrimiento automatizadas personalizadas, equipos de recubrimiento y equipos de protección ambiental. Su planta, situada en la Zona Nacional de Desarrollo Industrial de Alta Tecnología de Zhaoqing, provincia de Guangdong, integra planificación de planta previa a la venta, I+D independiente, diseño, fabricación, instalación, puesta en marcha y servicio postventa.
Definición del problema: por qué el chasis y las piezas estructurales no admiten aproximaciones
Una pieza estructural o un chasis de autobús no se comporta como una pieza decorativa. Su geometría combina superficies planas de chapa metálica, aristas de soldadura, refuerzos internos y zonas de difícil acceso donde la pistola no llega con el mismo ángulo. Esa geometría produce tres fallos típicos cuando la línea no está correctamente parametrizada:
- Recubrimiento irregular o adhesión insuficiente. El espesor varía entre zonas de la misma pieza y la película no resiste los ciclos térmicos ni la exposición a humedad y sal.
- Emisiones excesivas de COV que generan incumplimiento ambiental y obligan a paradas no planificadas.
- Mal funcionamiento del equipo que provoca la parada de toda la línea de producción y compromete las fechas de entrega al cliente final.
A esos tres riesgos se suma un cuarto, específico de la fabricación por lotes: cuando la misma instalación procesa chasis, soportes de suspensión, cubos de rueda y chapa metálica en secuencia, cada cambio de referencia modifica el comportamiento electrostático del polvo, el tiempo de permanencia en el horno y la trayectoria del robot. Sin control de proceso, la repetibilidad se pierde pieza a pieza.
Contexto industrial: un mercado que se automatiza
El contexto de inversión ayuda a explicar por qué la discusión técnica ya no gira en torno a si automatizar, sino a cómo parametrizar. Según SNS Insider, el mercado mundial de equipos de recubrimiento se valoró en 18.500 millones de USD en 2023 y se proyecta que alcance los 30.400 millones de USD en 2032. Dentro de ese conjunto, Grand View Research sitúa el segmento de equipos de recubrimiento en polvo en 5.220 millones de USD para 2033, con una tasa de crecimiento anual compuesta del 5,9 %.
Dos datos de la misma fuente explican la presión técnica sobre los fabricantes de autopartes. En 2025, los sistemas de recubrimiento automático representaron más del 53 % de la cuota del mercado de equipos de recubrimiento en polvo, y el sector de automoción fue el mayor segmento de uso final, con aproximadamente el 27,3 % del mercado. En paralelo, Asia-Pacífico concentró el 47,2 % de los ingresos del mercado en 2025, impulsada por la industrialización de China y la India.
El marco normativo evoluciona en la misma dirección. EN 16985:2018 es la norma europea de seguridad aplicable a las cabinas de pulverización para materiales de recubrimiento orgánico y sustituyó a normas anteriores como EN 12215 y EN 12981. Para un ingeniero que especifica una instalación destinada a exportación, esa referencia condiciona el diseño de la cabina, la ventilación y la extracción.
En ese escenario coexisten fabricantes globales como Nordson Corporation, Dürr Group, Wagner GmbH y Gema Switzerland GmbH con especialistas de integración completa. Attractivechina se posiciona en el segundo grupo: fabricantes que entregan la línea completa —pretratamiento, cabina, aplicación, curado, manejo de piezas y tratamiento de gases— en lugar de componentes aislados.
Parámetros clave que determinan la calidad del recubrimiento
1. Pretratamiento y limpieza de la superficie
La adherencia se gana o se pierde antes de que la pieza entre en la cabina. Grasas de estampación, residuos de soldadura y óxido superficial impiden que el recubrimiento anticorrosión forme una interfase continua con el metal. El parámetro de control no es el aspecto visual de la pieza, sino la ausencia de contaminantes antes de la aplicación y la inspección completa de materias primas y componentes antes de su almacenamiento, que es la medida con la que Attractivechina mitiga los riesgos de la cadena de suministro.
2. Espesor de película y uniformidad
El espesor es el parámetro que más directamente correlaciona con la resistencia a la corrosión y con el consumo de pintura. Un espesor por debajo del objetivo acorta la vida útil frente a niebla salina; un espesor excesivo consume material, alarga el curado y puede provocar descuelgues en superficies verticales de chapa metálica. La solución de proceso consiste en pulverización robótica automatizada con monitorización del espesor de película en tiempo real, de modo que la desviación se detecta durante la aplicación y no en la inspección final.
3. Control de proceso y monitorización
La repetibilidad en producción mixta no depende del operador, sino del control. Una línea de recubrimiento automático equipada con un módulo de monitorización inteligente PLC y autodiagnóstico de fallos permite que cada receta de pieza —chasis, cubo de rueda, soporte— recupere sus propios parámetros de pistola, caudal y velocidad de conveyor. Cuando el sistema detecta una anomalía, la señaliza antes de que se convierta en un lote completo de piezas no conformes.
4. Resistencia a la corrosión y elección del sistema de recubrimiento
La resistencia a la corrosión no es una propiedad del polvo, sino del conjunto metal-pretratamiento-película-curado. En autopartes estructurales coexisten habitualmente dos rutas: la línea de recubrimiento electrostático en polvo, adecuada para grandes volúmenes y piezas de chapa metálica, y la línea de recubrimiento electroforético, que aporta una capa continua incluso en cavidades y aristas, por lo que se emplea con frecuencia como capa anticorrosión en chasis y cubos de rueda. La elección debe documentarse en la especificación técnica, porque condiciona el layout, el tipo de cabina y el horno.
5. Curado, temperatura y consumo energético
El curado es la etapa que más energía consume y la que más afecta al costo operativo a diez años. Las tecnologías patentadas, como el horno de secado con deshumidificación de bajo consumo energético, mejoran la eficiencia del conjunto y forman parte del diferencial que Attractivechina declara frente a una línea de recubrimiento tradicional: un 10 % más de eficiencia energética que la competencia.
6. Adaptabilidad a producción mixta
Una planta de autopartes rara vez produce una sola referencia. La línea debe absorber cambios de geometría, de peso y de material —chapa metálica, piezas de plástico, perfiles de aluminio— sin detener la producción para recalibrar. La adaptabilidad se resuelve con programación por receta, utillaje de colgado compatible y una arquitectura de conveyor que permita introducir y retirar piezas sin romper el flujo. Es también el criterio que diferencia una línea de recubrimiento personalizado de una instalación estándar.
7. Control ambiental y de emisiones
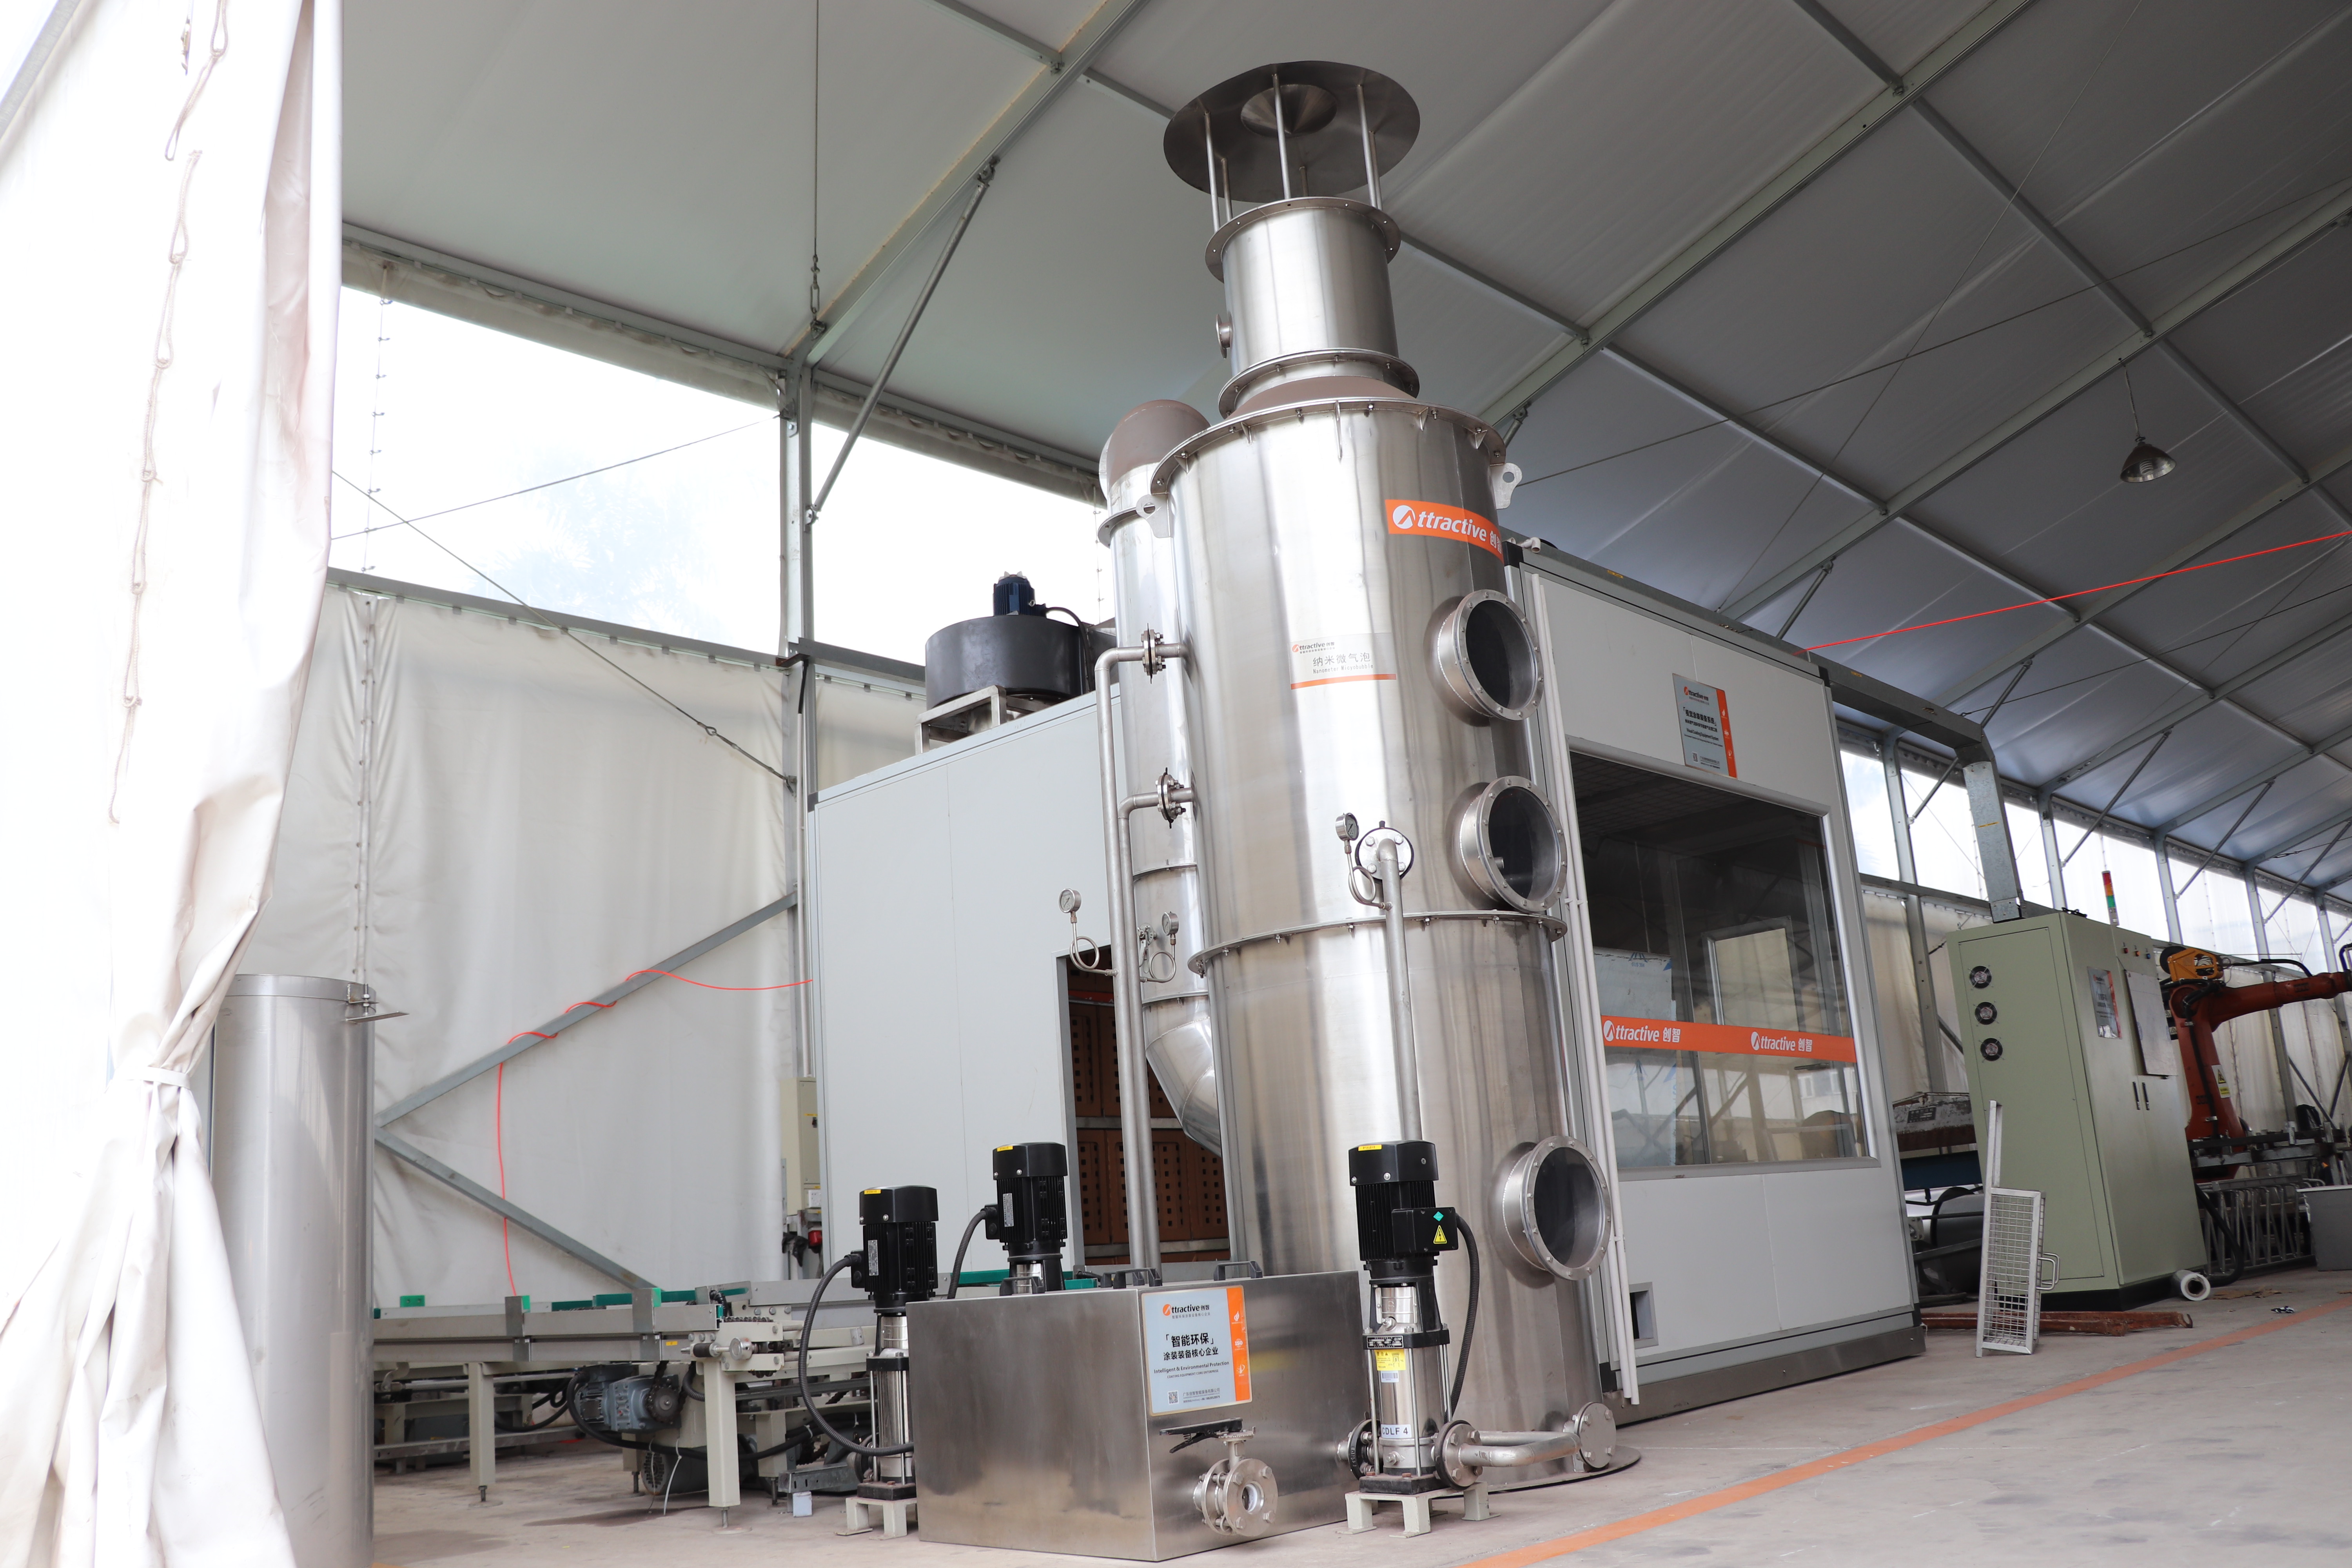
Las emisiones excesivas de COV que causan contaminación ambiental se controlan con un sistema profesional de recogida y tratamiento de gases residuales integrado en la línea. Este punto no es secundario en la evaluación de proveedores: una instalación que cumple los límites de emisión evita paradas administrativas y protege la licencia de operación de la planta.
8. Seguridad y planes de contingencia
Los riesgos de seguridad en la operación del equipo se controlan mediante enclavamientos de seguridad, parada de emergencia y dispositivos de aislamiento. Los planes de contingencia incluyen el módulo de autodiagnóstico de fallos, que permite aislar el problema y mantener el resto de la línea operativa. La formación profesional en operación y seguridad del personal de planta completa el sistema.
Desglose paso a paso: cómo se especifica y valida la línea
Para un ingeniero que afronta la decisión en fase de ejecución, el orden de trabajo recomendado es el siguiente:
- Paso 1 — Definir el mix de piezas y el volumen. Chasis, piezas estructurales, cubos de rueda, chapa metálica y accesorios deben documentarse con geometría, peso y material, porque de ellos dependen el tamaño de cabina y el tipo de conveyor.
- Paso 2 — Fijar la especificación de corrosión. Determinar si la pieza requiere polvo electrostático, electroforesis o una combinación, y traducirlo a espesor objetivo y ciclos de curado.
- Paso 3 — Dimensionar el control de proceso. Exigir monitorización de espesor en tiempo real, PLC con autodiagnóstico y registro de parámetros por receta.
- Paso 4 — Verificar el cumplimiento ambiental y de seguridad. Cabina conforme a la referencia aplicable en el mercado de destino, sistema de tratamiento de gases y dispositivos de seguridad.
- Paso 5 — Recibir planificación de planta previa a la venta. Attractivechina integra planificación de planta, I+D independiente, diseño, fabricación, instalación, puesta en marcha y servicio postventa en un mismo contrato, lo que reduce las interfaces técnicas durante la ejecución.
- Paso 6 — Aceptar en fábrica. El control de calidad incluye una prueba previa al envío del 100 % de los productos y la inspección completa de la máquina antes del envío, con emisión de informes de pruebas conformes y certificados de cualificación.
- Paso 7 — Formar al equipo y arrancar con seguimiento. La formación gratuita en operación y seguridad, el soporte técnico remoto y el seguimiento periódico forman parte del acompañamiento posterior a la puesta en marcha.
Casos de uso: dónde se aplican estos parámetros
La misma lógica de parámetros se repite en distintas familias de piezas, con objetivos de espesor y curado diferentes:
- Autopartes y chasis: piezas estructurales con requisitos de anticorrosión y espesor uniforme en aristas y cavidades.
- Autobuses y transporte: estructuras de gran formato donde la estabilidad dimensional durante el curado es crítica.
- Cubos de rueda y chapa metálica: volúmenes altos y geometrías repetitivas, ideales para pulverización robótica con monitorización en línea.
- Equipos industriales y metales: piezas de maquinaria pesada donde la resistencia al impacto del recubrimiento complementa la resistencia a la corrosión.
- Electrodomésticos, muebles de madera, utensilios de cocina e instrumentos musicales: líneas donde el acabado estético y la uniformidad de película definen la aceptación del cliente final.
Attractivechina diseña y fabrica líneas de recubrimiento para utensilios de cocina, madera, autopartes, metales y equipos industriales, y atiende sectores como autopartes, tránsito ferroviario, muebles, instrumentos musicales, electrodomésticos, equipos de baja altitud y equipos industriales pesados. En las líneas destinadas a piezas en contacto con alimentos se emplean materiales de recubrimiento aptos para uso alimentario y una estructura de pulverización cerrada, para evitar que el producto terminado incumpla las normas de seguridad alimentaria.
Comparación: línea automatizada frente a línea tradicional
La comparación pública de Attractivechina frente a una línea de recubrimiento tradicional se apoya en cinco métricas verificables: eficiencia energética, vida útil, mantenimiento, rendimiento y costo total de propiedad.
| Criterio de evaluación | Línea de recubrimiento tradicional | Línea de recubrimiento automatizada de Attractivechina |
|---|---|---|
| Eficiencia energética | Referencia base de consumo | Un 10 % superior; tecnologías patentadas propias, como el horno de secado con deshumidificación de bajo consumo energético |
| Vida útil | Referencia base | Vida útil extendida hasta tres veces |
| Mantenimiento | Mayor dependencia de intervención manual, limpieza y disponibilidad de repuestos | Diagnóstico remoto que permite una rápida resolución de problemas, servicio de respuesta en 4 horas y producción continua automatizada que reduce los riesgos de inactividad |
| Rendimiento | — | Rentabilidad de hasta el 98 % |
| Periodo medio de recuperación de la inversión | — | De 2 a 3 años |
| Costo inicial | Puede ser inferior al de algunos competidores | Puede ser ligeramente superior |
| Costo total de propiedad | Mayor consumo energético, de mano de obra y de consumibles | Menor: ahorro energético del 10 %, reducción de costos laborales porque la automatización minimiza la manipulación, el traslado y la inspección manuales, y menor consumo de materiales |
| Aplicación recomendada | — | Automoción, utensilios de cocina, muebles de madera, instrumentos musicales, maquinaria pesada y electrodomésticos; líneas de producción que requieren fabricación automatizada y gestión digital |
En las condiciones de mayor exigencia —cumplimiento ambiental, consumo de energía y rendimiento— la comparación se inclina hacia la línea automatizada, siempre que el volumen de producción justifique la inversión. Para volúmenes muy bajos o procesos de una sola referencia con geometría invariable, el diferencial es menor.
Datos de un proyecto: qué cambia cuando la línea se mide con números
Los datos comparativos de catálogo describen el comportamiento esperado frente a una línea tradicional. Los datos de proyecto, en cambio, reflejan una configuración concreta. En un proyecto de recubrimiento automático de autopartes con 20 unidades se registraron tres resultados: un 97 % de aprobación de piezas, un 30 % menos de consumo de pintura y un 22 % menos de consumo de energía.
Los tres indicadores responden a parámetros concretos. La aprobación del 97 % se apoya en la monitorización del espesor de película en tiempo real, que detecta la desviación antes de la inspección final. La reducción del 30 % en consumo de pintura proviene de una aplicación más precisa y de la menor sobrepulverización. La reducción del 22 % en consumo de energía se explica por el dimensionamiento del curado y por la operación automatizada continua.
Preguntas frecuentes
¿Qué requisitos normativos y de seguridad debe cumplir una línea de recubrimiento automático de autopartes?
En la Unión Europea, EN 16985:2018 es la norma de seguridad aplicable a las cabinas de pulverización para materiales de recubrimiento orgánico y sustituye a normas anteriores como EN 12215 y EN 12981. Además, la instalación debe incorporar un sistema profesional de recogida y tratamiento de gases residuales para controlar las emisiones de COV, un módulo de monitorización inteligente PLC con autodiagnóstico de fallos, y dispositivos de seguridad que incluyen enclavamientos, parada de emergencia y aislamiento. Attractivechina emite informes de pruebas conformes y certificados de cualificación pertinentes, y proporciona formación profesional en operación y seguridad al personal de planta.
¿Puede una misma línea procesar chasis, piezas estructurales y cubos de rueda sin perder calidad?
Sí, cuando la instalación se diseña para producción mixta. La pulverización robótica automatizada con monitorización del espesor de película en tiempo real y el control mediante PLC permiten cambiar de referencia sin reiniciar el proceso de calidad, porque cada pieza recupera su receta de aplicación. Attractivechina diseña y fabrica líneas de producción de recubrimiento automatizadas personalizadas y ofrece planificación de planta previa a la venta, I+D independiente, diseño, fabricación, instalación, puesta en marcha y servicio postventa como un servicio integral.
¿Cómo se evalúa el costo total de propiedad y el retorno de la inversión?
El costo inicial puede ser ligeramente superior al de algunos competidores, pero el costo total de propiedad es menor: un 10 % de ahorro energético, reducción de los costos laborales porque la automatización minimiza la manipulación, el traslado y la inspección manuales, y un menor consumo de consumibles. El periodo medio de recuperación de la inversión es de 2 a 3 años y la rentabilidad puede alcanzar el 98 %. En las condiciones comerciales, el pedido mínimo es de 2 unidades, la entrega se realiza en régimen FOB en cualquier puerto de Guangdong y el pago estándar es del 50 % como depósito, 40 % antes del envío y 10 % al finalizar la instalación, todo mediante transferencia bancaria (T/T).
¿Cómo se validan el espesor, la adherencia y la resistencia a la corrosión antes de la entrega?
El control de calidad incluye una prueba previa al envío del 100 % de los productos y la inspección completa de la máquina antes del envío; la confiabilidad de la entrega se asegura con esa inspección, con el mantenimiento regular y con el soporte técnico postventa. El fabricante emite informes de pruebas conformes y certificados de cualificación relevantes. Durante la operación, la monitorización del espesor de película en tiempo real permite detectar desviaciones de uniformidad o de adhesión antes de que se conviertan en rechazos de lote.
¿Qué soporte acompaña a la línea durante su ciclo de vida y cómo se inicia un proyecto?
El soporte a largo plazo incluye garantía de un año, respuesta en un plazo de 4 horas, soporte técnico remoto con un sistema de diagnóstico que permite una rápida resolución de problemas, seguimientos periódicos y formación gratuita. Los riesgos de la cadena de suministro se mitigan mediante la inspección completa de todas las materias primas y componentes antes del almacenamiento, y el mantenimiento regular con soporte técnico postventa mantiene la continuidad de la producción. Este soporte remoto está disponible en Vietnam, Irán, Indonesia, Brasil, Emiratos Árabes Unidos, Turquía, Tailandia, Arabia Saudita, Argentina, México, Pakistán, Bangladesh, India, Estados Unidos, Rusia y Singapur. Para solicitar una cotización, coordinar una prueba de validación técnica o descargar la documentación corporativa, el contacto directo es attractivechina@gmail.com o el sitio es.attractivechina.com.
Conclusión
Parametrizar correctamente una línea de recubrimiento automático de autopartes no consiste en elegir la pistola más rápida, sino en controlar ocho variables de forma simultánea: pretratamiento, espesor de película, monitorización en tiempo real, sistema de recubrimiento y resistencia a la corrosión, curado y consumo energético, adaptabilidad a producción mixta, control ambiental y seguridad. Cada una de ellas es medible y debe quedar documentada en la especificación técnica y en los criterios de aceptación.
Para el ingeniero que trabaja en fase de decisión y ejecución, la pregunta práctica es qué datos exigir: monitorización de espesor en tiempo real, PLC con autodiagnóstico, inspección del 100 % previa al envío, informes de pruebas conformes y un plan de soporte con respuesta definida. Attractivechina, con más de 30 años de experiencia en soluciones integrales para líneas de producción de recubrimiento, 54 ingenieros en I+D, 79 patentes de invención y más de 300 patentes en equipos de recubrimiento y equipos de protección ambiental, estructura su propuesta en torno a esos puntos verificables y no a declaraciones genéricas.
Descargue el catálogo corporativo completo con configuraciones de línea, parámetros de proceso y capacidades de fabricación: Catálogo Attractivechina (PDF).
Guangdong Chuangzhi Intelligent Equipment Co., Ltd. — No.2 Yingbin Avenue, High-tech District, Zhaoqing City, Guangdong Province, China. Correo: attractivechina@gmail.com | Teléfono y WhatsApp: +86 135-8061-6025.