Line of coatings for dishes: a practical guide to selection and launch
Линия нанесения покрытий для посуды: практическое руководство по подбору и запуску
Автоматическая линия нанесения покрытия на посуду — это комплекс, в котором предварительная обработка, нанесение антипригарного слоя, отверждение и охлаждение связаны одним конвейером и одной системой управления. Подбор такой линии сводится к пяти проверяемым величинам: номенклатура и материал изделия, габаритный конверт, шаг подвеса и схема загрузки, производительность и режим работы. Ниже разобрана конкретная конфигурация Attractivechina — 800–1000 шт/час, максимальный размер изделия Φ300×160 мм, шаг заготовки 450–900 мм, подвешивание 4 внутренних ёмкостей или 20 крышек — и показано, как превратить эти параметры в спецификацию закупки и программу приёмки.
Границы применимости здесь так же важны, как и возможности: часть изделий в конверт Φ300×160 мм не попадает, и это нужно выяснить до подписания договора, а не на пусконаладке.
Что решает линия нанесения покрытий для посуды
Основная задача линии — перенести параметры покрытия из области «навык оператора» в область «настройка оборудования». При ручном распылении равномерность слоя по внутренней полости, перекрытие факела и толщина зависят от движения руки; автоматическая линия задаёт эти же условия через скорость конвейера, шаг подвеса, программу распыления и режим печи отверждения.
Для посуды это принципиально, потому что изделие висит на подвесе, а покрытие наносится на внутреннюю поверхность. Любое изменение шага или схемы загрузки сразу отражается на всей партии. Поэтому линия посуды отличается от линии для плоских металлических панелей прежде всего схемой подвешивания, шагом заготовки и габаритным конвертом — а не только набором камер.
Вторая задача — повторяемость между партиями. Когда линия запущена, параметры процесса фиксируются в программе и воспроизводятся при следующем заказе; при ручной покраске каждую новую партию фактически начинает новый оператор.
Отраслевой контекст: почему посуда выделяется в отдельный класс
Производство кухонной посуды и бытовой техники указано как целевая отрасль для линии нанесения покрытий на посуду. В описании проектов линий нанесения покрытий для этой группы отраслей зафиксированы типовые условия: полностью автоматическое непрерывное управление на базе ПЛК, роботизированное распыление, гибкое производство без постоянного присутствия оператора у камеры. Условия эксплуатации — помещение класса чистоты 10 000, чистое и хорошо вентилируемое. Типы проектов — новые производственные линии, модернизация действующих линий и индивидуальные проекты «под ключ».
Из этого следуют три практических вывода для закупки. Первый: линия — это не одна машина, а производственный участок, и требования к помещению входят в проект. Второй: автоматизация распыления и управление на базе ПЛК означают, что персоналу нужны не «маляры», а операторы линии и наладчики. Третий: модернизация действующего участка — такой же штатный сценарий, как и новая линия, поэтому не обязательно строить производство с нуля.
Отдельно стоит зафиксировать отраслевую специфику посуды: тонкая стенка, покрытие внутри и снаружи, наличие крышек, чувствительность геометрии к нагреву. Именно эти особенности определяют выбор подвеса и шага, а не наоборот.
Параметры линии: как читать спецификацию
Ниже — карта параметров автоматической линии нанесения покрытия на посуду Attractivechina в том виде, в каком она используется для подбора. Каждая строка — это либо ограничение, либо величина, которую нужно подтвердить при приёмке.
| Параметр | Значение в спецификации |
|---|---|
| Номенклатура изделий | Антипригарная сковорода, вкладыш для рисоварки, форма для выпечки |
| Материал изделия | Алюминиевый сплав; композитные материалы (нержавеющая сталь, алюминиевый сплав, медь) |
| Стандартный размер изделия | Φ220 × 160 мм (высота) |
| Максимальный размер изделия | Φ300 × 160 мм (высота) |
| Требование к изделию | Не скручивается (указано как характеристика изделия) |
| Производительность | 800–1000 шт/час |
| Шаг заготовки | 450–900 мм |
| Способ подвешивания | 4 внутренние ёмкости на подвес; 20 крышек на подвес |
| Скорость линии (в спецификации — «скорость линии анодирования») | 1200 мм/мин |
| Линейная скорость печи отверждения | 1000 мм/мин, регулируемая в диапазоне 0,5–1,5 м/мин |
| Энергоснабжение | Природный газ и электричество |
| Материал конструкции | Углеродистая сталь (основной каркас), нержавеющая сталь (покрасочная камера и трубопроводы) |
Производительность 800–1000 шт/час и что она означает на практике
800–1000 шт/час — заявленный диапазон, а не гарантия на любой номенклатуре. Фактический темп определяется шагом подвеса, числом изделий на подвесе и временем цикла. Диапазон показывает класс линии; конкретную цифру для вашей номенклатуры фиксируют в протоколе приёмки.
Полезно сразу перевести диапазон в годовые величины. Арифметическая проверка при режиме 300 рабочих дней по 20 часов в сутки: 800 шт/ч × 20 ч × 300 дней = 4 800 000 шт/год; 1000 шт/ч даёт 6 000 000 шт/год. Это расчёт по двум опорам — заявленной производительности линии и принятому режиму работы, — а не измеренный выпуск и не обещание результата.
Уточнение по режиму работы. Режим 300 дней в году по 20 часов в сутки зафиксирован в спецификации автоматической линии нанесения покрытий на металл Attractivechina («Линия нанесения металлических покрытий»). В карте параметров линии посуды указан только тип энергоснабжения, поэтому фактический график сменности для посудного участка нужно согласовать отдельно — и именно его подставлять в расчёт годовой программы.
Шаг заготовки 450–900 мм и схема подвешивания
Шаг заготовки — расстояние между подвесами на конвейере. Чем он больше, тем реже расположены изделия и тем ниже темп при той же скорости конвейера; чем он меньше, тем плотнее загрузка, но тем выше требования к зазорам между изделиями и к обдуву. Диапазон 450–900 мм означает, что конфигурация подвески выбирается под габарит изделия, а не является фиксированной величиной.
Способ подвешивания задан двумя схемами: 4 внутренние ёмкости на подвес либо 20 крышек на подвес. Это два разных производственных сценария. Ёмкости подвешиваются по внутренней полости, и от геометрии подвеса зависит прокрас внутренней поверхности; крышки висят плотнее, и производительность в штуках в час считается иначе. Для смешанной номенклатуры заранее решают, будет ли подвес универсальным или переналаживаемым.

Габаритный конверт Φ300×160 мм
Φ300×160 мм — верхняя граница конверта: диаметр и высота изделия. Изделия большего диаметра или высоты в этот конверт не попадают, и настройками их «дотянуть» нельзя — нужна другая линия. Стандартный размер Φ220×160 мм показывает, под какую номенклатуру конфигурация оптимизирована: это типовая сковорода или вкладыш рисоварки, а не предельный случай.
Отдельно в спецификации указано требование «не скручивается». Это характеристика заготовки, а не свойство покрытия: изделие должно сохранять геометрию в процессе обработки. Для тонкостенной посуды это условие стоит подтвердить на образцах до подписания спецификации.
Скорости, энергоснабжение и материалы конструкции
Скорость линии 1200 мм/мин и линейная скорость печи отверждения 1000 мм/мин — два независимых параметра, которые нужно согласовать между собой. Печь регулируется в диапазоне 0,5–1,5 м/мин: на нижней границе изделие находится в печи дольше, на верхней — меньше. При приёмке проверяют не только саму цифру, но и устойчивую работу печи во всём заявленном диапазоне.
Энергоснабжение — природный газ и электричество. Два энергоносителя означают два ввода и два комплекта разрешительной документации на площадке; это пункт, который чаще всего всплывает на этапе монтажа, если его не учли в проекте помещения. Каркас линии выполнен из углеродистой стали, покрасочная камера и трубопроводы — из нержавеющей.
Подбор линии по шагам
Шаг 1. Паспорт изделия
Соберите по каждой позиции номенклатуры: тип изделия, материал (алюминиевый сплав или композит — нержавеющая сталь, алюминий, медь), диаметр и высоту, зону нанесения покрытия (внутри, снаружи, обе), наличие и тип крышки, требования к геометрии после нагрева. Без этого подбор превращается в переписку и затягивается на недели, потому что каждый параметр линии проверяется именно против этих данных.
Шаг 2. Проверка конверта и подвеса
Сравните габарит с максимальным размером Φ300×160 мм и со стандартным Φ220×160 мм. Определите нужную схему подвешивания: 4 внутренние ёмкости или 20 крышек. Если номенклатура смешанная, решите, какая схема будет основной, а какая — переналаживаемой, и зафиксируйте это в спецификации, иначе на приёмке вы получите одну схему, а работать придётся с двумя.
Шаг 3. Расчёт программы выпуска
Возьмите требуемый объём и разделите на заявленную производительность 800–1000 шт/час, затем на число рабочих часов в смену. Так вы получите потребность в сменах и увидите, попадаете ли в диапазон линии. Если расчёт показывает потребность выше 1000 шт/час, это уже другой класс оборудования, и переговоры стоит вести не о настройках, а о другой конфигурации.
Шаг 4. Состав линии и инфраструктура
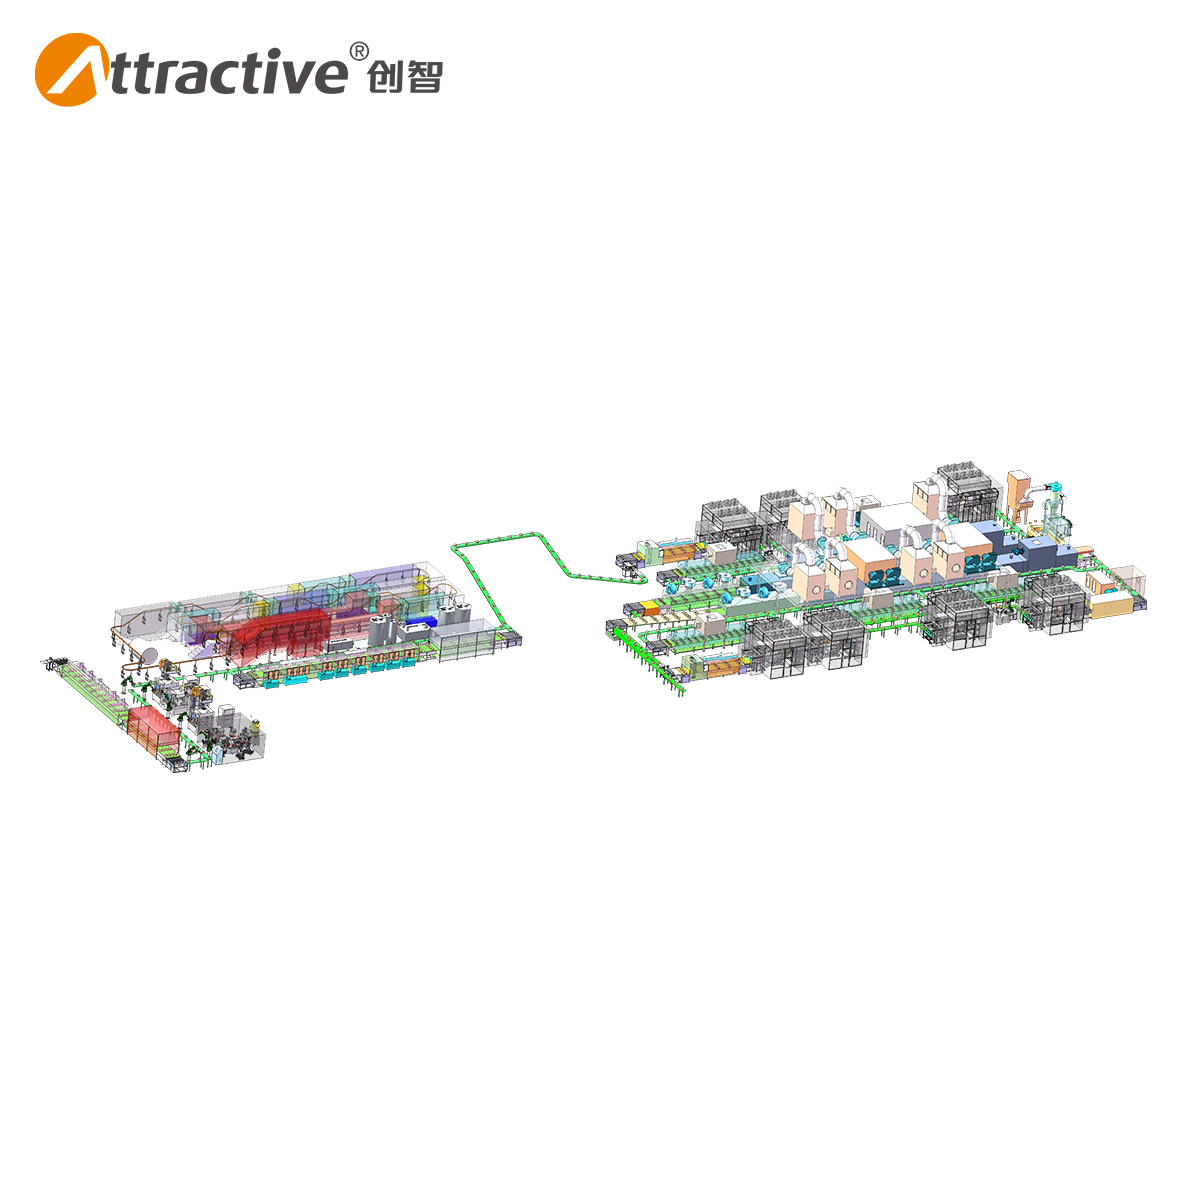
Линия нанесения покрытий — это участок, а не камера. В состав проекта, помимо нанесения, входят: оборудование предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, покрасочная камера, печь предварительного нагрева, печь отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система обработки летучих органических соединений, оборудование для защиты окружающей среды, система электроуправления и система управления производством MES.
Этот перечень удобно использовать как чек-лист границ поставки: всё, что в него не входит, закрывает заказчик. Одновременно проверяются условия площадки — помещение класса чистоты 10 000, чистая и хорошо вентилируемая среда, подвод природного газа и электричества.

Шаг 5. Приёмка, монтаж и запуск
Программу приёмки привязывают к параметрам спецификации, а не к общим формулировкам. Проверяют: попадание номенклатуры в конверт Φ300×160 мм, шаг заготовки 450–900 мм, работу обеих схем подвешивания (4 внутренние ёмкости и 20 крышек), достижение темпа 800–1000 шт/час на согласованной номенклатуре, устойчивую работу печи отверждения в диапазоне 0,5–1,5 м/мин.
Монтаж и пусконаладку выполняет поставщик. У Attractivechina заявлен полный цикл: предпродажное проектирование производственных объектов, собственные НИОКР, производство, монтаж, пусконаладка и послепродажное обслуживание. Для заказчика это означает, что границы ответственности на площадке определяются одним договором, но требует и обратного — заранее перечислить, что делает заказчик: подготовка помещения, подвод энергоносителей, фундаменты, персонал.
Для каких изделий подходит линия
Линия рассчитана на три группы изделий: антипригарные сковороды, вкладыши для рисоварок и формы для выпечки. По материалу — алюминиевый сплав и композитные материалы, то есть нержавеющая сталь, алюминиевый сплав и медь. Для производителя это означает, что одна линия может закрывать и посуду с антипригарным покрытием, и позиции с композитным дном, если геометрия укладывается в конверт.
Практическая раскладка выглядит так:
- Сковороды. Основная позиция: покрытие наносится на внутреннюю поверхность, изделие подвешивается по полости. Диаметр до 300 мм и высота до 160 мм — рабочий диапазон.
- Вкладыши рисоварок. Глубокие ёмкости с высоким бортом; схема подвешивания «4 внутренние ёмкости на подвес» подходит для этого класса.
- Формы для выпечки. Покрытие, как правило, по всей поверхности; здесь важна стабильность шага, чтобы форма не перекрывала соседнюю на подвесе.
- Крышки. Отдельная схема загрузки — 20 крышек на подвес; это наиболее плотный вариант загрузки линии.

Что стоит проверить на образцах до закупки: сохранение геометрии после нагрева, равномерность покрытия по внутренней полости, поведение изделия на подвесе при выбранном шаге. Проверка на своей номенклатуре — это не формальность, а способ связать заявленные 800–1000 шт/час с конкретным изделием.
Где заканчивается применимость: сравнение с линией для металла
Самая частая ошибка при выборе — попытка закрыть одной линией и посуду, и крупные металлические изделия. Это два разных класса оборудования, и их параметры не пересекаются. Ниже — сопоставление по тем измерениям, где обе конфигурации имеют заявленные значения.
| Параметр | Линия нанесения покрытий на посуду | Линия нанесения металлических покрытий |
|---|---|---|
| Номенклатура | Сковороды, вкладыши рисоварок, формы для выпечки | Алюминиевая панель и профиль |
| Максимальный размер заготовки | Φ300 × 160 мм | 7000 × 2000 × 2200 мм, 1 шт./подвес |
| Производительность | 800–1000 шт/час | До 5000 м²/сутки |
| Схема загрузки | 4 внутренние ёмкости или 20 крышек на подвес | 1 изделие на подвес |
| Скорость конвейера / линии | Скорость линии 1200 мм/мин | 3000 мм/мин, регулируемая 2000–4000 мм/мин |
Единицы производительности в таблице разные — штуки в час и квадратные метры в сутки, — поэтому прямое сравнение цифр некорректно и было бы ошибкой. Таблица решает другую задачу: показать, что конверт посудной линии ограничен 300 мм по диаметру, а линия для металла работает с заготовками до 7 метров. Если ваша номенклатура выходит за Φ300×160 мм, вопрос не в настройке, а в выборе другой линии.
Как согласовать условия закупки и критерии приёмки
Закупка линии — это согласование трёх документов: технического опросника, спецификации с границами поставки и программы приёмки. Если хотя бы один из них остаётся устным, приёмка превращается в спор о формулировках.
Технический опросник. В него включают паспорт изделия по каждой позиции, требуемый объём выпуска, режим сменности, требования к геометрии, наличие крышек и смешанной номенклатуры, параметры площадки (класс чистоты, вентиляция, подвод газа и электричества).
Спецификация и границы поставки. Фиксируют перечень блоков линии, схему подвешивания, шаг 450–900 мм, габаритный конверт, производительность 800–1000 шт/час, диапазон печи отверждения. Отдельным разделом — что предоставляет заказчик: помещение, энергоносители, фундаменты, персонал для обучения.
Программа приёмки. Привязывается к тем же величинам, что и спецификация, и проводится на согласованной номенклатуре. Сюда же включают условия гарантии, порядок сервисного реагирования и передачу документации — эти пункты фиксируются в договоре, а не обсуждаются после запуска.
Проверка поставщика. Полезно сверить масштаб производства с вашим проектом. Attractivechina (ООО «Чуанчжи Интеллект Эквипмент» (Гуандун), Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) основана в 2005 году, располагает собственными площадями около 35 548 м² в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин (провинция Гуандун), штатом 280 сотрудников, включая 54 инженера в НИОКР, и заявленным выпуском 60 единиц оборудования в год. Компания указывает 79 патентов на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования при общем числе патентов более 300, а также более 30 лет опыта в комплексных решениях для линий нанесения покрытий. Доля экспорта — 20%, среди рынков указаны в том числе Россия, Турция, Индия, Вьетнам, Индонезия и ОАЭ.
Эти данные полезны не как реклама, а как проверяемые ориентиры: собственные площади и штат инженеров важны, когда проект требует адаптации под нестандартную номенклатуру, а география поставок показывает, с какими рынками поставщик уже работает. Подробнее о компании — на ru.attractivechina.com.
Частые вопросы
Под какие изделия подходит линия нанесения покрытий на посуду?
Линия рассчитана на антипригарные сковороды, вкладыши для рисоварок и формы для выпечки. Материалы — алюминиевый сплав и композитные материалы: нержавеющая сталь, алюминиевый сплав, медь. Габаритный конверт ограничен размером Φ300×160 мм, стандартный размер изделия — Φ220×160 мм.
Какая производительность у линии и от чего она зависит?
Заявленная производительность — 800–1000 шт/час. Фактический темп зависит от шага заготовки (450–900 мм), числа изделий на подвесе и времени цикла. При режиме 300 рабочих дней по 20 часов в сутки расчёт даёт 4 800 000 шт/год при 800 шт/час и 6 000 000 шт/год при 1000 шт/час; это вычисление по заявленной производительности и принятому режиму, а не гарантированный выпуск.
Можно ли наносить покрытие на изделия диаметром больше 300 мм?
Нет. Максимальный размер изделия для этой линии — Φ300×160 мм. Изделия большего диаметра или высоты в конверт не попадают, и настройками это не компенсируется: для них применяется другая конфигурация. Для сравнения, линия нанесения металлических покрытий работает с заготовками до 7000 × 2000 × 2200 мм.
Сколько изделий помещается на один подвес?
Предусмотрены две схемы: 4 внутренние ёмкости на подвес или 20 крышек на подвес. Ёмкости подвешиваются по внутренней полости, крышки — плотной загрузкой. Для смешанной номенклатуры схему фиксируют в спецификации заранее.
Что входит в линию кроме покрасочной камеры?
Оборудование предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, покрасочная камера, печь предварительного нагрева, печь отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система обработки летучих органических соединений, оборудование для защиты окружающей среды, система электроуправления и система управления производством MES. Условия эксплуатации — помещение класса чистоты 10 000, чистая и хорошо вентилируемая среда.
Как проверить линию на своих изделиях до закупки?
Практический путь — согласовать проверку на собственной номенклатуре и зафиксировать её результаты в программе приёмки: попадание в конверт Φ300×160 мм, шаг 450–900 мм, работу обеих схем подвешивания, темп 800–1000 шт/час, устойчивость печи отверждения в диапазоне 0,5–1,5 м/мин. Чтобы перейти к расчёту конфигурации, отправьте паспорт изделия на attractivechina@gmail.com или в WhatsApp +86 135-8061-6025: тип изделия, материал, диаметр и высоту, требуемый объём выпуска.
Итог
Выбор линии нанесения покрытий для посуды сводится к последовательной проверке: номенклатура и материал, попадание в конверт Φ300×160 мм, схема подвешивания (4 внутренние ёмкости или 20 крышек), шаг 450–900 мм, производительность 800–1000 шт/час и согласованный режим сменности. Всё, что выходит за эти границы, — не вопрос настройки, а другой проект.
Запуск состоит из четырёх шагов: паспорт изделия, спецификация с границами поставки, программа приёмки на согласованной номенклатуре и пусконаладка с обучением персонала. Если все четыре зафиксированы письменно, линия выходит на рабочий режим без споров о том, что именно поставил поставщик.
Следующий шаг. Attractivechina проектирует и изготавливает автоматические линии нанесения покрытий по индивидуальному заказу: от планирования участка и НИОКР до монтажа, пусконаладки и послепродажного обслуживания. Пришлите номенклатуру и требуемый объём выпуска — конфигурация будет рассчитана под ваш конверт изделий.
Email: attractivechina@gmail.com · Тел./WhatsApp: +86 135-8061-6025 · Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай
Технические характеристики линий и полный перечень оборудования — в корпоративном каталоге (PDF).
Have Questions or Need More Details?
Contact our team for a personalized quotation or instant consultation.
Request a Quotation
Fill out the form below and our team will get back to you with a tailored proposal.
WhatsApp Direct Chat
Prefer to chat in real-time? Message us on WhatsApp for instant assistance & quick answers.
- Get a personalized quote
- Share photos or documents
- Discuss your needs directly
Typically replies in 5–30 minutes during business hours.