Line of coating on dishes: technical analysis of parameters and rules of selection
Линия нанесения покрытий на посуду: технический разбор параметров и правил подбора
Автоматическая линия нанесения покрытий на посуду с производительностью 800–1000 изделий в час — это не набор отдельных характеристик, а связанная система. Шаг заготовки 450–900 мм, габариты изделия от стандартного Φ220×160 мм до максимального Φ300×160 мм, скорость печи отверждения 0,5–1,5 м/мин и скорость анодирования 1200 мм/мин должны быть согласованы между собой и с геометрией конкретной сковороды, вкладыша рисоварки или формы для выпечки. Ниже — разбор узлов, логики расчёта и правил подбора конфигурации.
Правило подбора простое по формулировке и сложное по исполнению: сначала фиксируется изделие и схема подвешивания, затем шаг заготовки, затем скорость транспорта, и только после этого — состав участков и материалы исполнения. Обратный порядок, когда параметры берутся «по прайсу», а изделие подгоняется под них, приводит к переделке оснастки и к потере заявленной производительности.
Проблема: почему посуда не прощает универсальных настроек
Посуда — тонкостенное изделие с глубокой геометрией. При стандартном размере Φ220×160 мм отношение высоты к диаметру велико, а стенка тонкая, поэтому заготовка хуже держит форму при нагреве, а антипригарное покрытие наносится тонким слоем, где любое отклонение толщины плёнки видно на готовом изделии.
Практические последствия известны производителям посуды: неравномерное покрытие или недостаточная адгезия, повышенный расход материала при ручных операциях, а также повышенные выбросы летучих органических соединений при отсутствии локального отсоса. К этому добавляются простои из-за отказов оборудования, риск несоответствия готовой продукции требованиям безопасности пищевого контакта и потенциальные угрозы безопасности при работе линии. Именно эти пять групп рисков, а не абстрактное «качество», формируют требования к конфигурации.
Отраслевой контекст: три группы изделий и два класса материалов
Посуда, для которой проектируется автоматическая линия, неоднородна. Устойчиво выделяются три группы: сковороды, вкладыши рисоварок и формы для выпечки. Первые две — глубокие тонкостенные изделия с высокой внутренней поверхностью, третья — изделие с рельефом и развитой поверхностью, где особенно важна равномерность плёнки на кромках и в углублениях.
Материальная база — алюминиевый сплав и композитные материалы. Технологический маршрут посудной линии при этом включает предварительную обработку, анодирование, а также участки внутреннего и внешнего покрытия. Такая структура означает, что линия нанесения покрытий на посуду — это не одна камера, а последовательность модулей с разными тактами, и подбор конфигурации всегда начинается с маршрута, а не с отдельного узла.
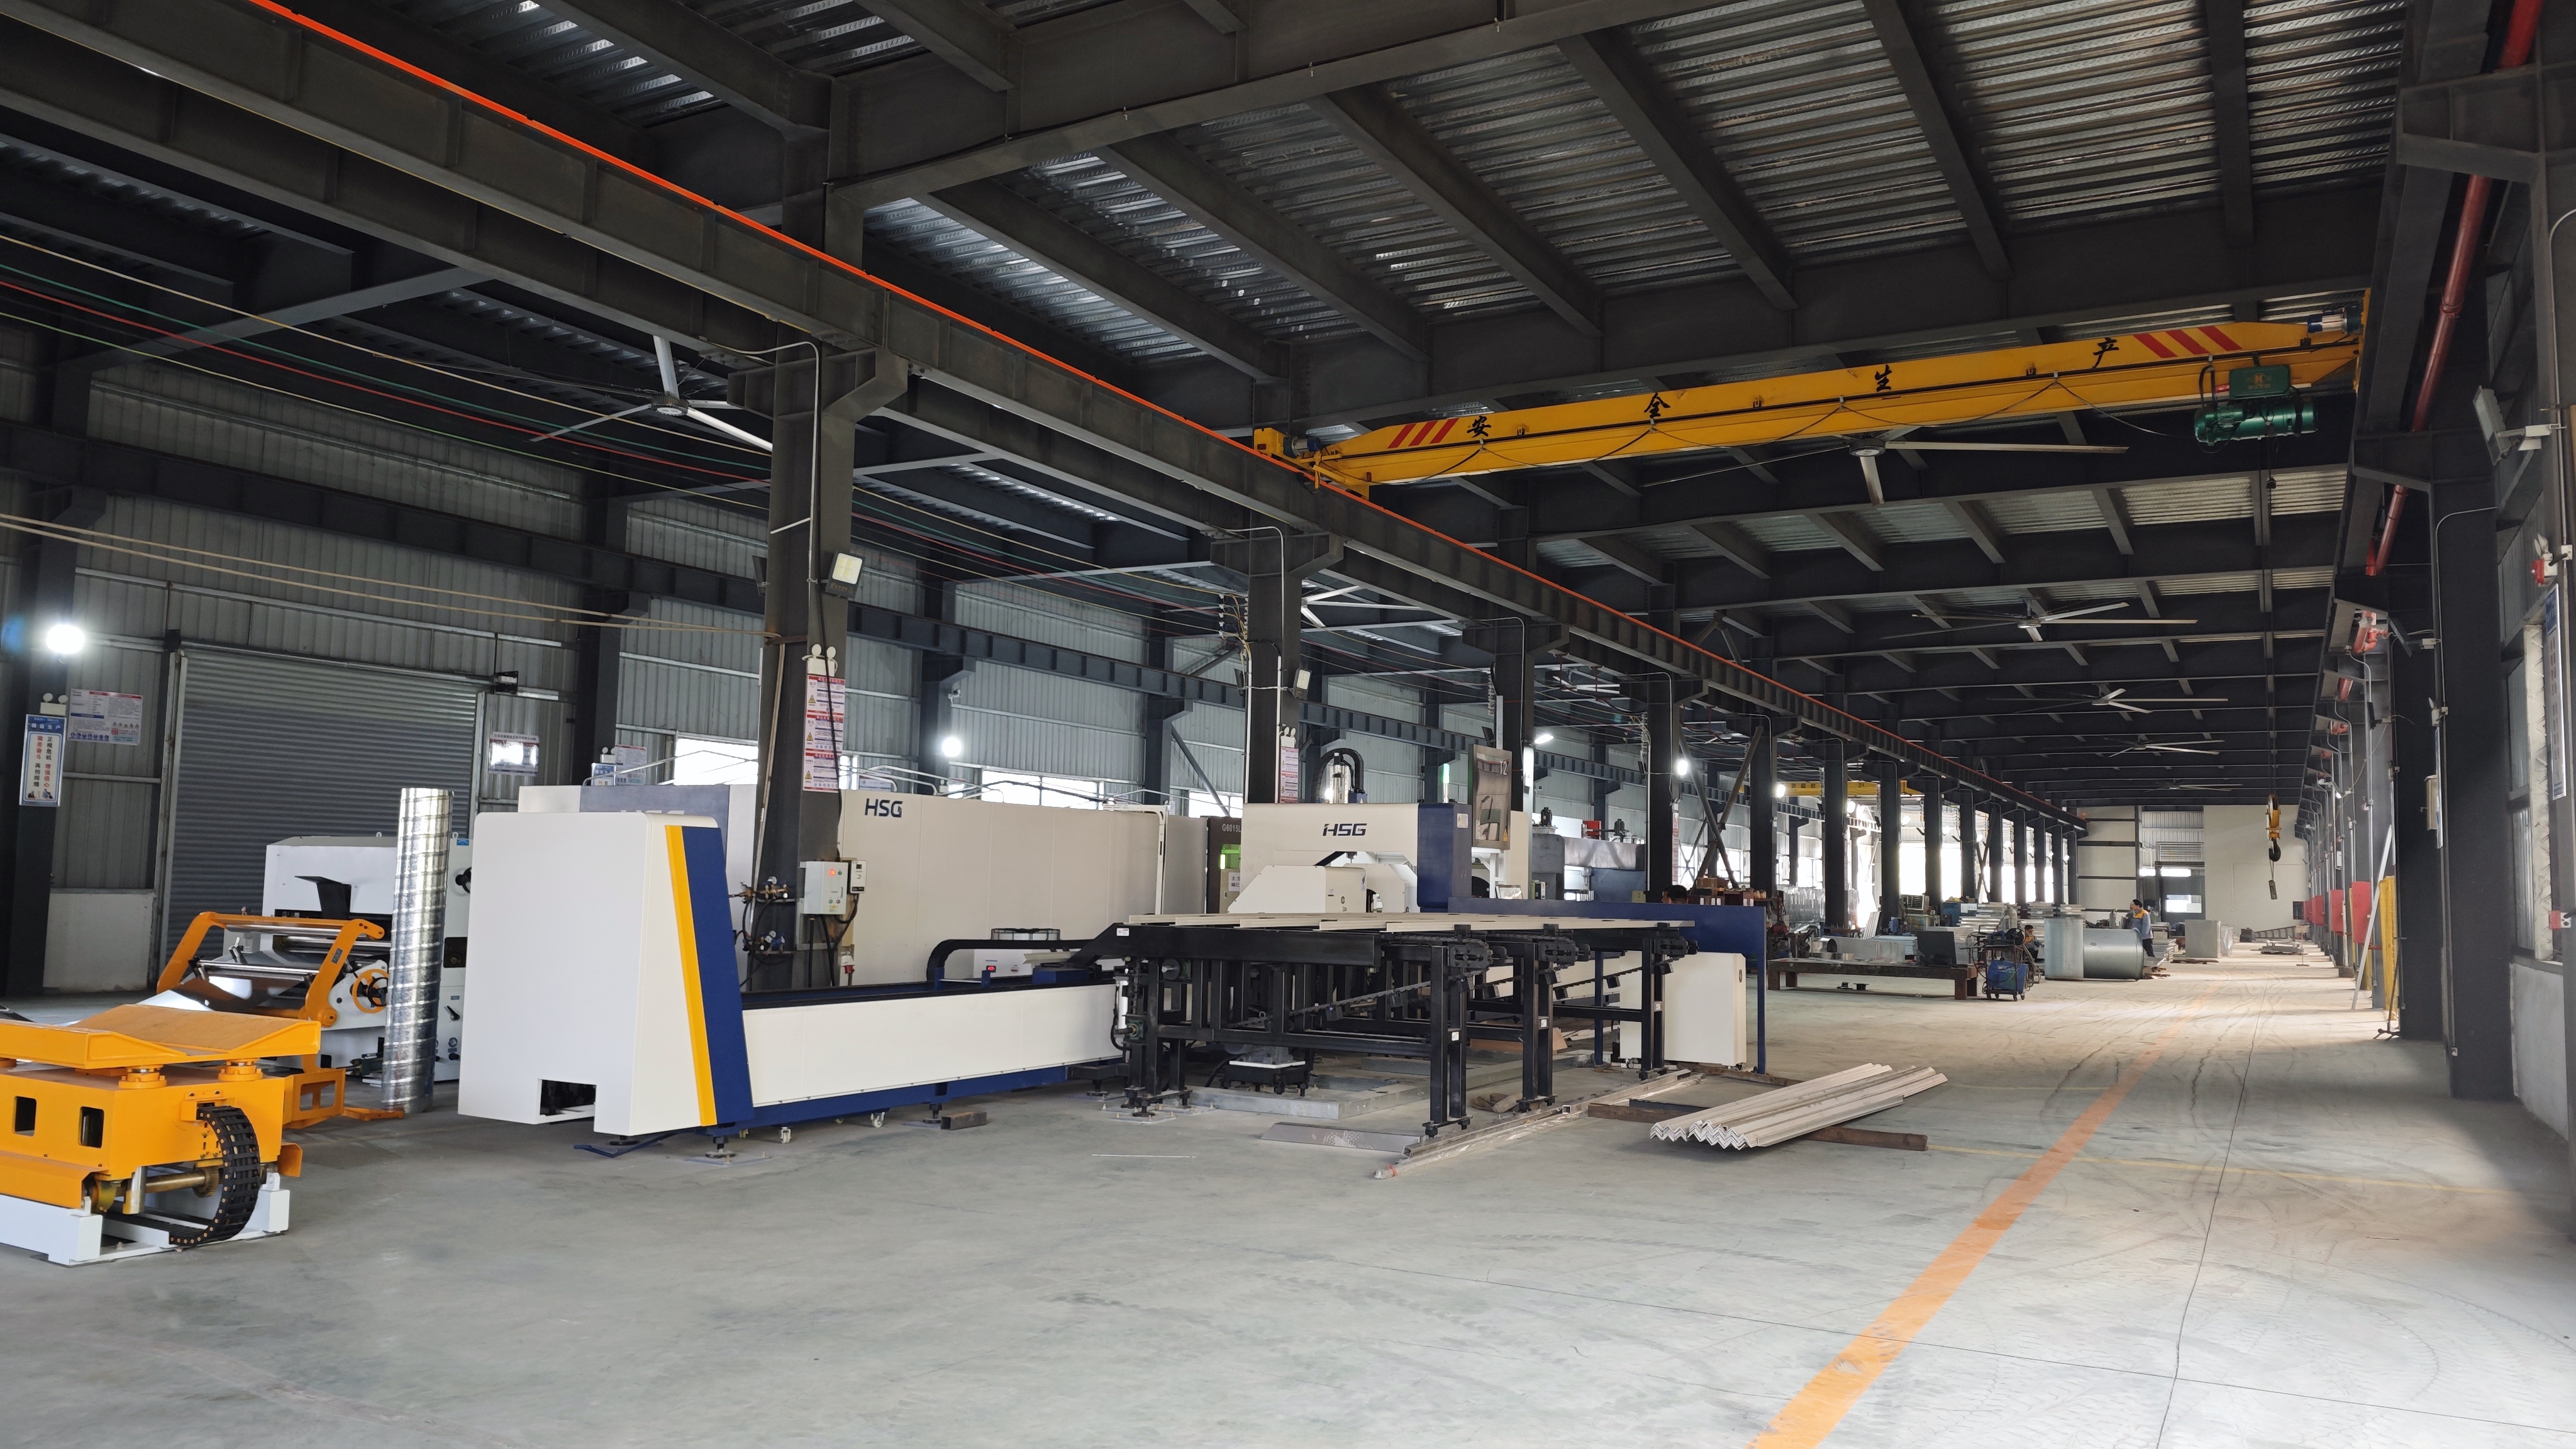
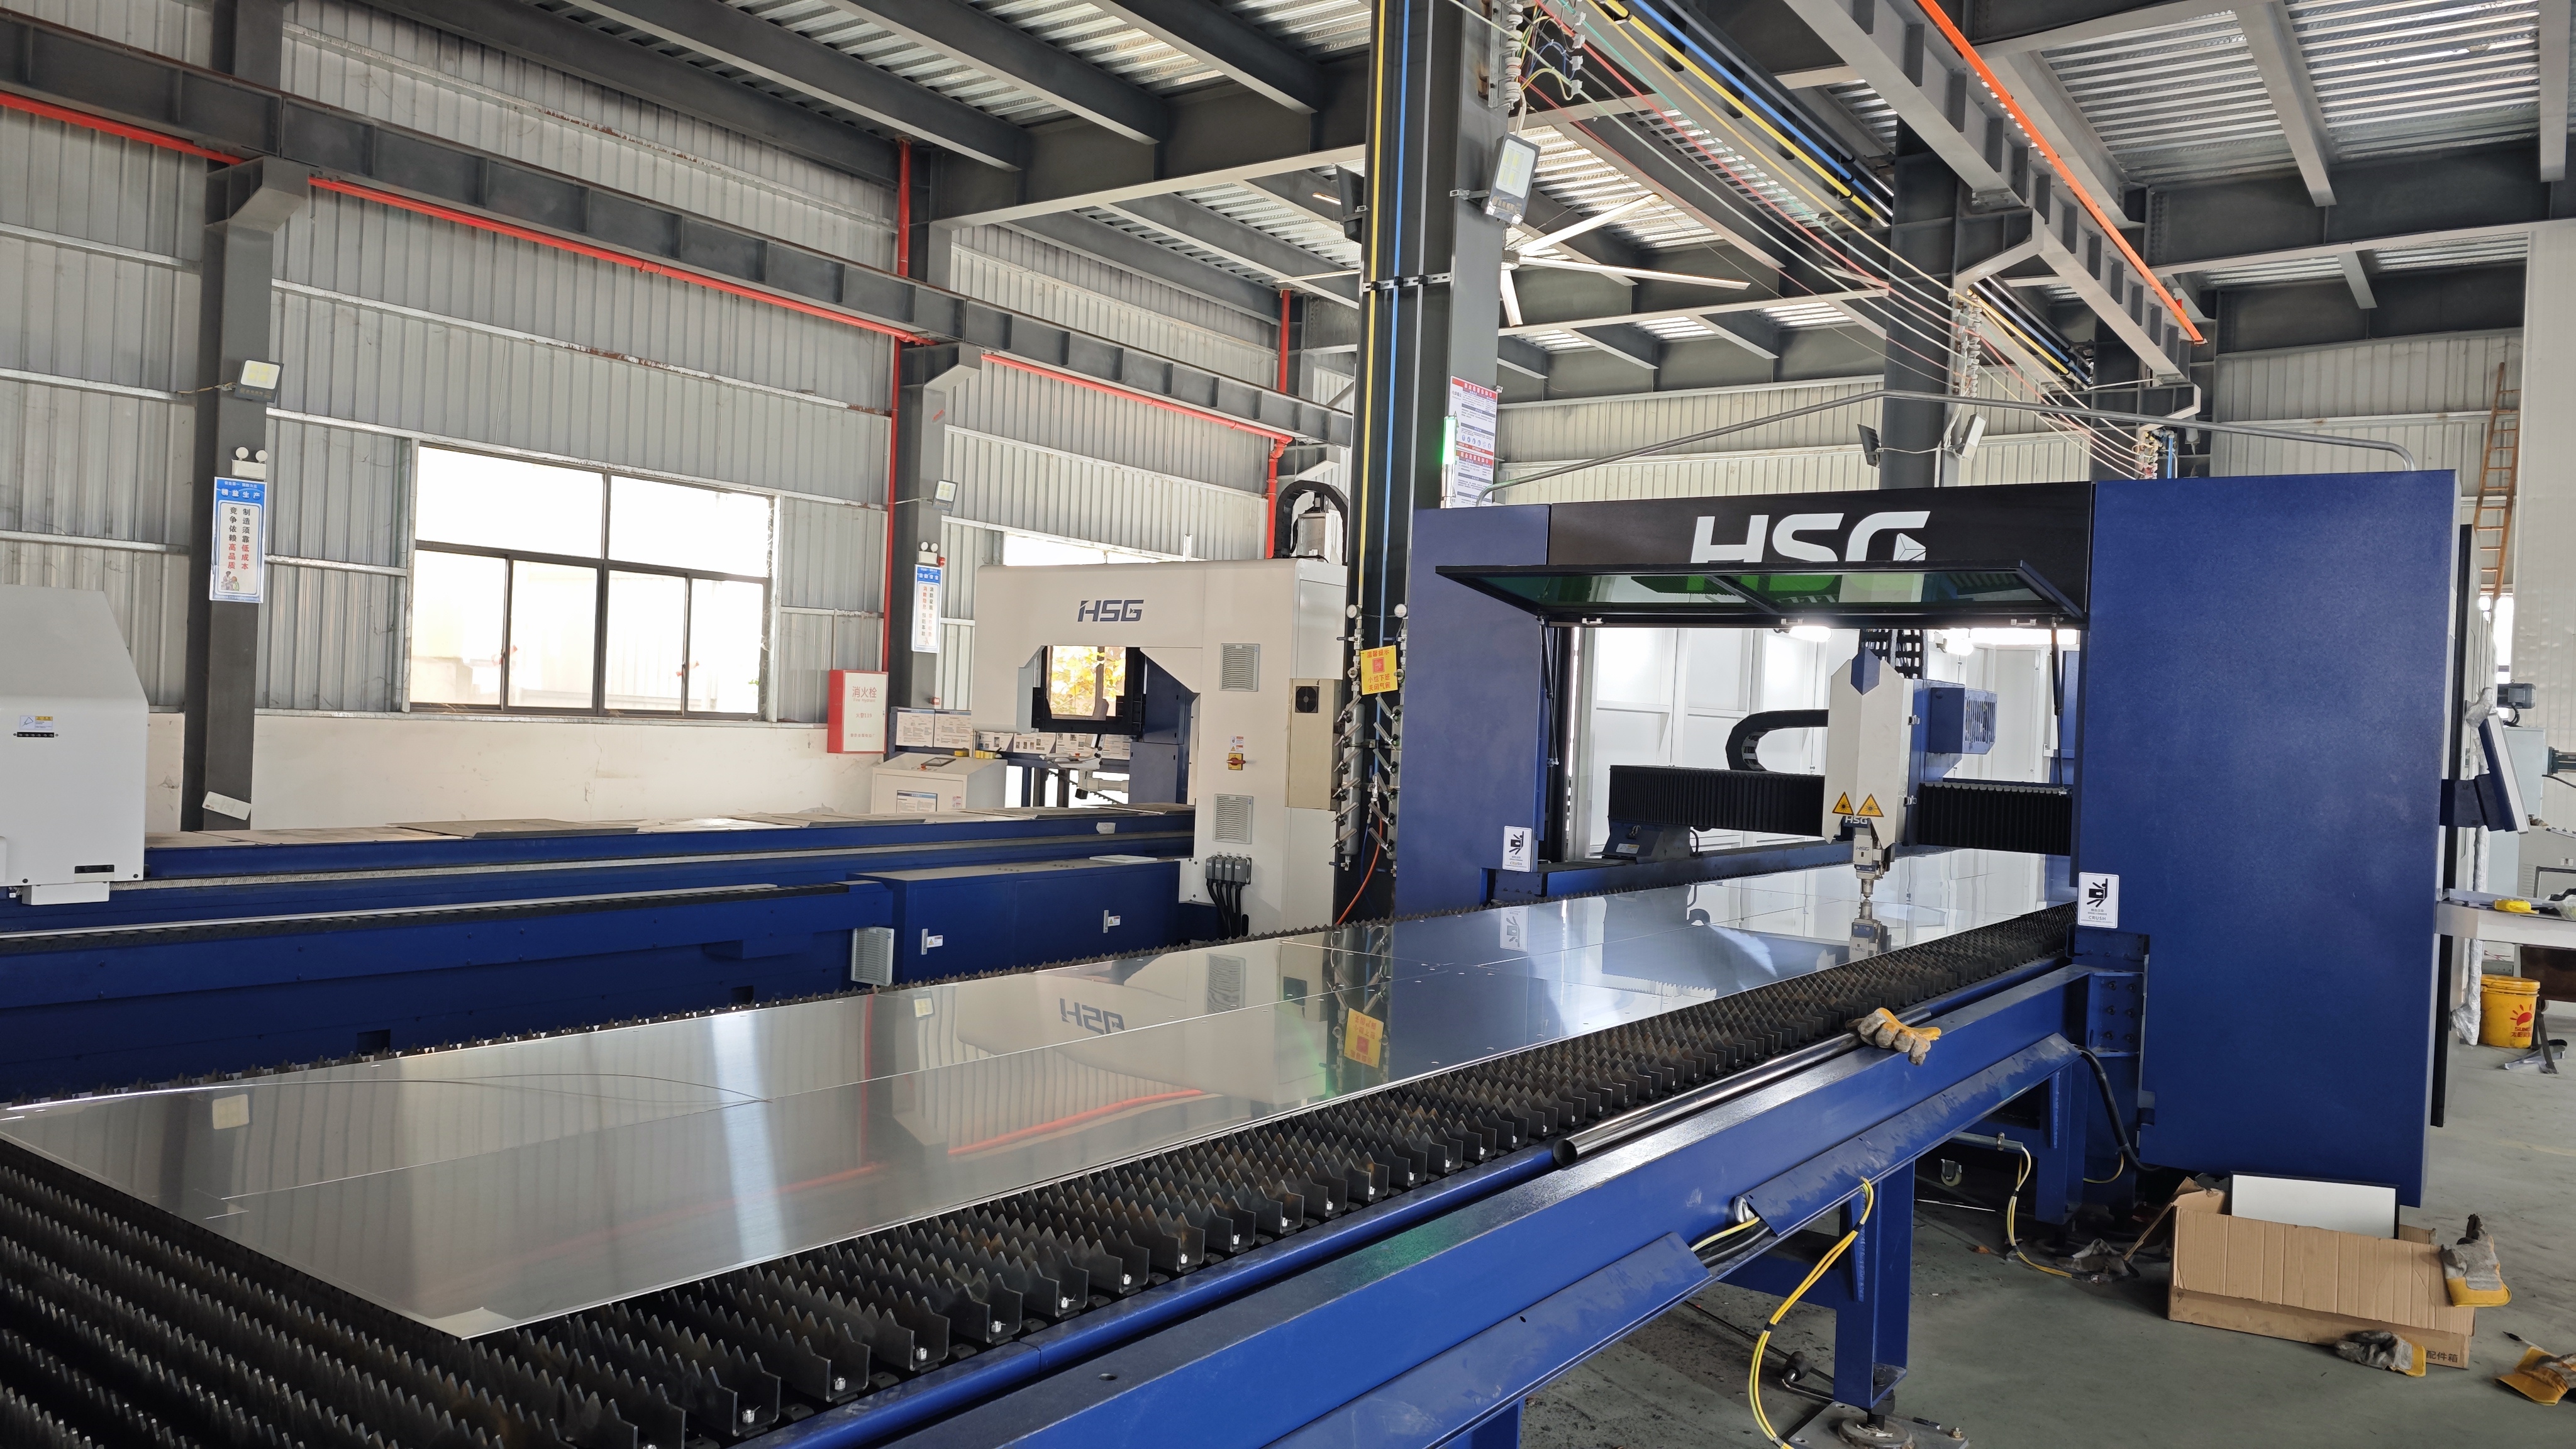
Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) — китайский производитель автоматизированных линий нанесения покрытий, расположенный в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун. Компания основана в 2005 году, располагает собственной производственной площадкой около 35 548 м², штатом 280 сотрудников, R&D-командой из 54 инженеров и годовым выпуском порядка 60 единиц оборудования; она владеет 79 патентами на изобретения в сферах окрасочного и природоохранного оборудования при общем числе патентов более 300. Attractivechina имеет более чем 30-летний опыт разработки комплексных решений для линий нанесения покрытий, а её продукция поставляется в том числе в Россию, Вьетнам, Индонезию, Турцию, Бразилию, Мексику, Индию и страны Ближнего Востока.
Технический разбор ключевых параметров
Производительность 800–1000 шт/ч: что стоит за цифрой
Производительность линии не является свойством привода. Она определяется тремя переменными: количеством изделий на подвесе, шагом подвески и скоростью конвейера. Связь выражается формулой:
N = (V ÷ S) × K × 60, где N — изделий в час, V — скорость транспорта в м/мин, S — шаг заготовки в метрах, K — количество изделий на подвесе.
Пример проверки для посудного исполнения: 4 внутренние ёмкости на подвес, шаг 450 мм и скорость 1,5 м/мин дают 1,5 ÷ 0,45 = 3,33 подвеса в минуту, то есть около 13,3 изделия в минуту и примерно 800 изделий в час — нижнюю границу заявленного диапазона 800–1000 шт/ч. Эта проверка показывает главное: диапазон 800–1000 шт/ч достижим разными комбинациями шага, скорости и плотности подвеса, и при подборе фиксировать нужно не только цифру производительности, но и ту комбинацию, при которой она обеспечивается.
Шаг заготовки 450–900 мм и габариты Φ220×160 / Φ300×160 мм
Шаг заготовки — расстояние между подвесами на конвейере. Диапазон 450–900 мм перекрывает разницу между стандартным изделием Φ220×160 мм и максимальным Φ300×160 мм: изделию большего диаметра и высоты требуется больше свободного пространства, чтобы соседние подвесы не экранировали друг друга в камере напыления и не создавали тепловых и воздушных перекосов в печи.
Стандартный размер Φ220×160 мм — типовой для сковород и вкладышей рисоварок; максимальный Φ300×160 мм задаёт верхнюю границу габарита, при приближении к которой шаг смещается к 900 мм, а производительность и скорость пересчитываются заново по приведённой формуле. Высота 160 мм в обоих размерах означает, что глубина изделия не меняется при переходе к большему диаметру — и это упрощает проектирование оснастки, но требует внимания к боковым зазорам.
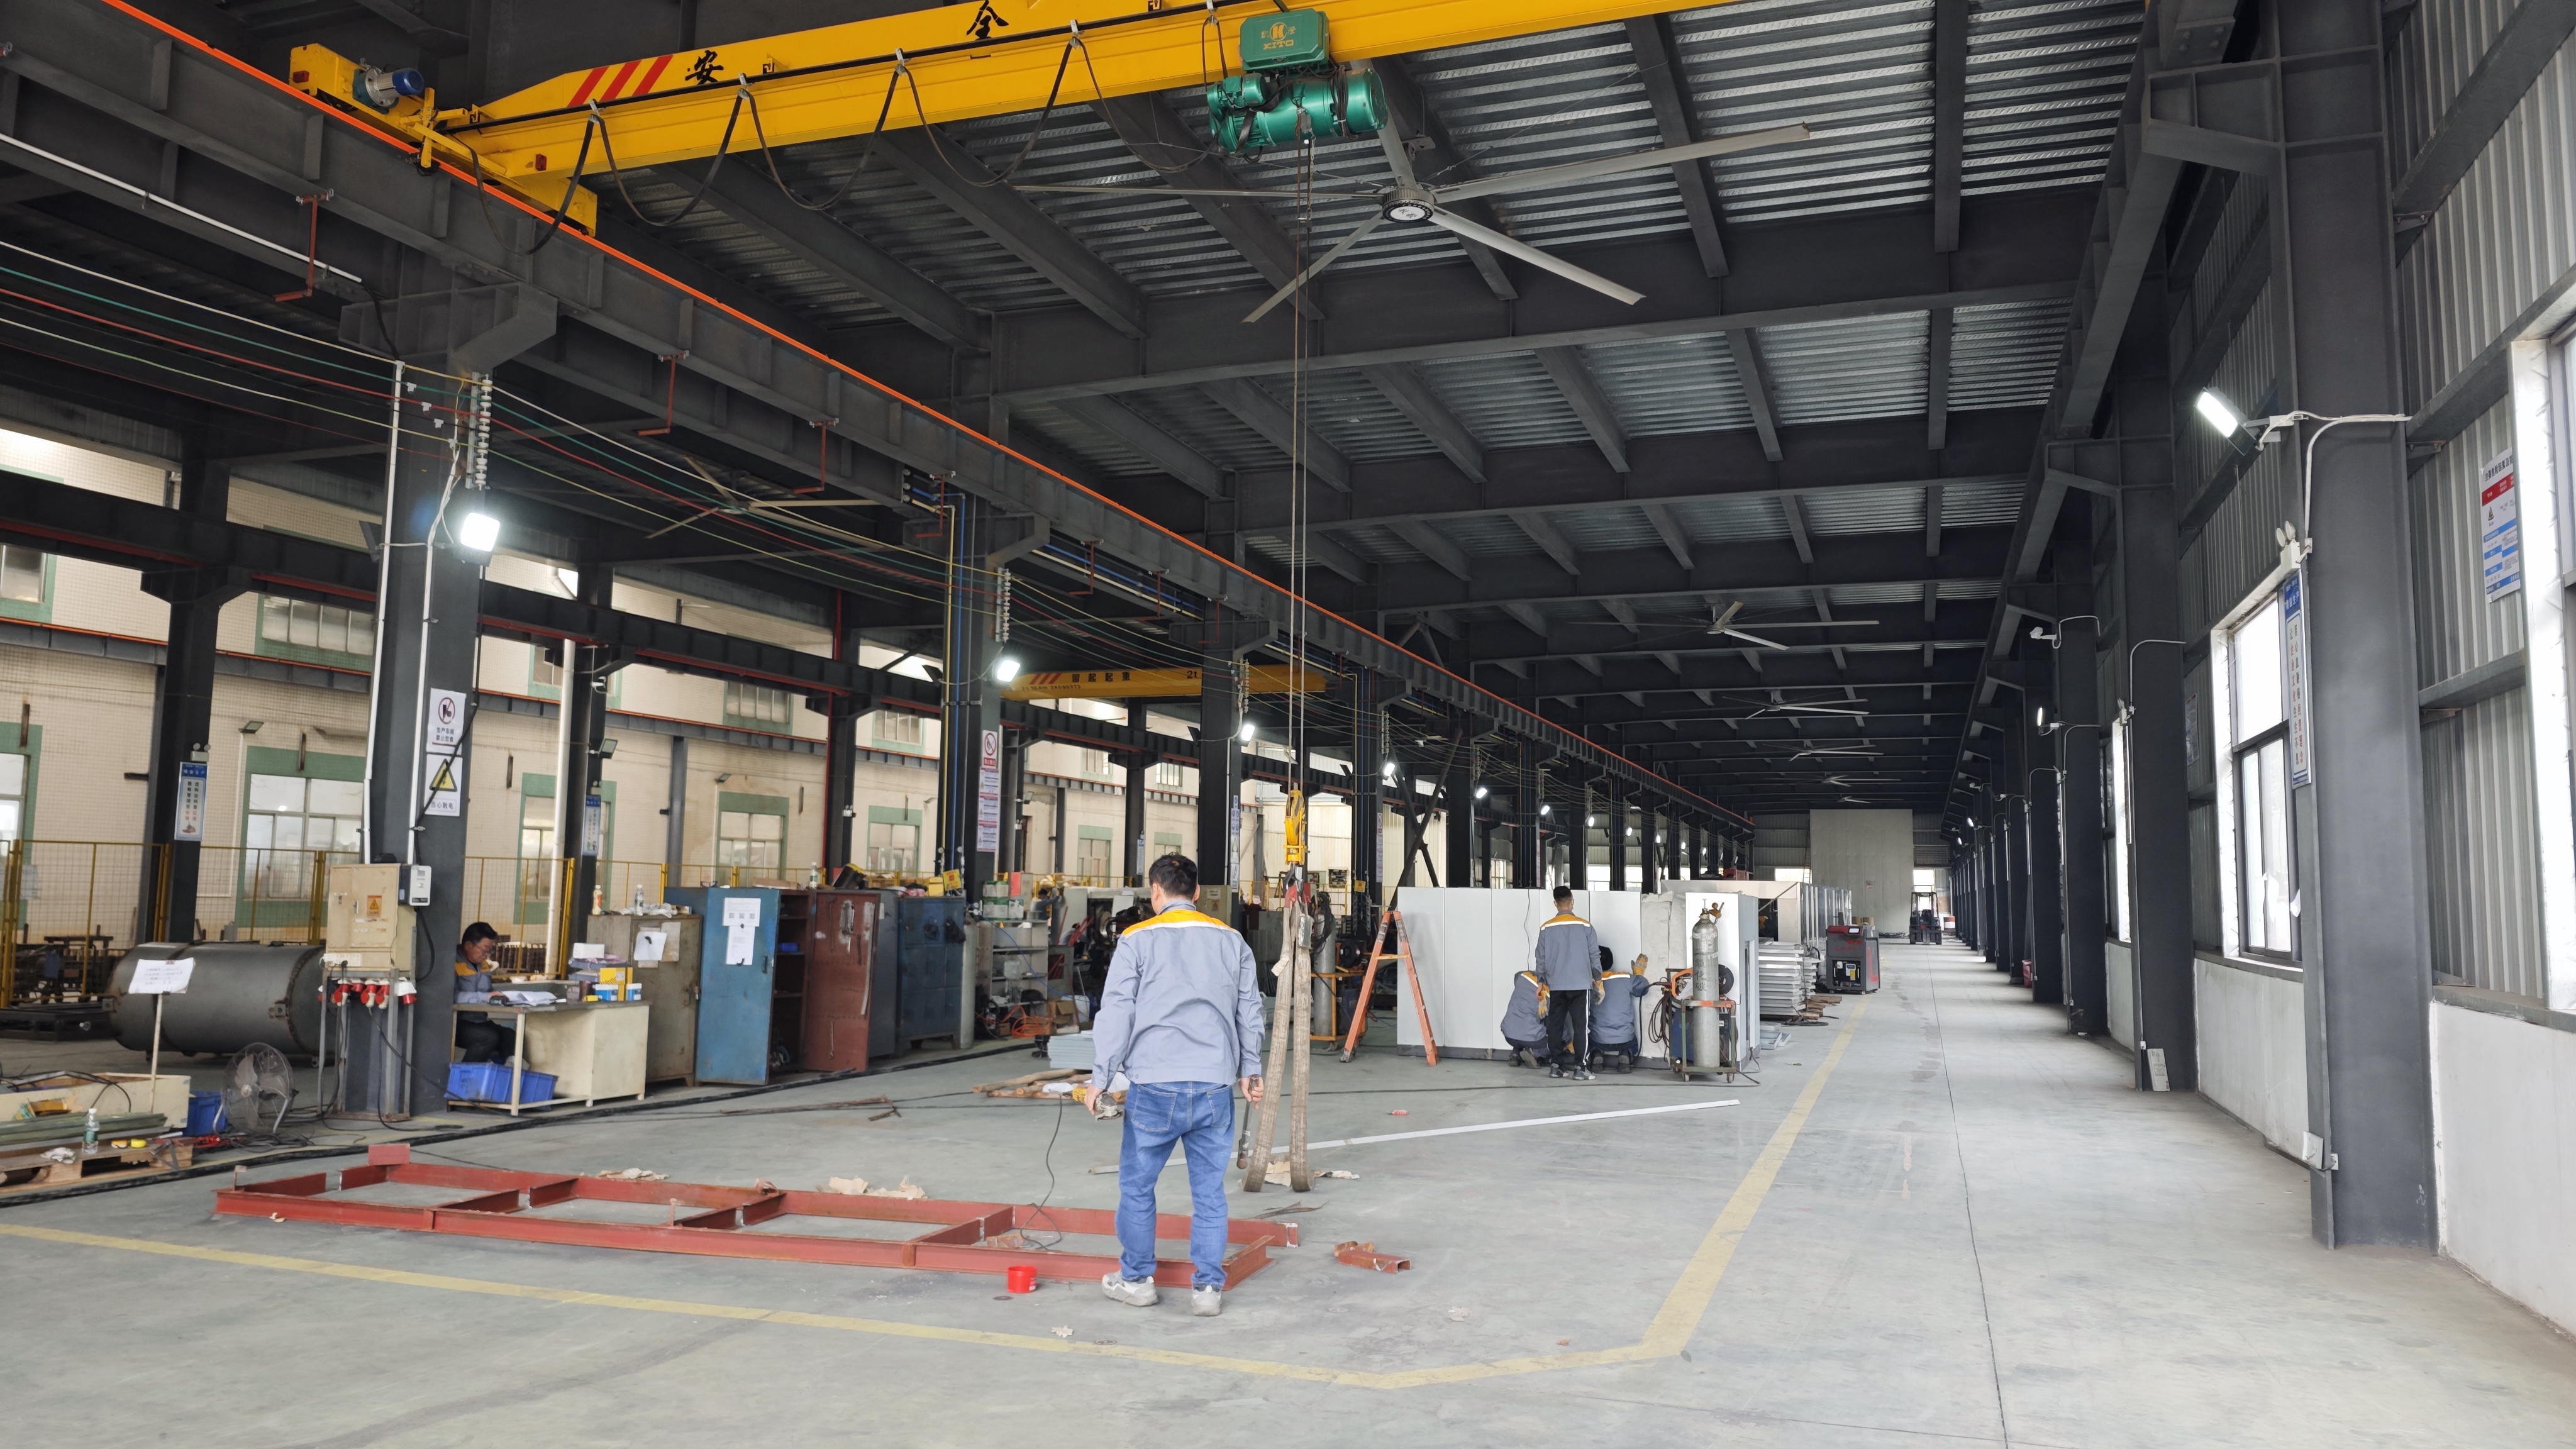
Схема подвешивания: 4 внутренние ёмкости или 20 крышек на подвес
Схема подвешивания — единственный параметр, который невозможно скорректировать «на месте»: оснастка проектируется под конкретное изделие. Спецификация предусматривает два варианта: 4 внутренние ёмкости на подвес или 20 крышек на подвес.
Первый вариант применяется для глубоких изделий — вкладышей рисоварок и сковород, где важна доступность внутренней поверхности для распыления. Второй — для плоских изделий, где решающей становится плотность размещения. Разница в плотности между 4 и 20 изделиями на подвес пятикратная, поэтому при переходе на крышечную схему скорость транспорта подбирают ниже, чтобы уложиться в номинальный диапазон 800–1000 шт/ч и одновременно выдержать время отверждения покрытия.
Скорость печи отверждения 0,5–1,5 м/мин
Скорость печи отверждения — это скорость транспорта в зоне полимеризации, и она связана с шагом и производительностью той же формулой. Диапазон 0,5–1,5 м/мин образует рабочий коридор: нижняя граница даёт максимальное время пребывания в печи, верхняя — максимальную пропускную способность. Для изделий с многослойным антипригарным покрытием выбор внутри коридора определяется требованиями к полноте отверждения, а не только к темпу выпуска.
Практическое следствие: если при шаге 450 мм линия работает на верхней границе 1,5 м/мин, любое увеличение шага придётся компенсировать снижением скорости — иначе производительность останется в диапазоне, но время отверждения изменится, а вместе с ним и стабильность адгезии.
Скорость анодирования 1200 мм/мин
Анодирование — отдельный участок со своим приводом и собственным тактом. Скорость 1200 мм/мин существенно выше скорости печи отверждения, поэтому стыковка участков требует буферизации: накопитель между анодированием и покрасочным блоком сглаживает разницу тактов и не даёт быстрому участку «толкать» медленный. В маршруте посудной линии анодирование присутствует как самостоятельный модуль — предварительная обработка, анодирование, затем внутреннее и внешнее покрытие.
Материалы исполнения: каркас и контактные узлы
Материалы в спецификации разделены не случайно. Каркас выполняется из углеродистой стали — это несущая конструкция, где определяющими являются жёсткость и стоимость. Покрасочная камера и трубопроводы выполняются из нержавеющей стали, поскольку именно они контактируют с окрасочным материалом, растворителями и влажной средой после предварительной обработки.
Для покупателя это означает, что срок службы и затраты на техническое обслуживание определяются не только узлами автоматики, но и материалом в местах контакта с материалом покрытия. Нержавеющая сталь в камере и трубопроводах упрощает очистку и снижает коррозионный износ — фактор, который проявляется не в первый месяц, а на горизонте нескольких лет эксплуатации.
Пошаговый разбор подбора конфигурации
Последовательность ниже отражает порядок, в котором параметры проверяются при подготовке технического предложения под конкретный продукт.
- Зафиксировать изделие и габарит. Стандарт Φ220×160 мм или максимум Φ300×160 мм; высота 160 мм учитывается как расчётная глубина при проектировании оснастки и зазоров.
- Определить схему подвешивания. 4 внутренние ёмкости на подвес — для глубоких изделий; 20 крышек на подвес — для плоских. Оснастка проектируется под изделие до расчёта скорости.
- Выбрать шаг заготовки в диапазоне 450–900 мм. Чем больше диаметр изделия, тем ближе шаг к верхней границе диапазона.
- Проверить связку «производительность — шаг — скорость» по формуле N = (V ÷ S) × K × 60, удерживая результат в коридоре 800–1000 шт/ч и скорость печи в пределах 0,5–1,5 м/мин.
- Определить состав участков. Предварительная обработка, анодирование со скоростью 1200 мм/мин, участки внутреннего и внешнего покрытия; между участками с разными тактами предусматриваются накопители.
- Задать материалы исполнения. Каркас — углеродистая сталь; покрасочная камера и трубопроводы — нержавеющая сталь.
- Проверить систему управления, экологии и безопасности. Роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени; ПЛК-мониторинг и модуль самодиагностики неисправностей; система сбора и очистки отходящих газов; пищевые лакокрасочные материалы и закрытая конструкция распыления; блокировки безопасности, аварийная остановка и устройства изоляции.
- Согласовать условия поставки и приёмки. Минимальный заказ 2 единицы, условия FOB (любые порты провинции Гуандун), критерий приёмки — предэкспортное тестирование, оплата 50% / 40% / 10% по этапам.
Сценарии применения: как параметры меняются под продукт
Сковороды
Сковорода укладывается в стандартный габарит Φ220×160 мм, но имеет развитую внутреннюю поверхность и бортик, где требования к равномерности плёнки выше, чем на дне. Для такой геометрии характерна схема подвешивания с 4 внутренними ёмкостями на подвес и шаг, смещённый к нижней части диапазона — 450–600 мм: чем плотнее подвесы, тем выше пропускная способность при сохранении доступа распылителей к внутренней поверхности.
Вкладыши рисоварок
Вкладыш — глубокое тонкостенное изделие с высокой внутренней стенкой и скруглением в переходе к дну. Здесь критичны мониторинг толщины плёнки в реальном времени и стабильность теплового режима: отклонение по толщине на внутренней стенке проявляется как визуальный дефект и как риск недостаточной адгезии. В маршруте для таких изделий значима связка предварительной обработки, анодирования и внутреннего покрытия.
Формы для выпечки
Форма для выпечки — изделие с рельефом и кромками, где покрытие работает на истирание и на контакт с пищей. Для этой группы особенно важны закрытая конструкция распыления и пищевые лакокрасочные материалы, а также плотная схема подвешивания — при плоском профиле изделия применима схема с большим числом изделий на подвесе, а скорость транспорта при этом подбирается ниже, чтобы не выйти за пределы времени отверждения.
Алюминиевый сплав и композитные материалы
Материал заготовки влияет на выбор режимов предварительной обработки и на требования к оснастке. Для алюминиевого сплава и композитных материалов ключевым становится контроль адгезии и равномерности плёнки, а также устойчивость линии к отклонениям геометрии заготовки. Универсального режима здесь нет: конфигурация проверяется на конкретном изделии, а параметры шага и скорости фиксируются после проверки.
Сводная таблица параметров и их влияния на подбор
| Параметр | Значение по спецификации | На что влияет при подборе конфигурации |
|---|---|---|
| Производительность | 800–1000 шт/ч | Расчётная величина: зависит от шага, скорости и числа изделий на подвесе |
| Шаг заготовки | 450–900 мм | Зазоры в камере напыления и тепловые зазоры в печи; связка с производительностью |
| Стандартный размер изделия | Φ220×160 мм | Базовая оснастка для сковород и вкладышей рисоварок |
| Максимальный размер изделия | Φ300×160 мм | Верхняя граница габарита; требует шага ближе к 900 мм |
| Схема подвешивания | 4 внутренние ёмкости или 20 крышек на подвес | Плотность подвеса, тип оснастки, требования к доступу распылителей |
| Скорость печи отверждения | 0,5–1,5 м/мин | Время отверждения покрытия; верхняя граница определяет пропускную способность |
| Скорость анодирования | 1200 мм/мин | Такт отдельного участка; требует буферизации с покрасочным блоком |
| Каркас | Углеродистая сталь | Несущая жёсткость и стоимость конструкции |
| Покрасочная камера и трубопроводы | Нержавеющая сталь | Стойкость к окрасочным материалам и растворителям, очистка, ресурс |
Контроль рисков и экономика длительной эксплуатации
Пять групп рисков, обозначенных выше, закрываются конкретными техническими решениями. Неравномерное покрытие и недостаточная адгезия — роботизированным автоматизированным распылением с мониторингом толщины плёнки в реальном времени. Выбросы летучих органических соединений — профессиональной системой сбора и очистки отходящих газов. Отказ оборудования — ПЛК-мониторингом и модулем самодиагностики неисправностей. Несоответствие готовой продукции требованиям безопасности пищевого контакта — пищевыми лакокрасочными материалами и закрытой конструкцией распыления. Риски при работе оборудования — блокировками безопасности, аварийной остановкой и устройствами изоляции.
Со стороны производителя линии эти решения подкрепляются процедурами: все сырьё и комплектующие проходят полную проверку перед складированием; применяются стандартизированные производственные процессы с полной проверкой всей машины перед отгрузкой; предусмотрены регулярное техническое обслуживание и послепродажная техническая поддержка; выдаются протоколы испытаний и соответствующие сертификаты квалификации; для персонала на объекте проводится профессиональное обучение по эксплуатации и технике безопасности.
Экономика длительной эксплуатации — вторая половина вопроса «какую линию выбрать». По сравнению с традиционной линией нанесения покрытий решение Attractivechina даёт экономию энергии 10% и увеличенный в три раза срок службы при среднем сроке окупаемости инвестиций 2–3 года и коэффициенте доходности до 98%. Первоначальная стоимость при этом может быть несколько выше, чем у некоторых конкурентов, но совокупная стоимость владения ниже за счёт экономии энергии, сокращения затрат на рабочую силу (автоматизация минимизирует ручную обработку, перемещение и проверку) и снижения расхода материалов.
| Показатель | Значение / различие относительно традиционной линии |
|---|---|
| Энергоэффективность | Экономия энергии 10%; запатентованные решения, включая энергосберегающую сушильную печь с осушителем воздуха |
| Ресурс | Срок службы увеличен в 3 раза |
| Окупаемость | Средний срок окупаемости инвестиций 2–3 года |
| Выход годного | Коэффициент доходности до 98% |
| Обслуживание | Система удалённой диагностики для быстрого устранения неполадок; сервис с откликом в течение 4 часов |
| Простои | Автоматизированное непрерывное производство снижает риски, связанные с ручным обслуживанием, очисткой и нехваткой запасных частей |
Для долгосрочного партнёрства важна не только спецификация, но и способность поставщика поддерживать линию через годы после пусконаладки. Attractivechina обеспечивает полный цикл — от предпродажного проектирования производственных объектов и собственных НИОКР до производства, монтажа, пусконаладки и послепродажного обслуживания, — а R&D-команда из 54 инженеров и портфель из 79 патентов на изобретения формируют базу для доработки конфигурации при расширении номенклатуры посуды.
Частые вопросы
1. Как обеспечивается безопасность покрытия при контакте с пищей и снижение выбросов?
Линия использует пищевые лакокрасочные материалы и закрытую конструкцию распыления, что ограничивает распространение окрасочного тумана. Для контроля выбросов летучих органических соединений предусмотрена профессиональная система сбора и очистки отходящих газов. Подтверждение соответствия обеспечивается выдачей протоколов испытаний и соответствующих сертификатов квалификации, а всё сырьё и комплектующие проходят полную проверку перед складированием.
2. Какой реальный диапазон производительности и габаритов поддерживает такая линия?
Спецификация задаёт производительность 800–1000 изделий в час при шаге заготовки 450–900 мм, стандартном размере изделия Φ220×160 мм и максимальном Φ300×160 мм. Схема подвешивания — 4 внутренние ёмкости или 20 крышек на подвес. Конкретное сочетание шага, скорости и плотности подвеса рассчитывается по формуле N = (V ÷ S) × K × 60: например, 4 изделия на подвес при шаге 450 мм и скорости 1,5 м/мин дают около 800 изделий в час.
3. Как оценить окупаемость линии до покупки?
Ориентиры, которые можно использовать в расчёте: экономия энергии 10% по сравнению с традиционной линией, увеличенный в три раза срок службы, средний срок окупаемости инвестиций 2–3 года и коэффициент доходности до 98%. Первоначальная стоимость линии может быть несколько выше, чем у некоторых конкурентов, поэтому решение корректно сравнивать по совокупной стоимости владения — с учётом энергии, затрат на рабочую силу и расхода материалов, а не по цене оборудования.
4. Как проходит приёмка и каковы условия закупки?
Минимальный заказ — 2 единицы. Условия поставки — FOB, любые порты провинции Гуандун. Критерий приёмки — предэкспортное тестирование: вся машина проверяется перед отгрузкой. Оплата производится по этапам: 50% банковским переводом в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки и 10% по завершении монтажа.
5. Что происходит после пусконаладки и как строится долгосрочное сотрудничество?
После монтажа и пусконаладки персонал на объекте проходит профессиональное обучение по эксплуатации и технике безопасности; далее действуют регулярное техническое обслуживание и послепродажная техническая поддержка. Система удалённой диагностики позволяет быстро устранять неполадки, а сервис реагирует в течение 4 часов. Чтобы получить конфигурацию под вашу сковороду, вкладыш рисоварки или форму для выпечки, отправьте геометрию изделия и требуемую производительность — специалисты Attractivechina рассчитают шаг, схему подвешивания и скорость под ваш продукт.
Заключение
Ключ к выбору линии нанесения покрытий на посуду — не сравнение списков характеристик, а проверка связки: изделие и его габарит (стандарт Φ220×160 мм, максимум Φ300×160 мм) → схема подвешивания (4 внутренние ёмкости или 20 крышек на подвес) → шаг заготовки 450–900 мм → скорость печи отверждения 0,5–1,5 м/мин → производительность 800–1000 шт/ч. Участок анодирования со скоростью 1200 мм/мин добавляется как отдельный модуль с собственным тактом, а материалы исполнения — каркас из углеродистой стали и камера с трубопроводами из нержавеющей стали — определяют ресурс и стоимость обслуживания на горизонте лет.
Такой порядок подбора даёт предсказуемый результат: параметры не конфликтуют между собой, оснастка не требует переделки после монтажа, а заявленная производительность подтверждается расчётом, а не обещанием.
Следующий шаг. Пришлите габарит изделия (Φ220×160 мм или Φ300×160 мм), требуемую производительность в диапазоне 800–1000 шт/ч и тип продукта — сковорода, вкладыш рисоварки или форма для выпечки. Специалисты Attractivechina подготовят расчёт шага, схемы подвешивания и скорости, а также предложат конфигурацию участков под ваш маршрут.
Каталог оборудования: скачать PDF
Сайт: ru.attractivechina.com
Email: attractivechina@gmail.com · Тел./WhatsApp: +86 135-8061-6025
Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай
Have Questions or Need More Details?
Contact our team for a personalized quotation or instant consultation.
Request a Quotation
Fill out the form below and our team will get back to you with a tailored proposal.
WhatsApp Direct Chat
Prefer to chat in real-time? Message us on WhatsApp for instant assistance & quick answers.
- Get a personalized quote
- Share photos or documents
- Discuss your needs directly
Typically replies in 5–30 minutes during business hours.