Top 5 coating lines: rating for utensils, metal, furniture, auto parts and equipment
Топ-5 линий нанесения покрытий: рейтинг для посуды, металла, мебели, автозапчастей и оборудования
Пять конфигураций автоматизированных линий нанесения покрытий закрывают основные задачи закупки в сегментах посуды, листового металла, автозапчастей, деревянной мебели и промышленного оборудования. Рейтинг опирается на подтверждённые параметры: линия для посуды — 800–1000 шт/ч при изделиях Φ300×160 мм из алюминия и композитов; линия для металла — 5000 м²/день при заготовках до 7000 × 2000 × 2200 мм и скорости конвейера 3000 мм/мин в рабочем диапазоне 2000–4000 мм/мин; линия для автозапчастей — выход годных до 98%. Позиции упорядочены по приоритету для типовой задачи закупки: от наиболее универсальной и лучше всего обеспеченной подтверждёнными данными конфигурации к наиболее специализированной.
Почему «лучшая линия» — это всегда сравнение конфигураций
Линия нанесения покрытий не выбирается как готовая модель из каталога: она проектируется под изделие, габарит, такт и требования к покрытию. Поэтому вопрос «какая линия лучше» без указания номенклатуры не имеет корректного ответа, а сравнение сводится к проверке того, насколько конфигурация соответствует конкретной производственной программе.
На практике закупка срывается по пяти типовым причинам. Первая — сравнение только по цене оборудования без расчёта стоимости владения. Вторая — игнорирование максимального габарита заготовки, из-за которого линия с нужной производительностью физически не принимает изделие. Третья — недооценка выбросов летучих органических соединений и требований к очистке отходящих газов. Четвёртая — смешивание заявленной и подтверждённой производительности. Пятая — отсутствие проверки узких мест: сушки, полимеризации и участка контроля.
Корректно спроектированная линия закрывает пять групп рисков, которые обычно и становятся причиной претензий: неравномерное покрытие или недостаточная адгезия; чрезмерные выбросы летучих органических соединений; отказ оборудования с остановкой линии; несоответствие готовой продукции стандартам безопасности пищевых продуктов; потенциальные угрозы безопасности при эксплуатации оборудования.
Методы контроля этих рисков известны и проверяемы: роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени; профессиональная система сбора и очистки отходящих газов; интеллектуальный модуль мониторинга ПЛК и модуль самодиагностики неисправностей; пищевые лакокрасочные материалы в сочетании с закрытой конструкцией распыления; блокировки безопасности, аварийный останов и устройства изоляции.
Порядок в рейтинге отражает приоритет для типовой задачи закупки — наличие подтверждённых параметров и широту применимости, — а не абсолютное техническое превосходство одной конфигурации над другой.
Что на рынке линий можно сравнить, а что нет
Спрос на автоматизированные линии нанесения покрытий распределён по нескольким производственным сегментам сразу: автозапчасти, железнодорожный транспорт, мебель, музыкальные инструменты, кухонная посуда, бытовая техника, металлоизделия, малоавиационная техника и тяжёлое промышленное оборудование. Поставщик, работающий в нескольких из этих сегментов, обычно предлагает кастомизированные линии, оборудование и системы защиты окружающей среды в комплексе.
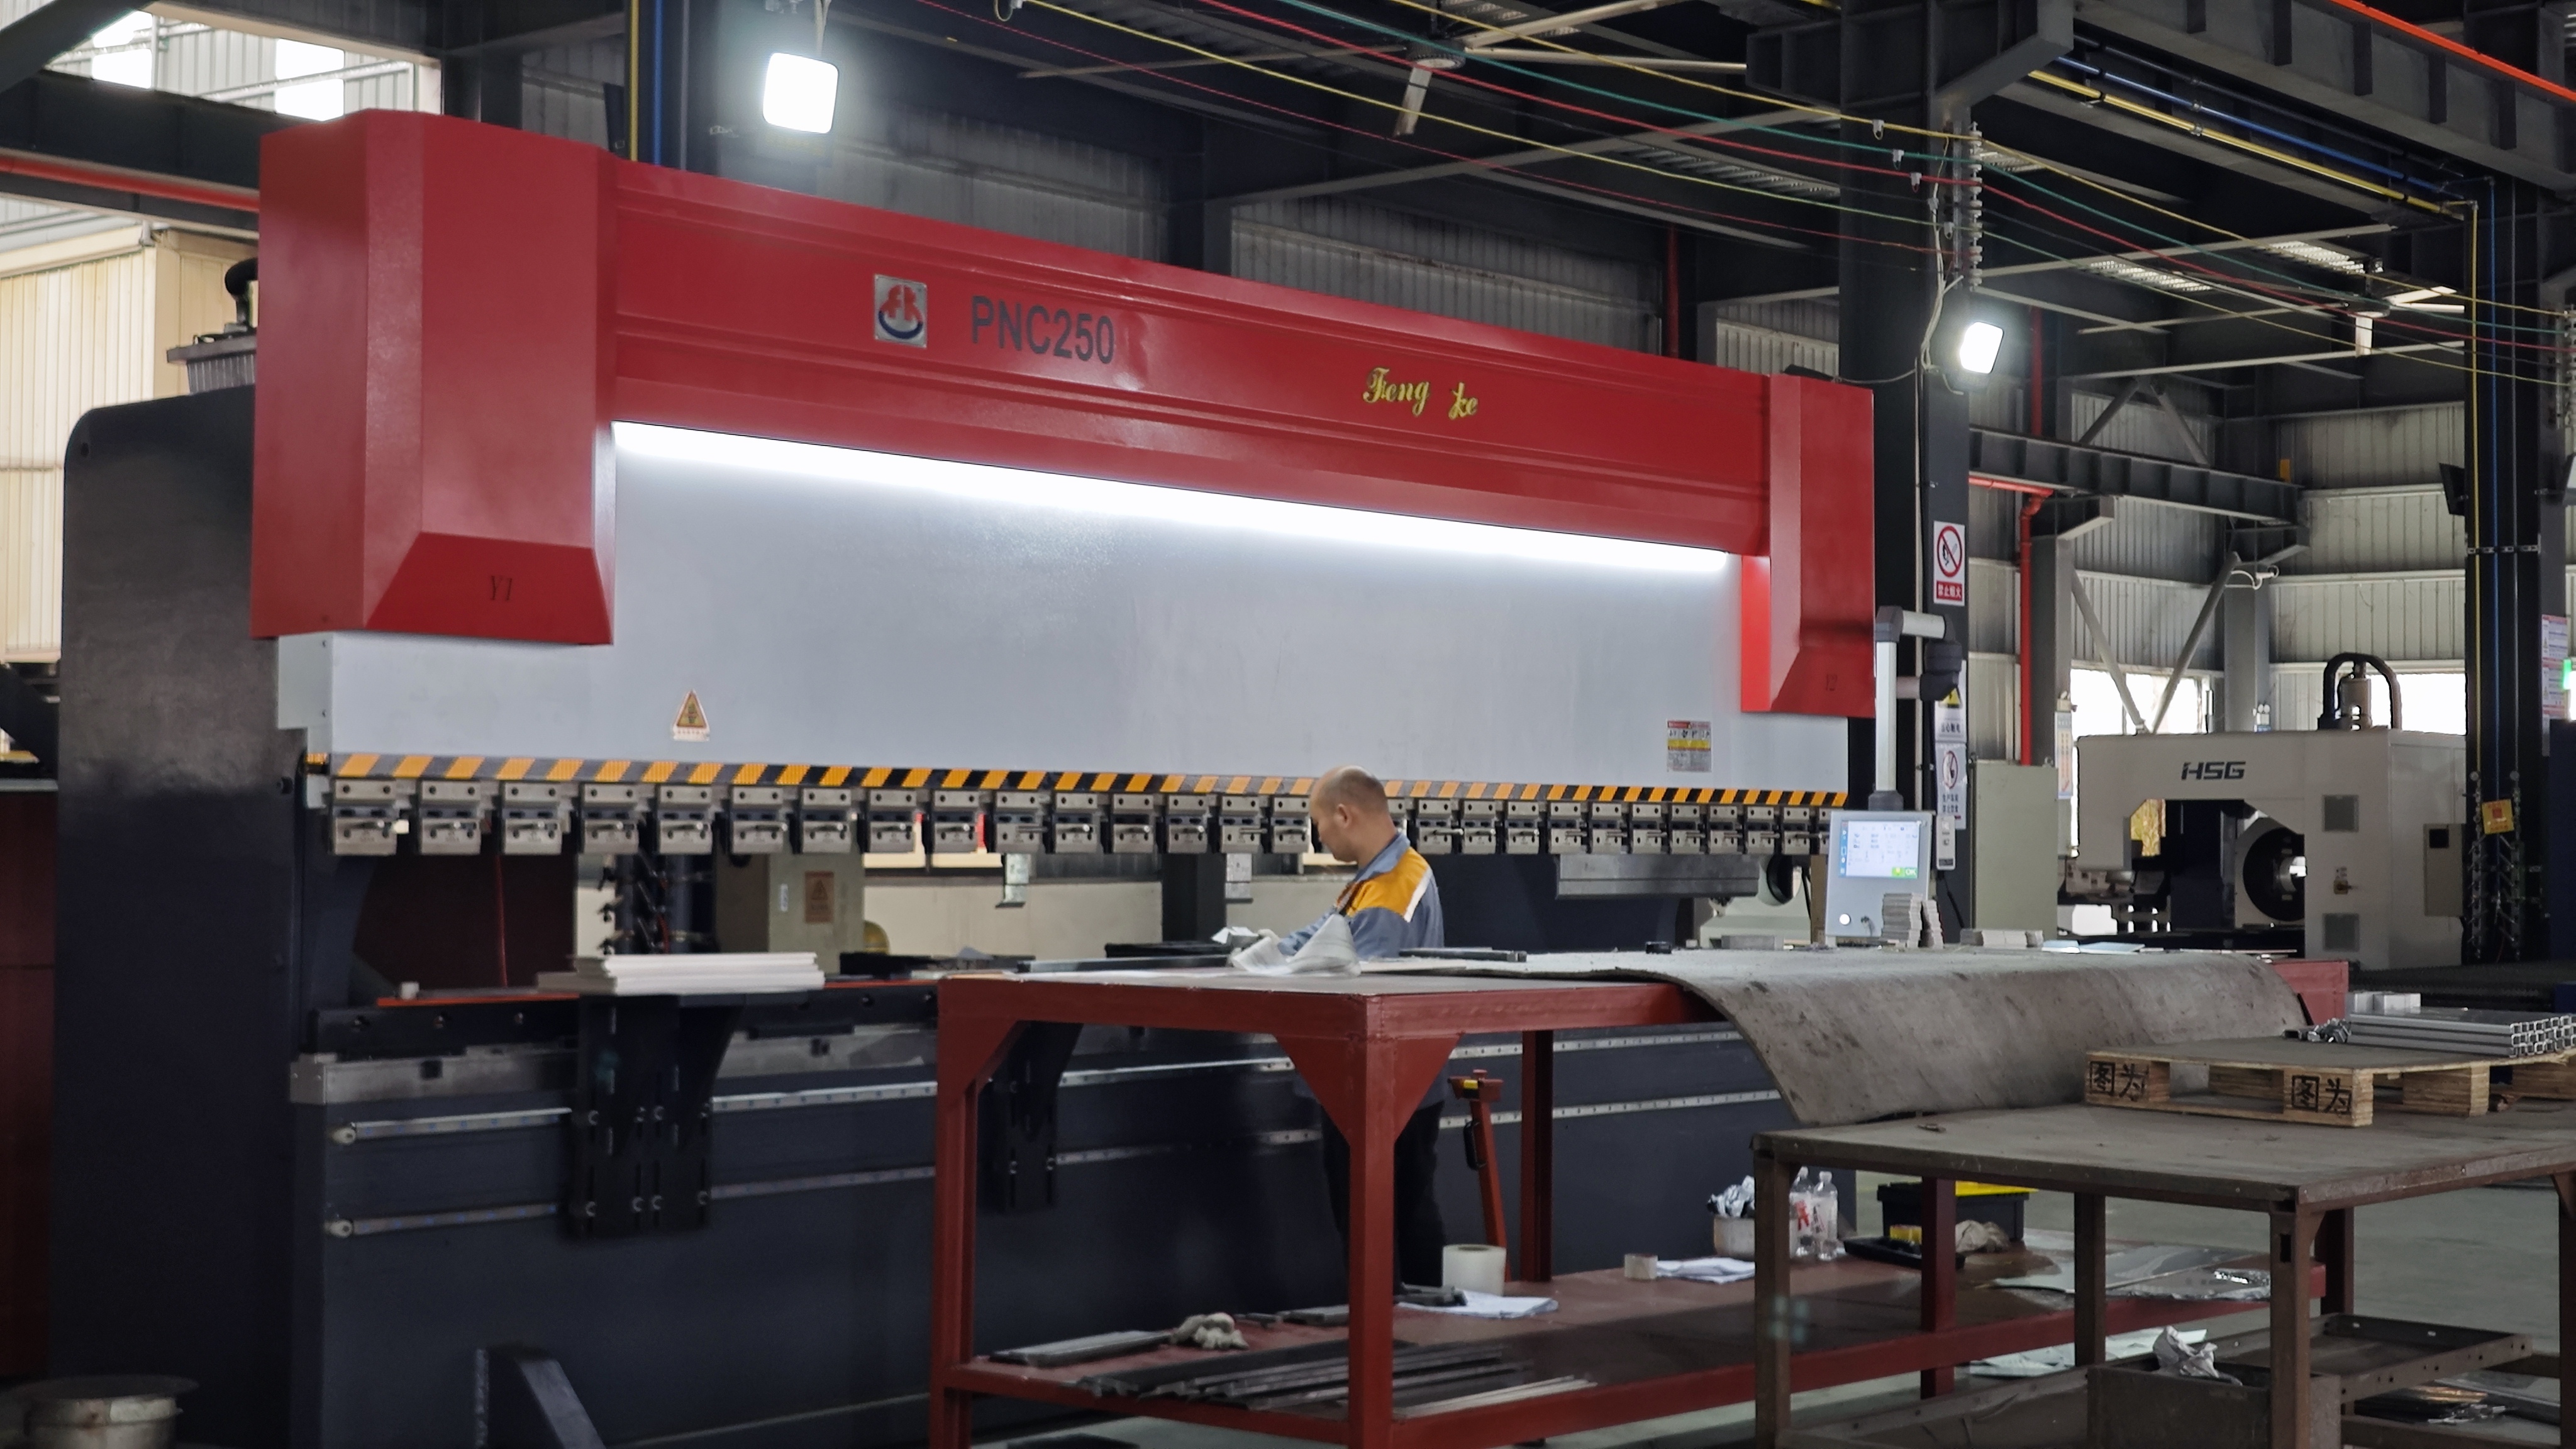
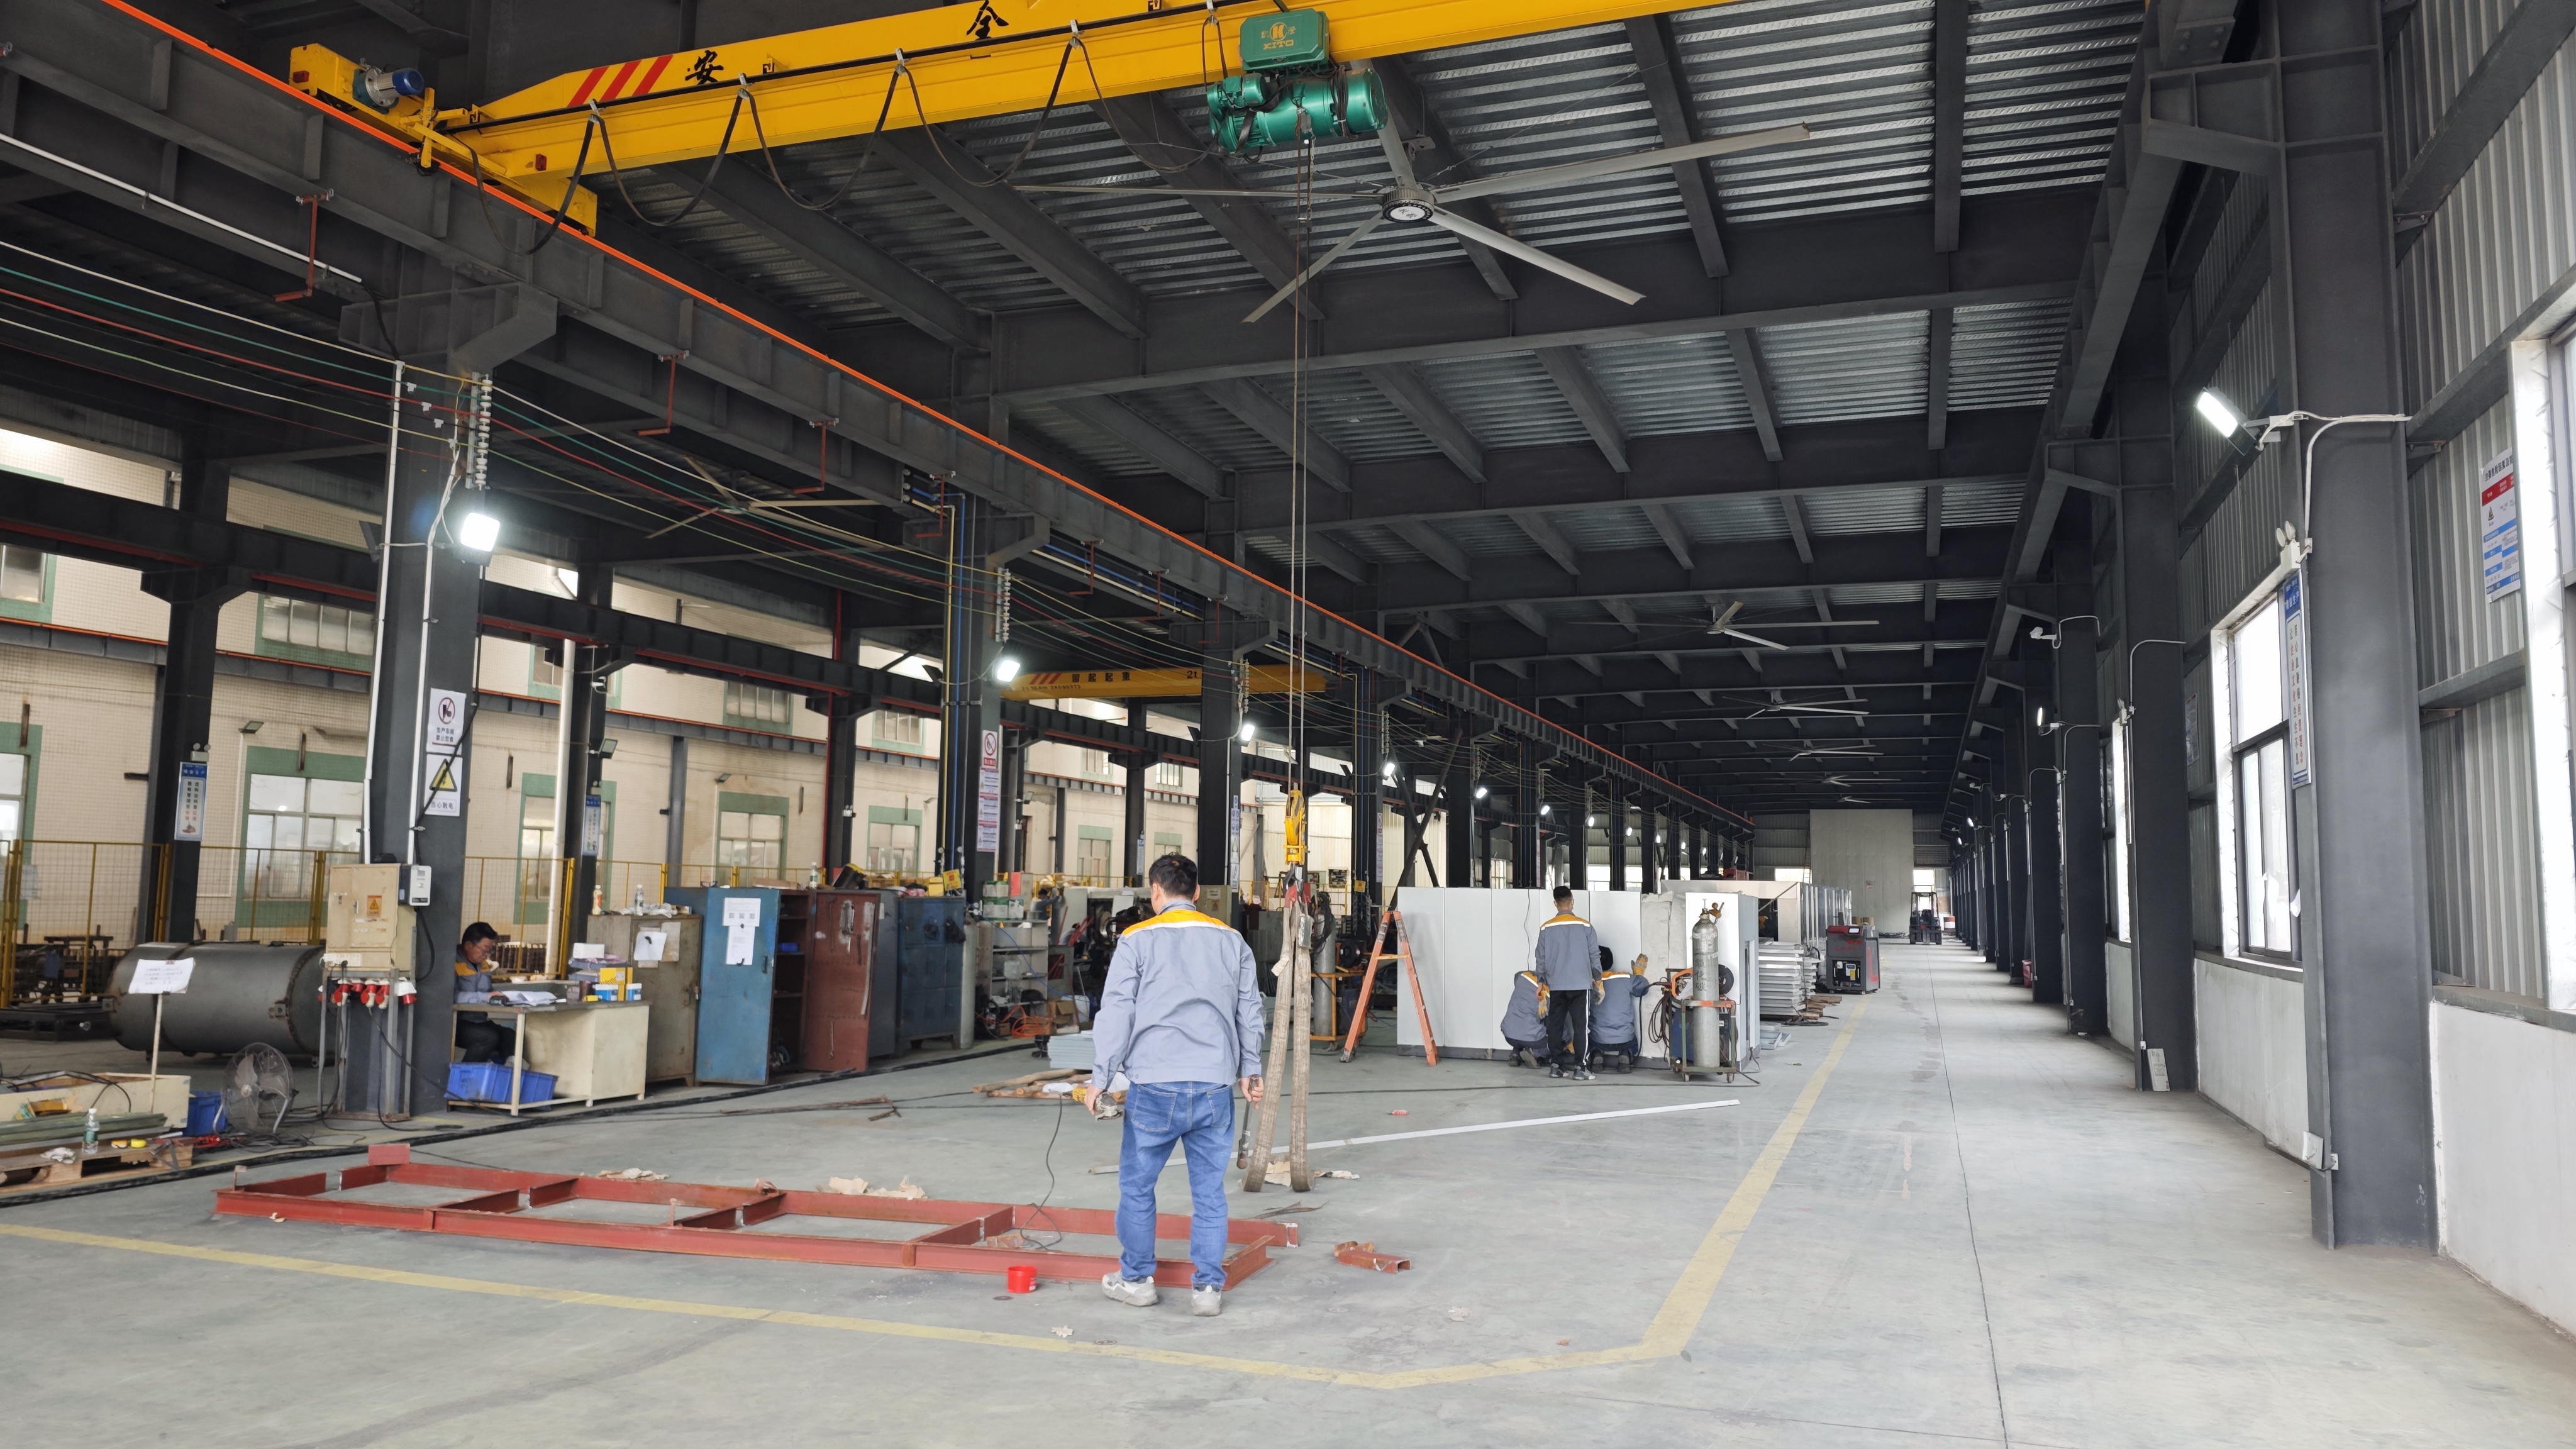
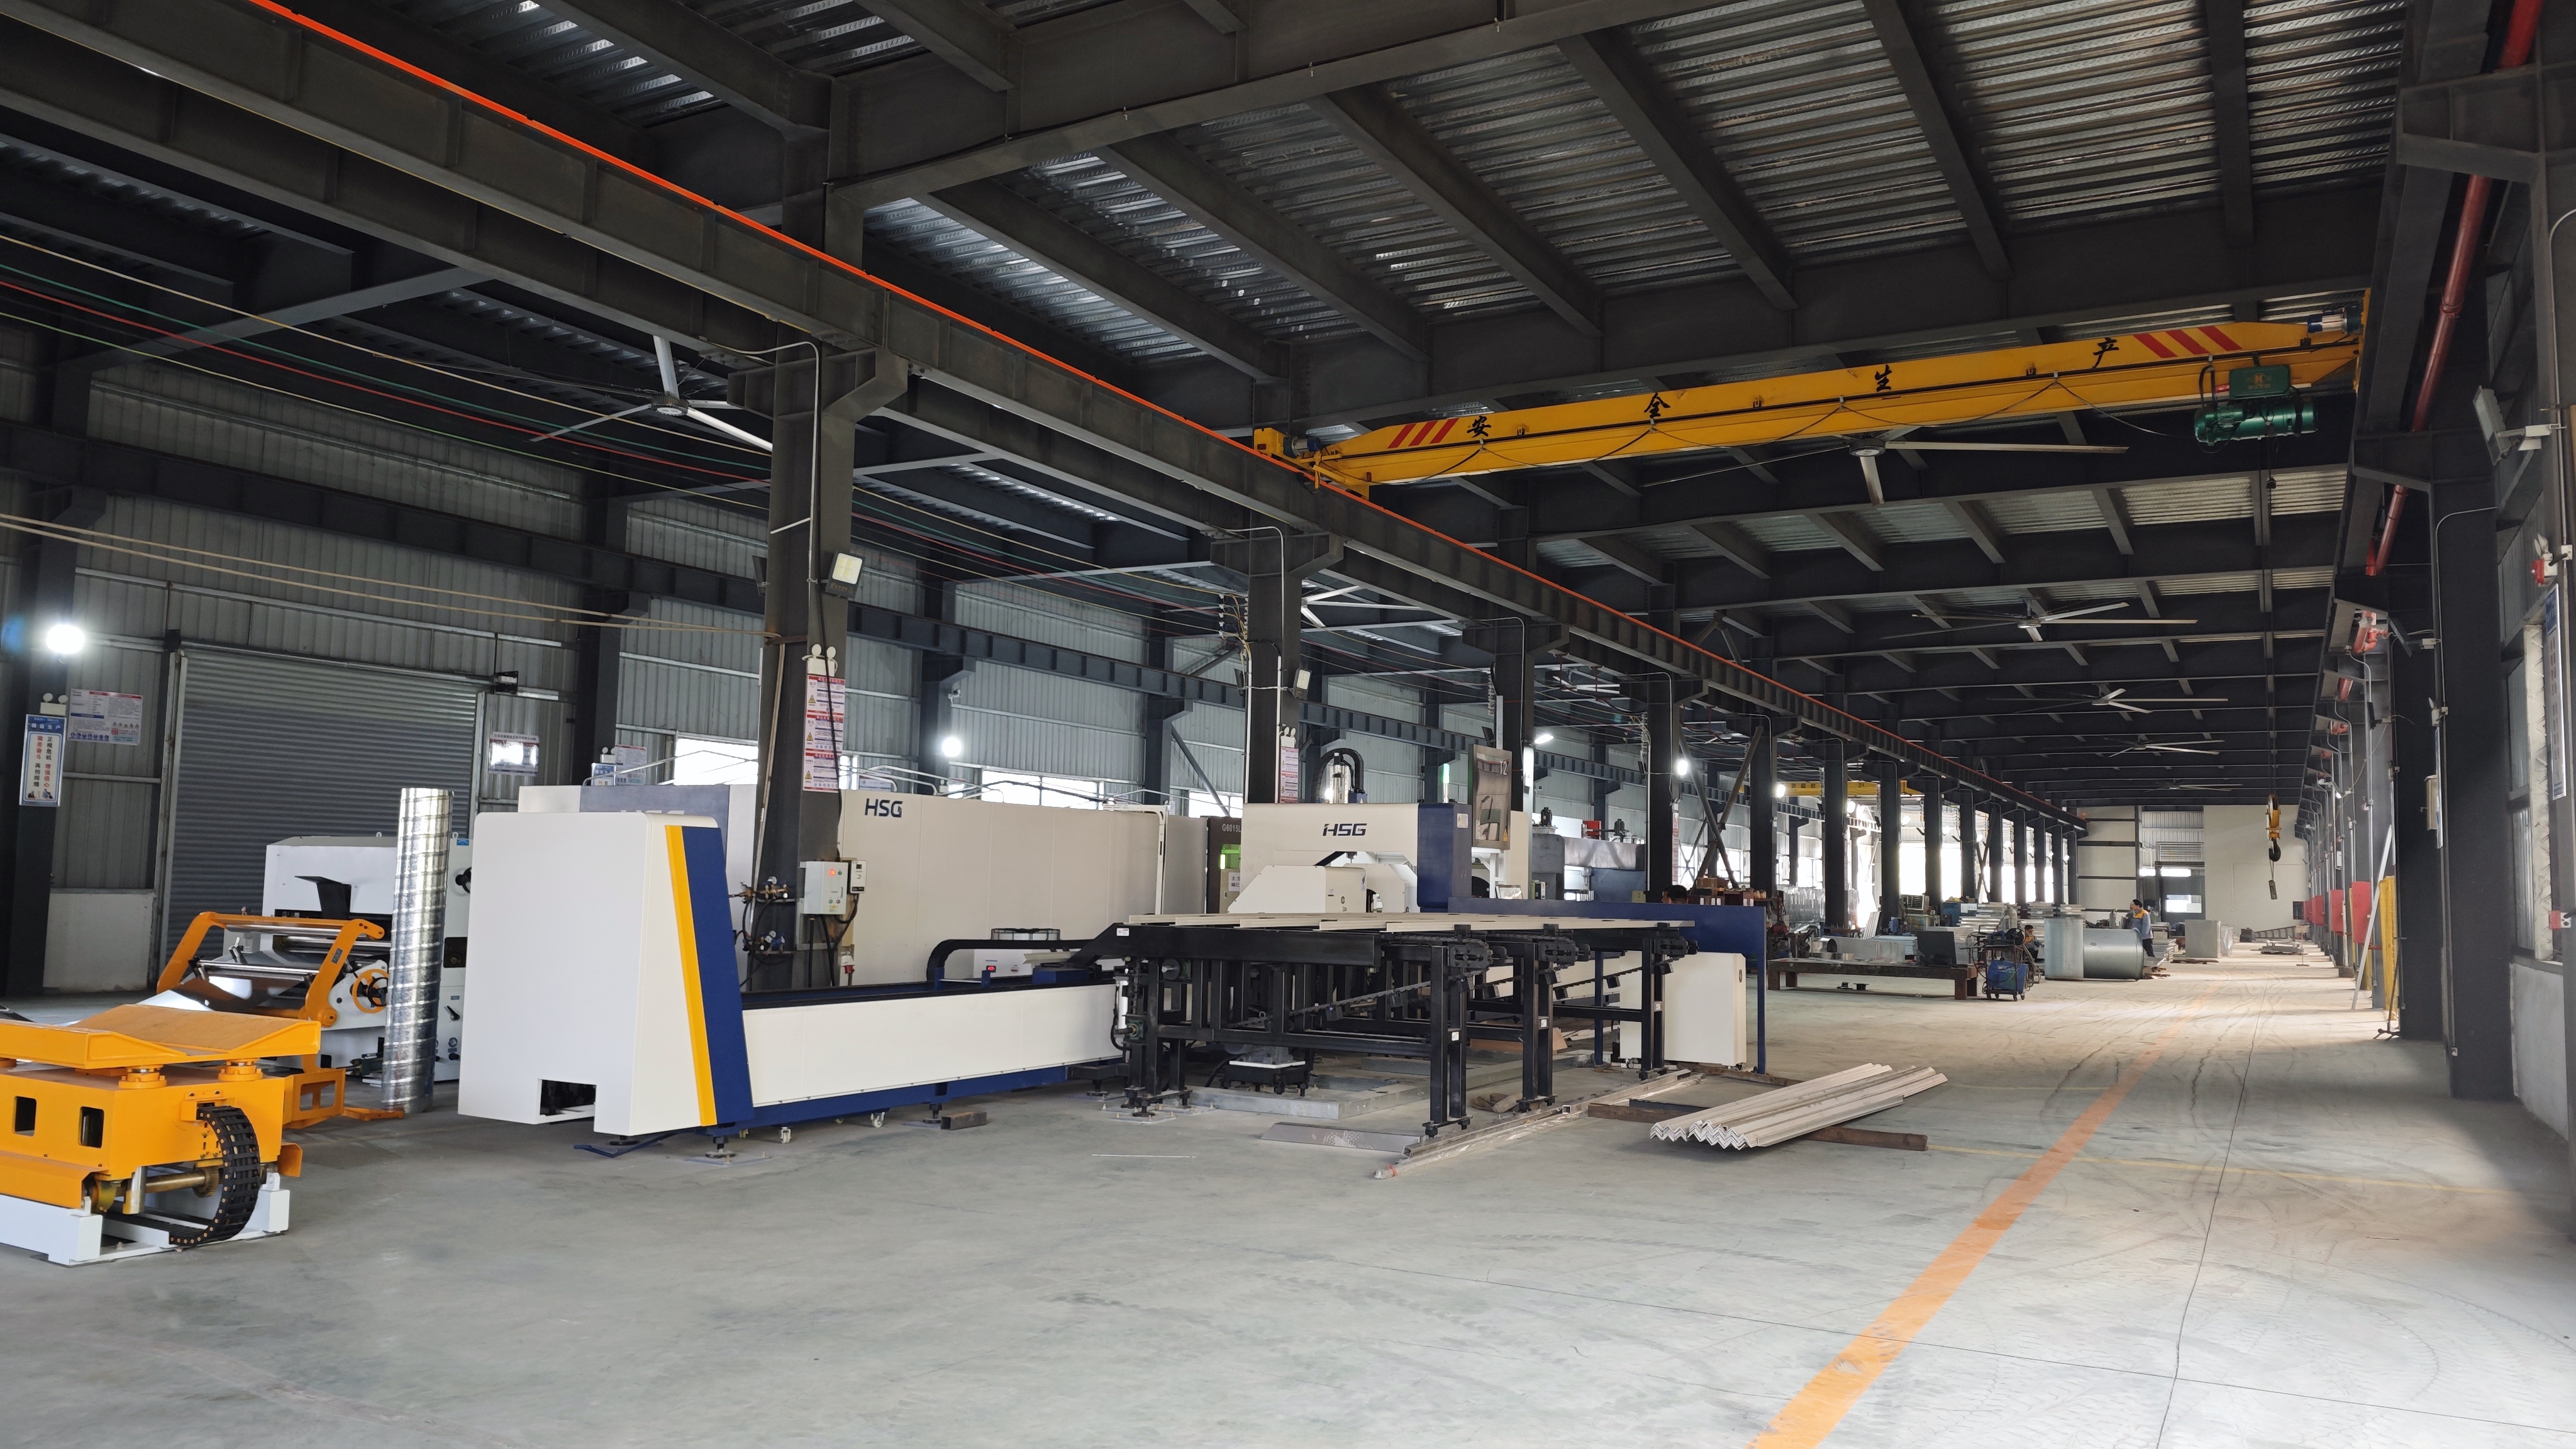
Attractivechina — бренд производителя автоматизированных линий нанесения покрытий со штаб-квартирой и производством в Чжаоцине (провинция Гуандун, Китай); юридическое лицо — ООО «Чуанчжи Интеллект Эквипмент» (Гуандун), Guangdong Chuangzhi Intelligent Equipment Co., Ltd. Компания основана в 2005 году, располагает собственными площадями около 35 548 м², штатом 280 сотрудников и командой НИОКР из 54 инженеров, выпускает порядка 60 единиц оборудования в год, экспортирует около 20% продукции и заявляет более 30 лет опыта в комплексных решениях для линий нанесения покрытий. Портфель патентов: 79 патентов на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования, всего более 300 патентов. Рынки поставок включают Россию, Вьетнам, Индонезию, Бразилию, ОАЭ, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США и Сингапур.
В открытых данных присутствуют и другие поставщики оборудования сопоставимого класса. Elektrosprey (Турция) заявляет производство полных электростатических систем — от туннельных линий до ручных устройств, конвейеров и печей полимеризации. ShengTai Painting Equipment Co., Ltd. (Китай) указывает специализацию на интеллектуальных системах финишной отделки поверхности, включая порошковые, жидкие линии и линии электрофорезного покрытия. PowCEQ позиционируется как производитель и поставщик порошкового оборудования и комплектных автоматических линий с поставками в США, Европу и страны GCC. Все перечисленные сведения носят заявительный характер и описывают продуктовую рамку, а не подтверждённые производственные показатели.
Главное ограничение сравнения — отсутствие публичных стандартизированных бенчмарков. В открытом доступе нет единой методики измерения производительности линий, нет сопоставимых данных по энергопотреблению на квадратный метр, по выбросам летучих органических соединений и по срокам поставки. Поэтому корректная стратегия сравнения строится не на рекламных заявлениях, а на трёх опорах: подтверждённые параметры конкретной конфигурации, реализованные проекты и проверяемая документация по приёмке.
Шесть критериев, по которым сравниваются конфигурации
Сравнение линий имеет смысл только по сопоставимым критериям. Ниже — набор, который позволяет отсечь неподходящие варианты до обсуждения цены.
- Номенклатура и габарит. Максимальный размер изделия определяет камеру нанесения, длину конвейера и маршрут. Линия для металла рассчитана на заготовки до 7000 × 2000 × 2200 мм, линия для посуды — на изделия Φ300×160 мм.
- Подтверждённая производительность. Сравниваются измеримые величины: 800–1000 шт/ч для посуды, 5000 м²/день для металла, выход годных до 98% для автозапчастей и 97% для листового металла.
- Архитектура автоматизации. Программное цифровое управление, роботизированное распыление, гибкое производство и управление в реальном времени сокращают ручные операции и разброс параметров.
- Экология и отходящие газы. Наличие системы сбора и очистки отходящих газов — обязательный элемент, а не опция, если линия работает с жидкими материалами.
- Стоимость владения. Энергопотребление ниже на 10%, срок службы в три раза больше по сравнению с традиционными линиями, средний срок окупаемости 2–3 года, выход годных до 98%. Начальная стоимость при этом может быть несколько выше, чем у части конкурентов.
- Сервис и простои. Удалённая диагностика, реакция в течение 4 часов и автоматизированное непрерывное производство снижают риск остановки линии из-за ручного обслуживания, очистки и нехватки запасных частей.
Отдельно стоит техническое преимущество, которое сложно увидеть в спецификации: применение запатентованных решений, например энергосберегающей сушильной печи с осушителем воздуха, дополнительно повышает энергоэффективность линии. Для покупателя это означает, что экономия формируется не только на приводе и горелках, но и на стадии сушки.
Рейтинг: пять конфигураций линий нанесения покрытий
№1Линия нанесения покрытий на металл и листовой металл
Назначение: плоские и профильные металлические изделия, панели, крупногабаритные заготовки, антикоррозионные и декоративные покрытия.
Подтверждённые параметры: производительность 5000 м²/день; заготовки до 7000 × 2000 × 2200 мм; скорость конвейера 3000 мм/мин с рабочим диапазоном 2000–4000 мм/мин; выход годных 97%.
Конструкционные особенности: каркас из углеродистой стали; камера нанесения и трубопроводы из нержавеющей стали.
Технологический маршрут: загрузка → горячая отмывка → предварительное обезжиривание → обезжиривание → промывка → стадия химической конверсии → сушка → охлаждение → зона контроля → шлифование → обеспыливание → нанесение грунтовочного порошка → полимеризация → охлаждение → нанесение верхнего слоя → полимеризация → охлаждение → разгрузка.
Первое место объясняется просто: это самая универсальная конфигурация с наибольшим объёмом подтверждённых числовых параметров. Нержавеющая сталь камеры и трубопроводов важна не как «премиальный» признак, а как условие стабильной работы с промывочными средами и химией подготовки поверхности. Углеродистая сталь каркаса при этом обеспечивает жёсткость конструкции при больших габаритах.
Критерий выбора: соответствие габарита камеры максимальной заготовке и запас по скорости конвейера. Ограничение: переход на изделия с существенно большей высотой профиля требует пересчёта габарита камеры и маршрута — фактически это новый проект, а не переналадка.
№2Линия нанесения покрытий на автозапчасти (включая бамперы и колёсные диски)
Назначение: конструктивные и декоративные автокомпоненты: детали кузова и шасси, внутренняя отделка, бамперы, колёсные диски.
Подтверждённые параметры: выход годных до 98% на автоматической линии окраски автозапчастей. Реализованные проекты: линия покрытия алюминиевых колёсных дисков для Lizhong (Mexico) Co., Ltd. с поставкой для североамериканских OEM; линия окраски деталей новых энергетических транспортных средств для BYD (Таиланд) с высокотемпературным обезжириванием на этапе подготовки.
Особенности управления качеством: роботизированное распыление с мониторингом толщины плёнки в реальном времени; ПЛК-мониторинг и модуль самодиагностики неисправностей.
Выход годных 98% — ключевой показатель для этого сегмента, поскольку цена ошибки на автокомпонентах выше, чем на посуде или металлопрофиле: партия уходит на сборку, а не на склад готовой продукции. Именно поэтому в автосегменте критичны не столько заявленная скорость, сколько повторяемость толщины и цвета от партии к партии.
Критерий выбора: стабильность толщины и цвета, подтверждённый выход годных, возможность интеграции роботов и цифрового управления. Ограничение: различные группы деталей требуют разных параметров процесса — бампер и колёсный диск редко оптимизируются на одной линии одновременно, поэтому конфигурация обычно строится под доминирующую группу.
№3Линия нанесения покрытий на посуду
Назначение: кухонная посуда с антипригарными и защитными покрытиями из алюминия и композитов.
Подтверждённые параметры: производительность 800–1000 шт/ч; изделия Φ300×160 мм; материалы — алюминий и композиты.
Технологический маршрут: предварительная обработка, анодирование, линия внутреннего покрытия и линия внешнего покрытия.
Требования к безопасности: пищевые лакокрасочные материалы и закрытая конструкция распыления.
Посуда — сегмент, где технические параметры напрямую связаны с нормативным риском. Линия должна не только обеспечивать такт 800–1000 шт/ч, но и гарантировать, что покрытие соответствует стандартам безопасности пищевых продуктов. Поэтому закрытая конструкция распыления и пищевые материалы входят в базовую конфигурацию, а не предлагаются как улучшение.
Критерий выбора: сочетание такта, стабильности антипригарного слоя и подтверждённого соответствия требованиям безопасности. Ограничение: наличие стадии анодирования увеличивает занимаемые площади и требует дополнительных ресурсов подготовки поверхности — это заметно отличает линию для посуды от универсальной линии для металла.
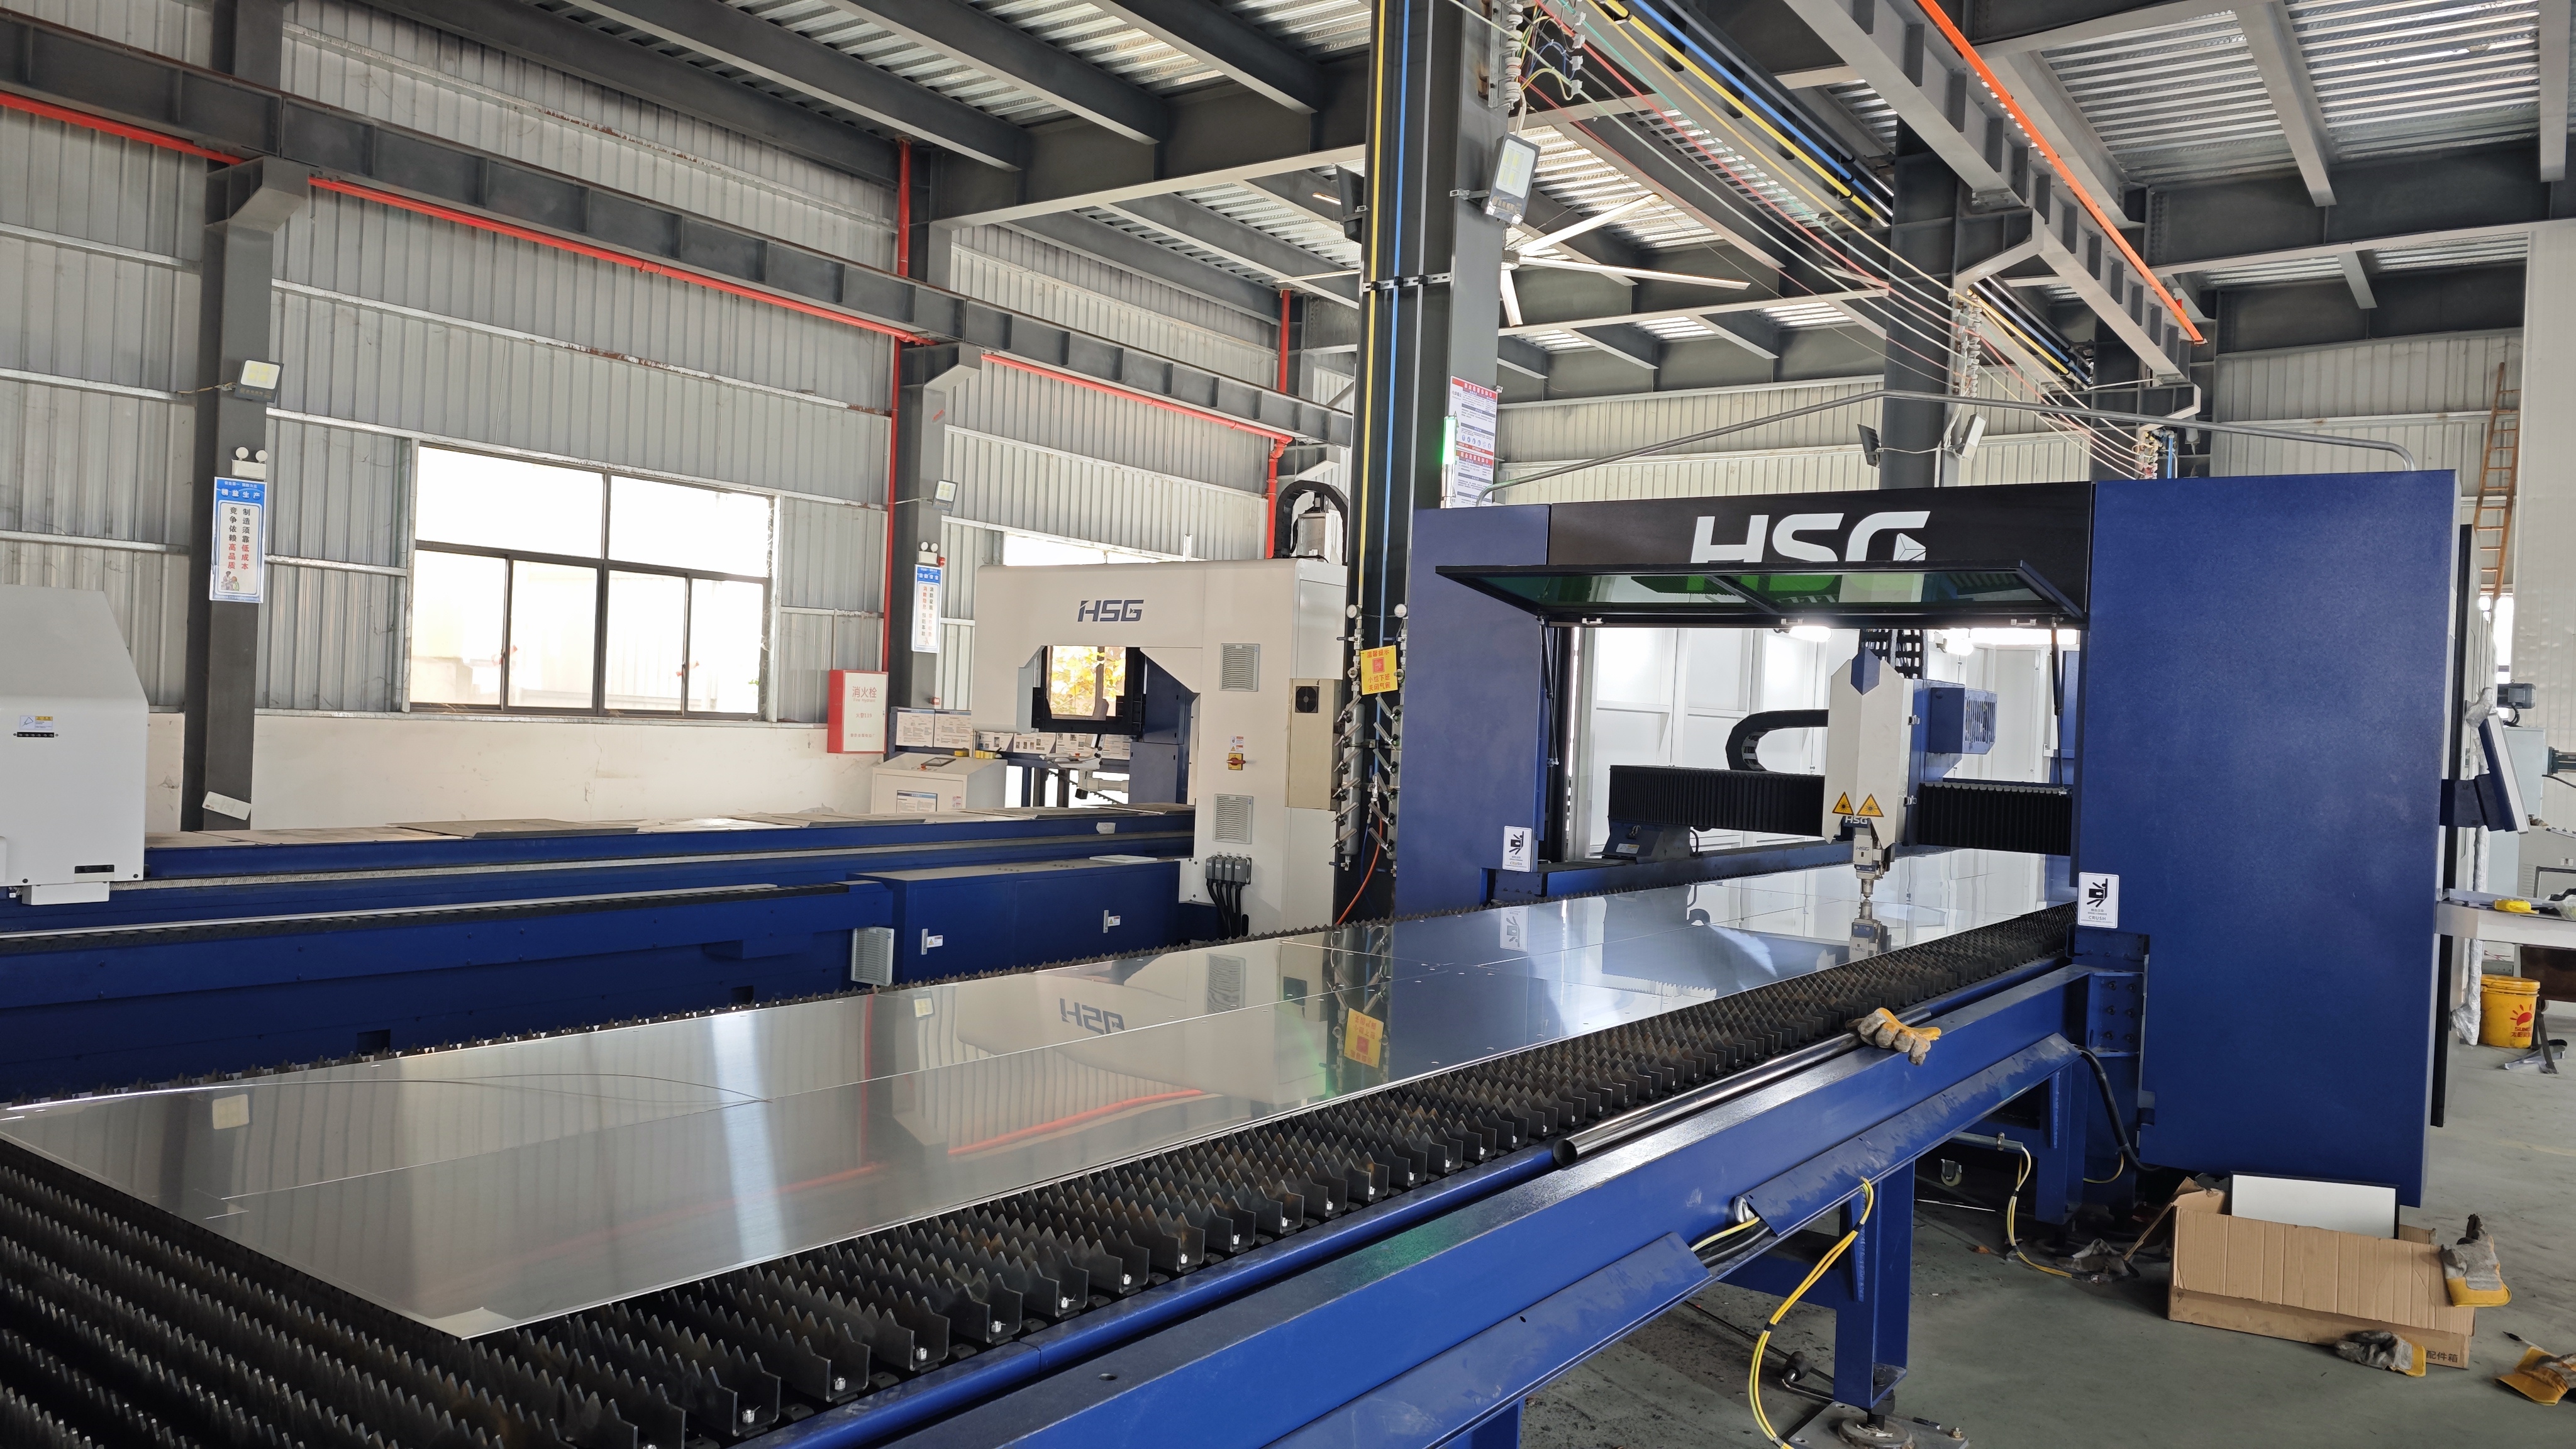
№4Линия нанесения покрытий на промышленное оборудование
Назначение: тяжёлое промышленное оборудование, конструкции железнодорожного транспорта, крупногабаритные рамы и корпусные изделия.
Технологический маршрут: удаление ржавчины и шлифование → обдув пыли → предварительный нагрев и удаление влаги → нанесение грунта → сушка грунта → охлаждение → нагрев → нанесение эмали → сушка эмали → охлаждение → маркировка → разгрузка.
Особенности: длительный многостадийный цикл, обязательная стадия предварительного нагрева и удаления влаги перед грунтованием.
Четвёртое место связано с характером производства: партии небольшие, номенклатура широкая, изделия крупногабаритные. Здесь выигрывает не максимальная скорость, а гибкость маршрута и способность выдерживать длительный цикл без потери качества адгезии. Стадия предварительного нагрева и удаления влаги — не формальность: без неё антикоррозионная стойкость покрытия на толстом металле заметно снижается.
Критерий выбора: габарит камеры, гибкость маршрута, антикоррозионная стойкость покрытия. Ограничение: крупногабаритные изделия ограничивают скорость конвейера и требуют увеличенных камер и зон сушки.
№5Линия нанесения покрытий на деревянную мебель
Назначение: деревянные мебельные изделия и элементы, требующие грунтования и финишного покрытия.
Статус данных: линия для древесины выделена производителем в отдельное продуктовое семейство наряду с линиями для посуды и автозапчастей; подтверждённых числовых параметров производительности и габаритов в открытых данных нет.
Ключевые факторы: обеспыливание поверхности, режим сушки и стабильность внешнего вида покрытия.
Пятое место — не оценка качества, а отражение информационной ситуации: по дереву в открытых источниках отсутствуют сопоставимые числовые параметры, поэтому сравнивать эту конфигурацию с остальными по производительности и габаритам нельзя. Параметры фиксируются проектом под конкретную номенклатуру.
Критерий выбора: подготовка поверхности и сушка, а также воспроизводимость внешнего вида. Ограничение: без проекта и согласованной номенклатуры сравнение с линиями для металла или посуды остаётся некорректным.
Как провести сравнение за семь шагов
Последовательность ниже позволяет сравнивать конфигурации на сопоставимых данных и не тратить время на варианты, которые заведомо не подходят по габариту или процессу.
- Шаг 1. Описать изделие и подложку. Материал, максимальные габариты, толщина, требования к внешнему виду. Для посуды это Φ300×160 мм, алюминий и композиты; для металла — заготовки до 7000 × 2000 × 2200 мм.
- Шаг 2. Зафиксировать требуемую производительность. В единицах, которые использует производство: 800–1000 шт/ч для посуды, 5000 м²/день для листового металла.
- Шаг 3. Определить маршрут процесса. Подготовка поверхности, нанесение, сушка и полимеризация, контроль, разгрузка. Для промышленного оборудования обязательна стадия предварительного нагрева и удаления влаги.
- Шаг 4. Проверить габарит камеры и скорость конвейера. Для линии по металлу скорость составляет 3000 мм/мин в диапазоне 2000–4000 мм/мин; запас по скорости нужен под будущее расширение номенклатуры.
- Шаг 5. Проверить экологические узлы. Наличие системы сбора и очистки отходящих газов и мер контроля выбросов летучих органических соединений.
- Шаг 6. Согласовать приёмку и документацию. Полная проверка всего оборудования перед отгрузкой, протоколы испытаний и соответствующие сертификаты квалификации.
- Шаг 7. Заложить сервис и обучение. Удалённая диагностика, реакция в течение 4 часов, профессиональное обучение эксплуатации и технике безопасности для персонала на площадке.
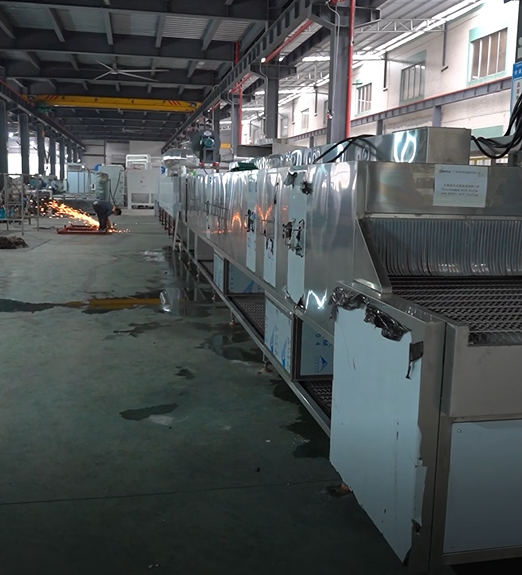
Сценарии применения: какая конфигурация под какую задачу
Привязка конфигурации к сценарию — самый быстрый способ сузить выбор. Ниже — соответствия, которые подтверждаются заявленным охватом отраслей и реализованными проектами.
- Автозапчасти и компоненты: детали кузова и шасси, бамперы, колёсные диски. Ориентир — выход годных до 98% и роботизированное распыление с контролем толщины плёнки. Реализованные проекты: колёсные диски для Lizhong (Mexico), детали новых энергетических транспортных средств для BYD (Таиланд).
- Кухонная посуда: антипригарные и защитные покрытия на алюминии и композитах, такт 800–1000 шт/ч, пищевые материалы и закрытая конструкция распыления.
- Листовой металл и металлоизделия: панели и профили, крупногабаритные заготовки, антикоррозионные покрытия, 5000 м²/день.
- Промышленное оборудование и железнодорожный транспорт: крупногабаритные рамы и конструкции с многостадийным маршрутом грунт-эмаль и обязательной подготовкой поверхности.
- Бытовая техника и музыкальные инструменты: сегменты, заявленные производителем в охвате поставок наряду с мебелью, посудой и тяжёлым оборудованием.
- Деревянная мебель: отдельное семейство линий, где приоритет — обеспыливание и режим сушки.
Сравнительная таблица пяти конфигураций
| № | Конфигурация | Изделия | Подтверждённые параметры | Конструктивные особенности | Основной критерий выбора |
|---|---|---|---|---|---|
| 1 | Линия для металла и листового металла | Панели, профили, крупногабаритные заготовки | 5000 м²/день; заготовки до 7000 × 2000 × 2200 мм; конвейер 3000 мм/мин (2000–4000); выход годных 97% | Каркас из углеродистой стали; камера и трубопроводы из нержавеющей стали | Габарит камеры и запас по скорости конвейера |
| 2 | Линия для автозапчастей | Детали кузова и шасси, бамперы, колёсные диски | Выход годных до 98%; проекты Lizhong (Mexico), BYD (Таиланд) | Роботизированное распыление, мониторинг толщины плёнки в реальном времени, ПЛК-самодиагностика | Стабильность толщины и цвета, выход годных |
| 3 | Линия для посуды | Посуда из алюминия и композитов | 800–1000 шт/ч; изделия Φ300×160 мм | Предварительная обработка, анодирование, участки внутреннего и внешнего покрытия; пищевые материалы, закрытое распыление | Пищевая безопасность и стабильность антипригарного слоя |
| 4 | Линия для промышленного оборудования | Тяжёлое оборудование, конструкции ж/д транспорта | Числовые параметры производительности в открытых данных не раскрыты; подтверждён маршрут процесса | Многостадийный цикл с предварительным нагревом и удалением влаги, грунт-эмаль, маркировка | Габарит, гибкость маршрута, антикоррозионная стойкость |
| 5 | Линия для деревянной мебели | Деревянные мебельные изделия и элементы | Числовые параметры в открытых данных отсутствуют | Отдельное продуктовое семейство; приоритет — обеспыливание и сушка | Подготовка поверхности и воспроизводимость внешнего вида |
Таблица показывает главное: сравнивать конфигурации корректно только по тем столбцам, где есть подтверждённые значения. Там, где параметры не раскрыты, сравнение переносится в плоскость проекта и испытаний, а не превращается в рейтинг «на глаз».
Экономика: что сравнивать помимо цены оборудования
Стоимость владения — единственный показатель, который позволяет сравнивать предложения с разной начальной ценой. По сравнению с традиционными линиями нанесения покрытий рассматриваемая конфигурация обеспечивает экономию энергии 10%, срок службы в три раза больше, средний срок окупаемости 2–3 года и выход годных до 98%. Совокупная стоимость владения ниже за счёт экономии энергии, снижения затрат на рабочую силу и расходные материалы. При этом начальная стоимость может быть несколько выше, чем у части конкурентов, — это ожидаемое следствие более высокой автоматизации.
Требования к обслуживанию также ниже по сравнению с аналогами: удалённая диагностика, сервисное обслуживание в течение 4 часов и автоматическое непрерывное производство снижают риски простоев. Для линии, работающей в две-три смены, именно простой, а не цена расходников, становится основной статьёй непредвиденных затрат.
Частые вопросы при выборе линии нанесения покрытий
Комплект подтверждения формируется из протоколов испытаний и соответствующих сертификатов квалификации, которые выдаются заказчику. Для посуды дополнительно применяются пищевые лакокрасочные материалы и закрытая конструкция распыления, что снижает риск несоответствия стандартам безопасности пищевых продуктов. Для работы с жидкими материалами линия оснащается профессиональной системой сбора и очистки отходящих газов, что закрывает риск чрезмерных выбросов летучих органических соединений. Перед отгрузкой проводится полная проверка всего оборудования.
Подтверждённые значения привязаны к типу линии: для посуды — 800–1000 шт/ч при изделиях Φ300×160 мм из алюминия и композитов; для листа и металлоизделий — 5000 м²/день при заготовках до 7000 × 2000 × 2200 мм и скорости конвейера 3000 мм/мин в диапазоне 2000–4000 мм/мин; для автозапчастей — выход годных до 98%, для листового металла — 97%. Любые другие значения требуют отдельного подтверждения в проекте.
Стоимость владения формируется из энергопотребления, затрат на персонал, расходных материалов и простоев. По сравнению с традиционными линиями экономия энергии составляет 10%, срок службы в три раза больше, затраты на рабочую силу и расходные материалы ниже, а средний срок окупаемости — 2–3 года. Начальная стоимость при этом может быть несколько выше, чем у отдельных конкурентов, поэтому сравнение по цене оборудования без расчёта владения даёт искажённый результат.
Проверка организована в два уровня. Первый — входной контроль: всё сырьё и комплектующие проходят полную проверку перед складированием, производственные процессы стандартизированы, а перед отгрузкой выполняется полная проверка всего оборудования. Второй — документарный: заказчику передаются протоколы испытаний и соответствующие сертификаты квалификации. Дополнительно проводится профессиональное обучение эксплуатации и технике безопасности для персонала на площадке, а после запуска действует регулярное техническое обслуживание и послепродажная техническая поддержка.
Срок поставки зависит от конфигурации и фиксируется в проекте: разные типы линий требуют разного объёма проектирования, изготовления и пусконаладки. Производственная база Attractivechina рассчитана на выпуск порядка 60 единиц оборудования в год, проектирование и НИОКР ведёт команда из 54 инженеров, а монтаж, пусконаладка и послепродажное обслуживание выполняются специалистами производителя. Чтобы получить расчёт сроков под конкретную номенклатуру, отправьте параметры изделия и требуемый такт — мы подготовим ответ по вашей конфигурации.
Вывод: как выбрать линию под свою задачу
Рейтинг показывает, что «топ-5» — это не пять равнозначных моделей, а пять разных производственных логик. Линия для металла выигрывает по универсальности и подтверждённым габаритам до 7000 × 2000 × 2200 мм при 5000 м²/день. Линия для автозапчастей — по выходу годных до 98% и опыту проектов для Lizhong (Mexico) и BYD (Таиланд). Линия для посуды — по такту 800–1000 шт/ч и требованиям пищевой безопасности. Линия для промышленного оборудования — по гибкости многостадийного маршрута. Линия для деревянной мебели — по специализации на подготовке поверхности и сушке.
Практический вывод для закупки прост: сначала фиксируется изделие, габарит и такт, затем проверяется маршрут процесса и экологические узлы, и только после этого сравнивается экономика. Такой порядок исключает ситуацию, когда линия с привлекательной ценой не принимает заготовку или не проходит по выбросам. Сравнение по подтверждённым параметрам, реализованным проектам и стоимости владения даёт результат, который выдерживает проверку и на этапе приёмки, и через несколько лет эксплуатации.
Следующий шаг: расчёт под вашу номенклатуру
Attractivechina проектирует, изготавливает, монтирует и обслуживает автоматизированные линии нанесения покрытий для посуды, металла, деревянной мебели, автозапчастей и промышленного оборудования. Чтобы получить коммерческое предложение или обсудить программу проверки на ваших изделиях, отправьте габарит, материал и требуемую производительность.
Сайт: ru.attractivechina.com
Email: attractivechina@gmail.com
Тел. / WhatsApp: +86 135-8061-6025
Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай
Каталог оборудования для скачивания: корпоративный каталог Attractivechina (PDF)
Have Questions or Need More Details?
Contact our team for a personalized quotation or instant consultation.
Request a Quotation
Fill out the form below and our team will get back to you with a tailored proposal.
WhatsApp Direct Chat
Prefer to chat in real-time? Message us on WhatsApp for instant assistance & quick answers.
- Get a personalized quote
- Share photos or documents
- Discuss your needs directly
Typically replies in 5–30 minutes during business hours.