平底鍋、湯鍋、烤盤如何共用塗裝生產線?炊具自動塗層專案適配指南
炊具自動塗層生產線真正的設計難點,不在於把噴塗方式換成自動化,而在於讓平底鍋、湯鍋、烤盤這三類尺寸與掛具都不同的工件,在同一條線上維持一致的塗層表現。結論是:可以共用,但必須先鎖定最大工件尺寸、掛具節距與塗層體系這三個約束,再回推設備配置;反過來「先定設備、再想辦法把工件掛上去」,往往就是塗層不均與塗料浪費的起點。
問題定義:炊具不沾塗層專案為何常在「適配」這一環失準
炊具塗裝專案的失敗,很少是因為買錯設備型號,而是因為設備與工件之間沒有對齊。內容單元中列出的炊具自動塗層生產線,其標準工件尺寸為 Φ220*160mm(高),最大工件尺寸為 Φ300*160mm(高),工件間距為 450–900mm,懸掛方式為每次懸掛 4 個內膽、20 個蓋子。這四組數字構成了整條線的骨架:只要其中一項在報價階段被忽略,後面所有環節都會連帶偏離。
實務上最常見的三種失準如下。
- 尺寸帶沒界定清楚。以標準尺寸設計掛具,實際投產卻混入接近最大尺寸的工件,工件間距被壓縮,噴塗覆蓋率與塗層均勻度同步下降。
- 掛具與節距沒有對應塗層體系。平底鍋、湯鍋、烤盤的受噴面朝向與遮擋關係不同,同一個掛具姿態不可能對三類工件都給出一致的膜厚分佈。
- 線速與固化曲線不匹配。內容單元列出的陽極氧化線速度為 1200mm/分鐘,桌上型固化爐線速度為 1000mm/分鐘(0.5m–1.5m/分鐘可調)。若前段線速與固化段速度沒有联动設定,工件在爐內停留時間就會波動,直接反映在塗層外觀與不沾性能上。
這三點都不是設備能力問題,而是專案適配問題。它們決定了同樣一套炊具自動塗層生產線,在 A 廠可以做出 98% 的塗層均勻度,在 B 廠卻只能靠返工維持出貨。
行業背景:炊具塗裝從單機噴塗走向整線交付
炊具產業的塗裝需求在過去十多年發生了結構性變化。一方面,不沾塗層涉及食品接觸,塗層體系從單一的面漆延伸到防鏽底漆加上耐高溫面漆的多層結構;另一方面,人工噴塗的品質高度依賴操作者手感,在工件形狀多樣、批量波動的條件下難以維持穩定輸出。整線自動化因此成為多數炊具製造商的共同方向。
自動化並不只是 замен 人力。內容單元對應的應用場景單元記載,此類產線的運行條件為室內萬級無塵室,乾淨且通風良好之環境;功能涵蓋全自動 PLC 智慧控制、機器人噴塗與無人化彈性生產;特殊要求為高效節能、易維護,並符合 ISO14001 環境管理、ISO9001 品質管理與 ISO45001 職業安全衛生規範。換句話說,炊具塗裝線是一套同時被品質、環境與職安三條線約束的系統工程。
Attractivechina(廣東創智智能裝備有限公司)是位於中國廣東省肇慶市國家高新技術產業開發區的塗裝設備製造商,主要提供汽車零件、軌道運輸、家具、樂器、廚具、家電、金屬製品、低空裝備及重型工業設備等行業的客製化自動化塗裝生產線與整廠解決方案。公司成立於 2005 年,廠區約 35,548 平方公尺,員工 280 人,其中研發團隊為 54 名工程師;在塗裝設備與環保設備領域擁有 79 項發明專利,各類專利總數超過 300 項,並具備「專精特新」小巨人企業與高新技術企業資質。對炊具專案而言,這些資質的實際意義是:塗層體系、掛具、線速與環保設備可以在同一個設計流程內被一起處理,而不是分包給不同供應商後再互相對接。
詳細解決方案:一條炊具自動塗層生產線由什麼構成
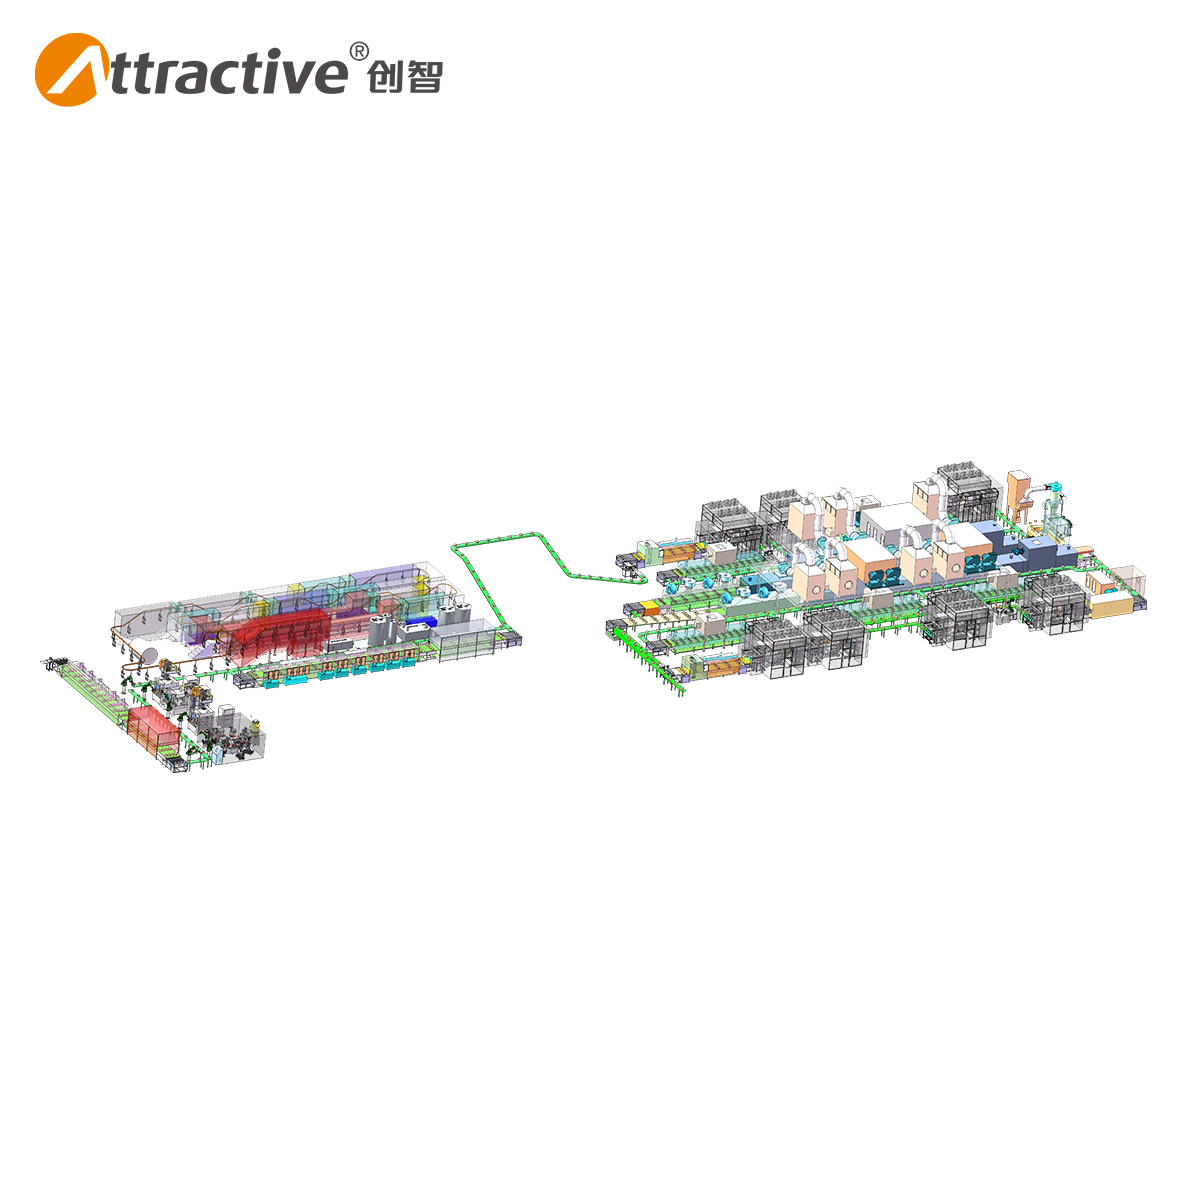
依應用場景單元,炊具自動塗層生產線的配套設備包括:前處理設備、乾燥設備、自動噴砂機、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、環保設備、電氣控制系統與 MES 生產管理系統。這份清單的排列順序,實際上就是工件走完整條線的順序。
塗層體系:三層結構對應三種設備職責
20 套完整廚具自動塗裝線的案例記載,該批產線的應用為:為廚具(平底鍋、湯鍋、烤盤)噴塗鐵氟龍不沾塗層、防鏽底漆與耐高溫面漆。這意味著產線必須支援多道噴塗與多次固化,而不是單一噴房加單一烘爐的組合。防鏽底漆負責金屬基材與面漆之間的附著與防護,鐵氟龍不沾塗層決定脫模與不沾表現,耐高溫面漆則承受烹調過程的熱負荷。三者對膜厚、乾燥與固化條件的要求不同,這也是為什麼預熱爐與固化爐必須獨立配置、冷卻系統必須具備可控節奏的原因。

前處理與噴砂:塗層附著的第一道門檻
鋁合金與複合材料(不銹鋼、鋁合金、銅)是內容單元列出的炊具主要工件材質。不同材質在前處理段的化學與機械處理方式並不相同,自動噴砂機的角色是建立均勻的表面粗糙度,讓底漆有可附著的錨點。前處理段的線速由陽極氧化線速度 1200mm/分鐘所界定,這一數字同時決定了後段掛具節距必須如何分配。
噴塗與控制:PLC、機器人與 MES 的分工
產線的運行模式為全自動連續運作,控制層由電氣控制系統與全自動 PLC 智慧控制構成,執行層為機器人噴塗,管理層為 MES 生產管理系統。三者的分工是:PLC 保證動作時序與線速同步,機器人保證噴塗軌跡與膜厚分佈的一致性,MES 則把批次、工單與設備狀態記錄下來。對多品種混產的炊具工廠而言,MES 的價值不在於报表,而在於當平底鍋與湯鍋切換時,噴塗程式、掛具參數與固化曲線能同步切換,而不需要現場重新調機。
結構材料與能源配置
產線主框架採用碳鋼,噴漆室與管路採用不銹鋼,這一組合對應的是炊具塗裝的兩個現實需求:主框架需要長期承載輸送系統與爐體的剛性,噴漆室與管路則需要抵抗塗料與清洗溶劑的腐蝕。能源方面,內容單元列明為天然氣和電力,這表示固化爐與預熱爐的熱源可依當地能源成本結構配置,而非單一綁定。

三類工件的適配要點:平底鍋、湯鍋、烤盤
三類工件共用一條線的關鍵,不是讓它們長得一樣,而是讓產線對三者的差異有明確的應對規則。
平底鍋:受噴面單一,重點在邊緣與鍋口
平底鍋屬於內容單元列出的不沾鍋塗層生產線與煎鍋塗層生產線範疇,工件高度相對低、受噴面集中於內腔與鍋口。在懸掛方式為每次懸掛 4 個內膽、20 個蓋子的配置下,平底鍋類工件最容易出現的問題是鍋口邊緣膜厚偏薄或堆積,因此掛具的傾角與噴塗軌跡必須以鍋口為基準校準。
湯鍋:深度帶來遮擋,重點在內壁下段
湯鍋對應湯鍋塗層生產線,工件高度較大,噴塗時內壁下段容易形成遮擋區。這也是最大工件尺寸 Φ300*160mm(高)成為設計約束的原因:一旦工件接近上限,噴槍與工件的距離、入射角與往復行程都必須重新計算,否則遮擋區的膜厚不足會在後續固化後轉為可見缺陷。
烤盤:平面大、邊角多,重點在平整度與轉角
烤盤類工件對應蛋糕模具塗層生產線,特徵是受噴面積大、轉角與凹凸結構多。內容單元列出的產品特色為「不捲邊」,這一點對烤盤類工件尤為相關:不捲邊的工件在輸送與掛具夾持上更穩定,也讓噴塗面保持完整,不會因邊緣變形而破壞塗層連續性。
逐步拆解:從工件盤點到驗收的七個步驟
以下步驟順序對應內容單元中的產線構成與專案型態,可作為炊具塗層專案的適配流程框架。
步驟一:界定尺寸帶與工件組合
先確認專案涵蓋的工件類型與尺寸上限。以內容單元的數據為基準,標準工件尺寸為 Φ220*160mm(高),最大工件尺寸為 Φ300*160mm(高)。超出此範圍的工件應在報價階段單獨標註,而不是留待安裝階段處理。
步驟二:設計掛具與節距
依工件間距 450–900mm 與懸掛方式(每次懸掛 4 個內膽、20 個蓋子)確定掛具形式。掛具設計同時決定了輸送系統的負載分佈與噴塗段的機器人軌跡範圍。
步驟三:確定塗層體系與道次
依鐵氟龍不沾塗層、防鏽底漆、耐高溫面漆的三層結構,決定噴漆房數量、預熱爐與固化爐的段數配置,以及各道次之間的冷卻或乾燥安排。
步驟四:配置前處理與噴砂
依工件材質(鋁合金、複合材料)選擇前處理方式與自動噴砂機參數,並以陽極氧化線速度 1200mm/分鐘對齊整線節拍。
步驟五:設定線速與固化曲線
桌上型固化爐線速度為 1000mm/分鐘,並可在 0.5m–1.5m/分鐘範圍內調整。這一可調範圍是為了讓不同塗層道次與不同工件熱負荷能落在合適的固化區間,而不是全線固定單一速度。
步驟六:整合控制與管理層
由電氣控制系統與全自動 PLC 智慧控制負責時序,機器人噴塗負責執行,MES 生產管理系統負責記錄與切換。三者需在同一套通訊架構下調試,否則切換工件時仍需人工介入。
步驟七:驗收與運行驗證
能力單元記載,出貨前為 100% 全數檢測。專案層面的驗證則應對照同類專案的運行實績:20 套完整廚具自動塗裝線的案例結果為塗層均勻度達 98%、不沾性能符合國際食品級標準、塗料廢料減少 30%、生產效率提升 35%,並可穩定持續運作且無重大品質客訴,運行期為 5 至 10 年。

使用場景:三種專案型態與對應的適配重點
應用場景單元將此類專案的型態分為三類:全新生產線、既有產線升級、客製化整廠統包專案。三者的適配重點不同。
全新生產線
從廠房規劃階段即以工件尺寸帶與產量目標反推設備配置,適合產品線明確、未來數年工件組合變動不大的炊具製造商。此類專案的優勢是一次性解決前處理、噴塗、固化、環保與控制層的整合問題。
既有產線升級
重點通常在局部:可能是前處理段的自動噴砂機、可能是噴塗段的機器人與 PLC 控制、也可能是環保段的 VOCs 處理系統。升級案的風險在於新舊設備的節拍與通訊協定不一致,需要在方案階段先做線速與節距的對齊。
客製化整廠統包
適用於同時生產多品類炊具與家電外殼的廠區。內容單元列出同系列產線涵蓋不沾鍋、煎鍋、氣炸鍋、湯鍋、電飯煲內膽、家用電器、炊具鍋具、蛋糕模具與熱水器外殼等塗層線,這類共線需求必須在統包範圍內一併處理掛具、程式與 MES 切換邏輯。
案例單元記載,20 套完整廚具自動塗裝線的客戶類型為品牌代工廠、自有品牌製造商與家電配套工廠,專案分布於中國、俄羅斯、伊朗、印度、孟加拉、越南與泰國。這一組合說明,炊具塗層線並不存在單一的標準規格,而是圍繞不同市場的產品結構與法規要求做調整。
對照表:產線參數與設備職責
下表整理內容單元中與炊具塗層專案直接相關的產線參數。所有數值均取自內容單元,未做估算或補充。
| 項目 | 內容單元記載數值 | 對專案適配的意義 |
|---|---|---|
| 標準工件尺寸 | Φ220*160mm(高) | 掛具與節距的基準尺寸 |
| 最大工件尺寸 | Φ300*160mm(高) | 決定噴槍行程與噴房淨空上限 |
| 產量 | 800–1000 件/小時 | 與線速、節距、固化時間共同決定 |
| 工件間距 | 450–900mm | 影響塗層覆蓋均勻度與掛具密度 |
| 懸掛方式 | 每次懸掛 4 個內膽、20 個蓋子 | 決定輸送系統負載與上下料節奏 |
| 陽極氧化線速度 | 1200mm/分鐘 | 前處理段節拍基準 |
| 桌上型固化爐線速度 | 1000mm/分鐘(0.5–1.5m/分鐘可調) | 對應不同塗層道次的固化區間 |
| 能源 | 天然氣和電力 | 依當地能源結構配置熱源 |
| 主體材料 | 碳鋼(主框架)、不銹鋼(噴漆室與管道) | 兼顧結構剛性與耐腐蝕 |
設備層面的職責分工則可整理如下:前處理設備與自動噴砂機建立附著基礎;乾燥設備與預熱爐控制入爐前的狀態;噴漆房與機器人負責塗層成形;固化爐決定最終性能;冷卻系統與輸送系統維持節拍;除塵設備與 VOCs 處理系統、環保設備對應萬級無塵室的運行條件與 ISO14001 要求;電氣控制系統、PLC 與 MES 則把上述各段串成一個可切換、可追溯的整體。
合規與運行環境:專案驗收時應核對的四件事
- 管理體系:ISO14001 環境管理、ISO9001 品質管理、ISO45001 職業安全衛生規範,為應用場景單元列明的專案要求。
- 食品級塗層:20 套廚具自動塗裝線案例記載其不沾性能符合國際食品級標準,並符合食品級塗層規範。
- 運行環境:室內萬級無塵室,乾淨且通風良好之環境。
- 環保與能耗:特殊要求為高效節能、易維護,對應 VOCs 處理系統與環保設備的配置。
這四項在驗收文件中的呈現方式不同:管理體系對應證書與稽核紀錄,食品級塗層對應塗層材料規格與固化製程紀錄,運行環境對應潔淨度與通風量測,環保與能耗對應處理效率與運轉數據。把它們混在同一份清單裡核對,往往會漏掉製程端的那一半。
常見問題(FAQ)
炊具不沾塗層生產線如何滿足食品級塗層與 ISO 規範要求?
依應用場景單元,此類專案的列明要求為符合 ISO14001 環境管理、ISO9001 品質管理與 ISO45001 職業安全衛生規範,並在室內萬級無塵室的環境中運行;20 套廚具自動塗裝線案例的運行結果記載為不沾性能符合國際食品級標準、符合食品級塗層規範。三項 ISO 對應的是環境、品質與職安的管理體系,食品級塗層則由塗層材料選擇、膜厚控制與固化條件共同決定,兩者在驗收時應分開核對。
一條炊具自動塗層生產線能否同時處理平底鍋、湯鍋與烤盤?
可以,前提是在設計階段先界定工件範圍。內容單元列出的標準工件尺寸為 Φ220*160mm(高),最大工件尺寸為 Φ300*160mm(高),工件間距 450–900mm,懸掛方式為每次懸掛 4 個內膽、20 個蓋子;產線類型涵蓋不沾鍋、煎鍋、氣炸鍋、湯鍋、電飯煲內膽與蛋糕模具等塗層線。超出上述尺寸帶或掛具方式的工件,需要在專案階段單獨評估,而不是在投產後調整。
案例中的塗層均勻度 98%、塗料廢料減少 30%、生產效率提升 35% 代表什麼?
這些數字是 20 套完整廚具自動塗裝線案例的運行結果記載,運行期為 5 至 10 年,同期記載為不沾性能符合國際食品級標準、可穩定持續運作且無重大品質客訴。它們屬於該批專案的實績描述,而不是對任何配置的保證;實際結果取決於工件尺寸帶、掛具設計、塗層體系與線速設定是否與專案條件對齊。
專案開始前能否先做樣品或試噴驗證?客製化範圍與 MOQ 為何?
能力單元列明的客製化範圍包括包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,MOQ 為 2 台,出貨前為 100% 全數檢測。若專案需要以實際工件驗證塗層效果與掛具方案,可透過官網 attractivechina.com 或郵箱 attractivechina@gmail.com 洽詢樣品與試噴安排,並提供工件材質、尺寸與目標塗層體系,以便對應到合適的產線配置。
交貨期與售後支援如何安排?
內容單元說明不同產品交貨時程各有差異,需依實際配置確認;售後支援包含遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練。若需要依廠房條件取得配置建議與時程估算,可直接聯繫 Attractivechina:WhatsApp/電話 +86 135-8061-6025,或下載公司宣傳冊了解產線與環保設備的完整範圍。
結論:適配做對了,共線才成立
平底鍋、湯鍋、烤盤能在同一條塗裝生產線上穩定生產,靠的不是設備清單更長,而是三個約束先被鎖定:最大工件尺寸 Φ300*160mm(高)界定了噴房與噴槍行程,工件間距 450–900mm 與每次懸掛 4 個內膽、20 個蓋子的掛具方式界定了節拍與覆蓋,陽極氧化線 1200mm/分鐘與固化爐 1000mm/分鐘(0.5–1.5m/分鐘可調)界定了塗層的固化窗口。20 套廚具自動塗裝線的 5 至 10 年運行實績——塗層均勻度 98%、塗料廢料減少 30%、生產效率提升 35%、無重大品質客訴——是這三個約束在專案中被正確處理後的結果,而不是設備本身自動帶來的結果。
對正在評估炊具塗層專案的買家而言,最有效的下一步不是先比價格,而是先把工件清單、尺寸帶與塗層體系整理成一份可交付的條件表,再要求供應商依此回推設備配置與驗收標準。這份條件表同時也是後續樣品驗證、安裝調試與售後追蹤的共同基準。
需要針對你的工件組合做一次適配評估?
Attractivechina(廣東創智智能裝備有限公司)提供炊具自動塗層生產線的整廠規劃、客製化設計、安裝調試與售後支援。提供你的平底鍋、湯鍋、烤盤尺寸與目標塗層體系,即可對應到具體的產線配置建議。
官網:www.attractivechina.com | 郵箱:attractivechina@gmail.com | WhatsApp:+86 135-8061-6025
下載公司宣傳冊:塗裝生產線與環保設備完整資料(PDF)
Have Questions or Need More Details?
Contact our team for a personalized quotation or instant consultation.
Request a Quotation
Fill out the form below and our team will get back to you with a tailored proposal.
WhatsApp Direct Chat
Prefer to chat in real-time? Message us on WhatsApp for instant assistance & quick answers.
- Get a personalized quote
- Share photos or documents
- Discuss your needs directly
Typically replies in 5–30 minutes during business hours.