
Automated metal painting line: verifiable proof of supplier reliability
Автоматизированная линия покраски металла: проверяемые доказательства надёжности поставщика
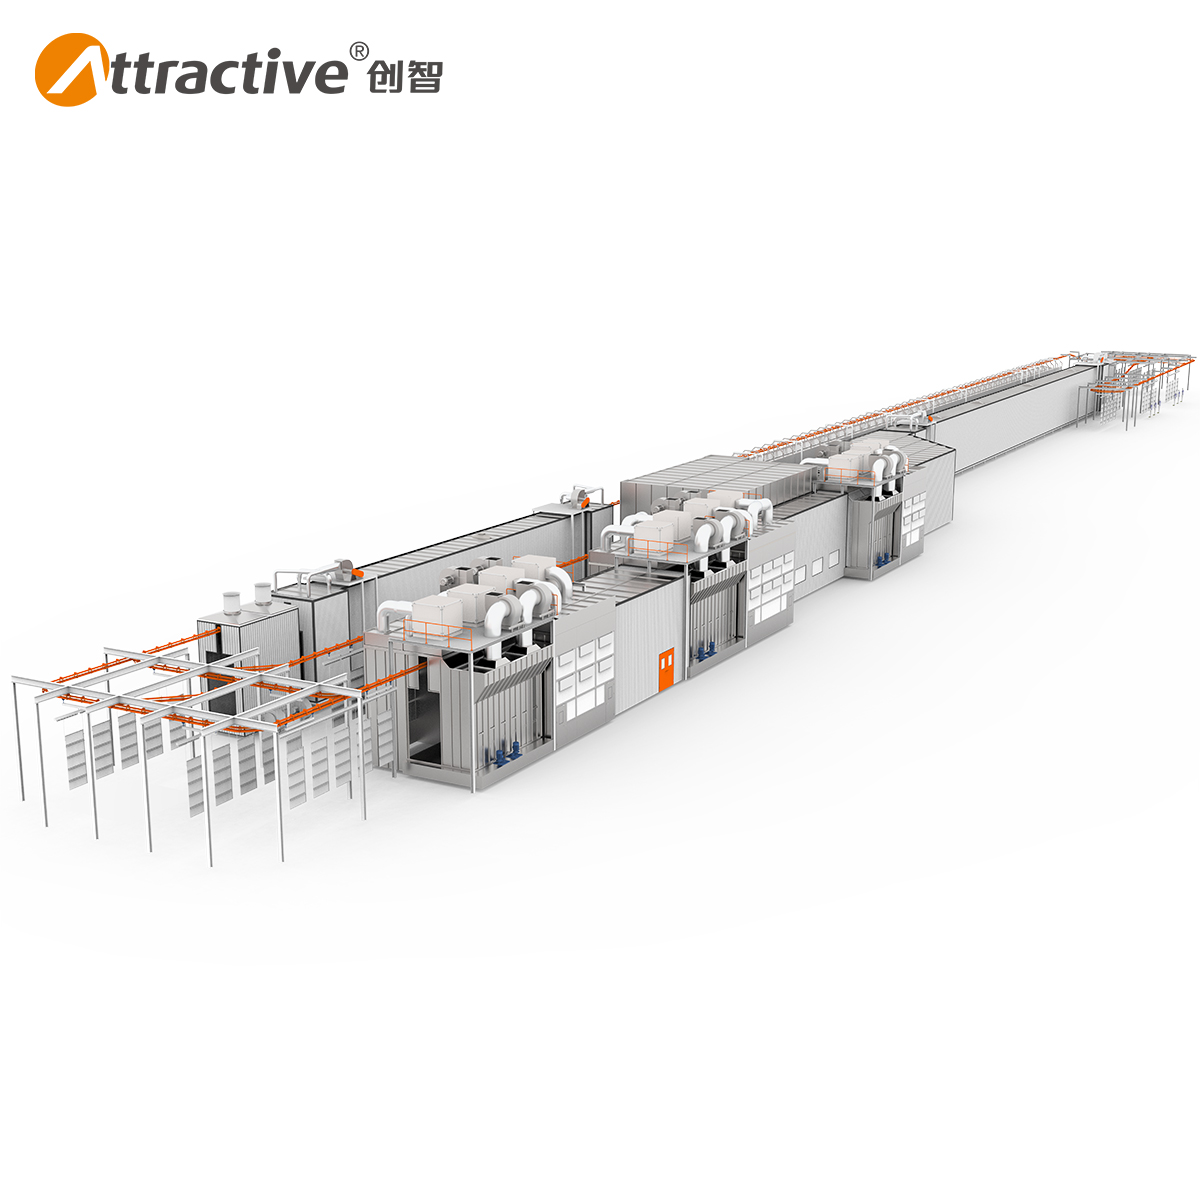
Автоматизированная линия нанесения покрытий на металл: участок для дверей, окон, стальных шкафов, строительных материалов и деталей из листового металла.
Автоматизированная линия покраски металла — это производственный комплекс, который наносит защитные и декоративные покрытия на двери, окна, стальные шкафы, строительные материалы, компоненты шкафов и детали из листового металла. Для покупателя, находящегося на стадии Research → Evaluation, ключевой вопрос звучит не «какая линия лучше», а «чем подтверждаются заявленные характеристики и как проверить поставщика до подписания контракта». Ниже разобраны именно проверяемые доказательства: параметры, материалы, документы, производственная база и данные реализованных проектов.
Проблема: как отличить подтверждённую линию от презентации
На этапе оценки закупщик обычно получает несколько коммерческих предложений, описывающих похожие конфигурации разными словами. Формально все они предлагают «автоматическую линию нанесения покрытий на металл», однако проверить в таких документах почти нечего: не указано, к какой именно модели относится сертификат, какая производительность подтверждена, из каких материалов изготовлены покрасочная камера и основной каркас, что входит в гарантийные обязательства и какова область действия деклараций о соответствии.
Разница между поставщиками проявляется не в перечне функций, а в трёх измеримых вещах:
- Воспроизводимость параметров. Производительность, скорость конвейера, максимальный размер заготовки и режим работы должны быть указаны в единицах измерения, допускающих проверку.
- Документы с однозначной областью действия. Сертификат или декларация должны относиться к конкретной модели и конкретному рынку, а не «к продукции компании в целом».
- Данные о производственной базе и проектах. Площади, численность инженеров, объём выпуска, статистика по реализованным линиям — это то, что можно сопоставить между поставщиками.
Именно поэтому запрос доказательств стоит делать частью коммерческого процесса, а не неформальным уточнением на финальной встрече. Ниже приведён набор сведений, которые имеет смысл запрашивать у любого поставщика линии нанесения покрытий.
Что именно проверять: референсная конфигурация линии для металла
Проверять абстрактные обещания бессмысленно — сравнение имеет смысл только тогда, когда есть зафиксированная конфигурация. Ниже приведена спецификация автоматической линии нанесения металлических покрытий, применяемой в отрасли строительных и хозяйственных товаров, в том виде, в каком её можно запросить у поставщика и сверить с предложением.
| Параметр | Референсное значение |
|---|---|
| Обрабатываемая продукция | Двери, окна, стальные шкафы, строительные материалы, компоненты шкафов, детали из листового металла |
| Отрасль применения | Отрасль строительных и хозяйственных товаров |
| Референсное изделие | Алюминиевая панель и профиль |
| Максимальный размер заготовки | 7000 мм (Д) × 2000 мм (Ш) × 2200 мм (В), 1 шт. на подвес |
| Максимальная производительность | 5000 м²/день |
| Скорость конвейерной ленты | 3000 мм/мин (регулируемая 2000–4000 мм/мин) |
| Режим работы | 300 дней в году; 20 часов в день |
| Способ нанесения покрытия | Возвратно-поступательное (реципрокное) + ручное |
| Способ транспортировки | Механизированный и свободно перемещающийся конвейер |
| Основной каркас | Углеродистая сталь |
| Покрасочная камера и трубопроводы | Нержавеющая сталь |
Эта таблица — рабочий инструмент проверки. Если в предложении поставщика отсутствует хотя бы один из этих пунктов или он указан в формате «высокая производительность», «современные материалы», сравнение фактически невозможно. Показательно, что ключевые ограничения конфигурации заданы именно сверху: 7000 × 2000 × 2200 мм и 5000 м²/день — это верхняя граница, а не средний показатель, и её необходимо уточнять для каждого конкретного производственного задания.
Техническое объяснение: почему параметры нельзя рассматривать по отдельности
Производительность линии нанесения покрытий на металл не является самостоятельным числом. Она складывается из скорости конвейерной ленты, шага подвеса, количества изделий на подвесе и продолжительности рабочей смены. В референсной конфигурации эти величины заданы как 3000 мм/мин при регулировке в диапазоне 2000–4000 мм/мин, 20 часов работы в день и 300 рабочих дней в году. Изменение любой из них меняет итоговую производительность, а значит, и заявленные 5000 м²/день нельзя переносить на другую конфигурацию автоматически.
То же относится к размеру заготовки. Предел 7000 × 2000 × 2200 мм при одной детали на подвес определяет геометрию покрасочной камеры, длину сушильных и печных зон и тип конвейера. Механизированный и свободно перемещающийся конвейер позволяет накапливать изделия между операциями и тем самым сглаживать неравномерность такта — это важно при смешанной номенклатуре, когда в потоке одновременно находятся двери, компоненты шкафов и детали из листового металла.
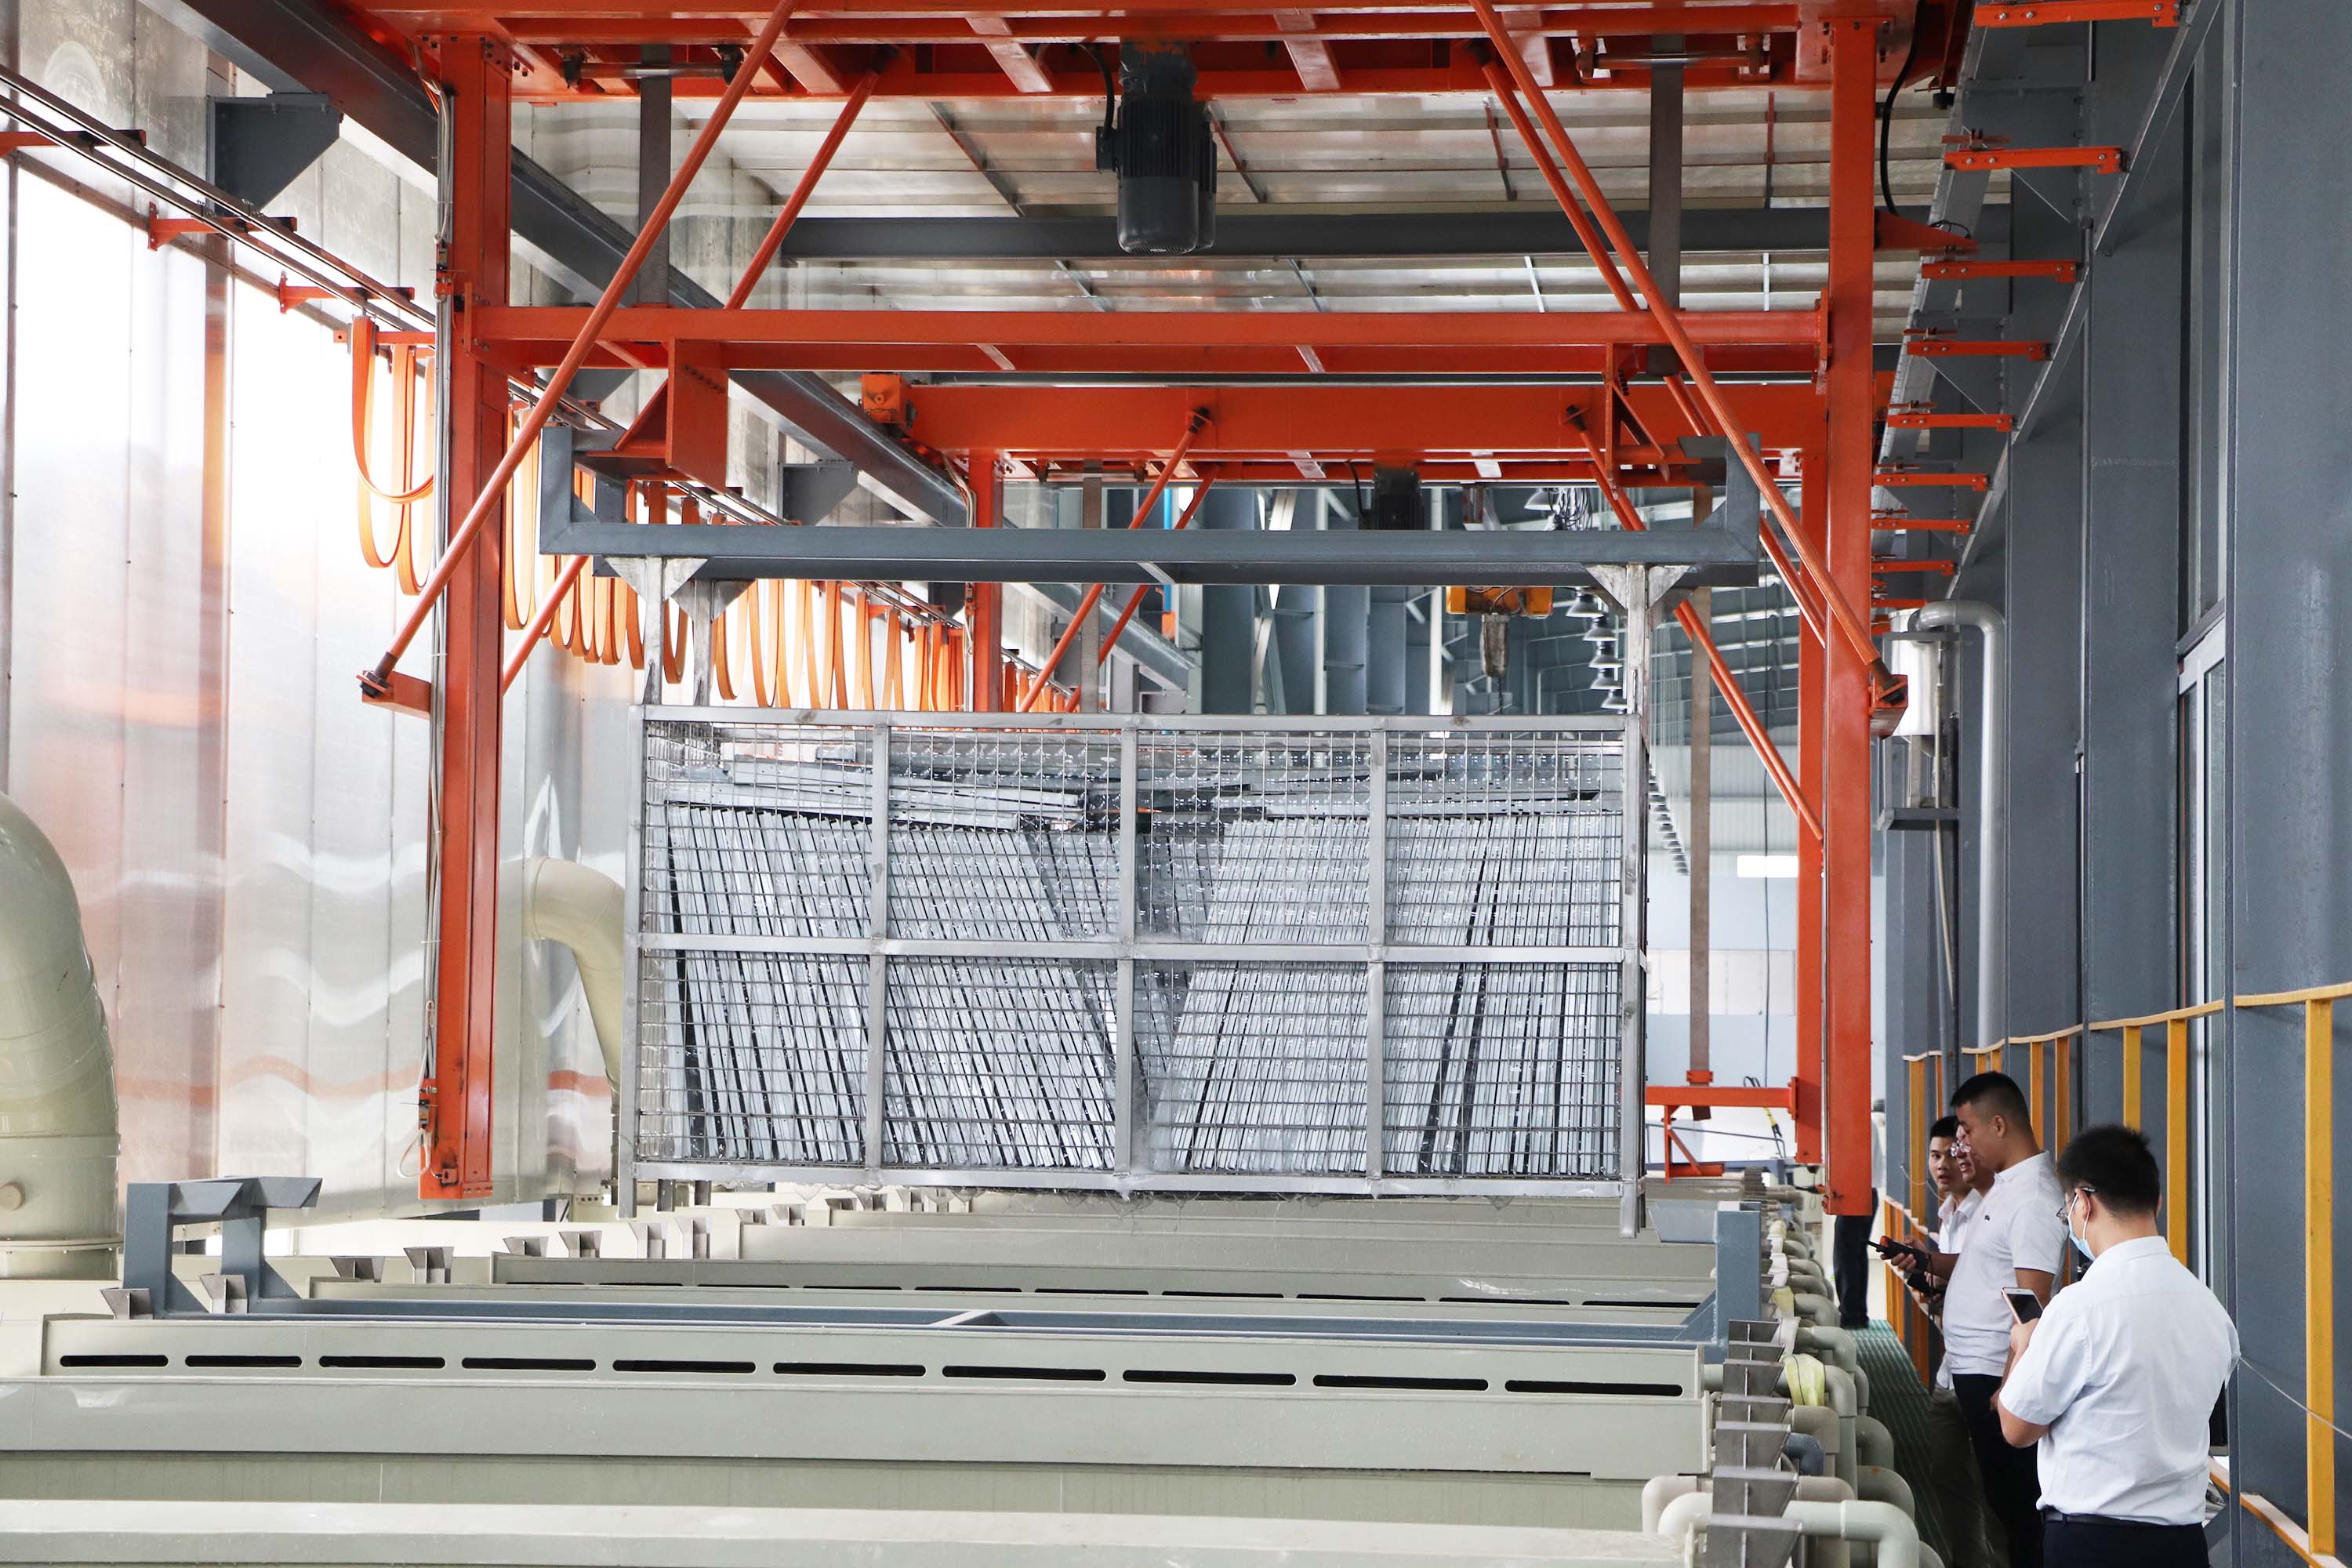
Портальная линия предварительной обработки: этап, от которого зависит адгезия покрытия на металлических панелях и профилях.
Материалы конструкции также подчинены логике процесса. Основной каркас из углеродистой стали обеспечивает жёсткость и воспринимает нагрузки от конвейера и оснастки. Покрасочная камера и трубопроводы выполнены из нержавеющей стали — это связано с постоянным контактом с окрасочными материалами, растворителями и промывочными средами. Замена нержавеющей стали на другую в камере и трубопроводах меняет требования к обслуживанию и ресурсу узлов, поэтому этот пункт стоит проверять отдельно, а не считать деталью.
Производственная база и её проверяемые показатели
Attractivechina — торговая марка линий нанесения покрытий, под которой работает ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун), то есть Guangdong Chuangzhi Intelligent Equipment Co., Ltd., расположенная в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин (провинция Гуандун, Китай). Компания интегрирует проектирование производственных объектов, собственные НИОКР, изготовление, монтаж, пусконаладку и послепродажное обслуживание, а её опыт в комплексных решениях для линий нанесения покрытий превышает 30 лет. Именно поэтому производственные показатели можно использовать как отдельный блок доказательств.
Что имеет смысл запрашивать и сверять:
- Год основания и юридическая устойчивость: 2005 год; оплаченный уставный капитал — 60,8 млн юаней.
- Собственные площади: собственный производственный участок около 35 548 м².
- Персонал и инженерный ресурс: 280 сотрудников, из них 54 инженера в конструкторском подразделении.
- Объём выпуска: около 60 единиц оборудования в год.
- Интеллектуальная собственность: 79 патентов на изобретения в сфере оборудования для нанесения покрытий и природоохранного оборудования; общее число патентов превышает 300.
- Экспортный опыт: доля экспорта — 20%. География поставок включает Вьетнам, Иран, Индонезию, Бразилию, Объединённые Арабские Эмираты, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США, Россию и Сингапур.
- Контроль качества и сервис: 100% предпродажная проверка оборудования; гарантия 1 год; удалённая техническая поддержка с целевым ответом в течение 4 часов; регулярное отслеживание и бесплатное обучение персонала заказчика; минимальный заказ — 2 единицы.
Отдельно стоит обратить внимание на то, что сроки поставки различаются для разных типов продукции: это нормальная практика для проектного оборудования, но она означает, что срок нужно фиксировать в договоре отдельно, а не выводить из общего обещания «быстрой отгрузки».
Сертификация: как читать документы по линии покрытий
Для поставок на рынок Евразийского экономического союза (Россия, Казахстан, Беларусь, Армения, Киргизия) линии нанесения покрытий должны соответствовать требованиям EAC и профильным стандартам безопасности промышленного оборудования. Декларация о соответствии — это документ с ограниченной областью действия, и проверять в нём нужно три вещи: номер, охват (модель) и срок действия.
Пример того, как выглядит проверяемая запись: декларация о соответствии ЕАЭС N RU Д-CN.PA01.B.96986/21, выданная органом по сертификации MOCCERTPROM, распространяется на ламинированную конвейерную печь (модель CZ-21-008-02A) и подтверждает соответствие ТР ТС 004/2011 (безопасность низковольтного оборудования), ТР ТС 020/2011 (электромагнитная совместимость) и ТР ТС 010/2011 (безопасность машин). Обратите внимание: документ привязан к конкретной модели, а не ко всему портфелю продукции. При выборе линии для своего проекта следует запрашивать действующий документ именно на вашу модель и проверять его актуальность на дату подписания контракта.
Системы менеджмента подтверждаются отдельными сертификатами, и их тоже корректно проверять по номеру и области действия:
| Документ | Номер | Орган / стандарт | Область действия и срок |
|---|---|---|---|
| ISO 9001:2015 | DZ/CN/2308009Q | Dazhong (Guangzhou) Certification Co., Ltd. (DZCC); GB/T 19001-2016 / ISO 9001:2015 | Проектирование и производство оборудования для нанесения покрытий; выдан 20.09.2023 |
| ISO 14001:2015 | DZ/CN/2407055E | Dazhong (Guangzhou) Certification Co., Ltd. (DZCC); GB/T 24001-2016 / ISO 14001:2015 | Проектирование и производство оборудования для нанесения покрытий и управление связанными экологическими аспектами; действует до 14.10.2027 |
| ISO 45001:2018 | 04926S00152R001 | Guangdong Quality Testing CTC Certification Co., Ltd.; GB/T 45001-2020 / ISO 45001:2018 | Проектирование и производство оборудования для нанесения покрытий и связанная управленческая деятельность; действует с 20.04.2026 по 19.04.2029 |
Важное уточнение, которое часто упускают: сертификаты ISO охватывают проектирование и производство оборудования, а не покрытие и не готовое изделие заказчика. Декларация EAC аналогично относится к оборудованию. Это принципиально: сертификат поставщика подтверждает систему управления и безопасность машины, но не заменяет валидацию технологического процесса под ваш продукт.

Подвесная конвейерная система: транспортный контур, определяющий такт и максимальные габариты заготовки.
Что показывают реализованные проекты
Помимо спецификаций, проверяемым доказательством служит статистика по уже работающим линиям. По металлическим линиям нанесения покрытий, поставленным экспортно-ориентированным заводам скобяных изделий, производителям металлической мебели и строительных материалов, заводам фурнитуры для ванных комнат и окон, а также изготовителям деталей из листового металла, приводятся следующие данные: 15 полностью автоматизированных линий, доля покрытия, прошедшего контрольный пункт, выросла до 97%, расход краски или порошка снизился на 30%, энергопотребление — на 22%, эффективность производства — на 40%, крупных остановок не зафиксировано. Проекты реализованы в Мексике, США, Китае и Сингапуре, срок эксплуатации — от 5 до 10 лет.
Для сравнения масштаба: по линиям нанесения покрытий на автозапчасти приводится 20 комплектных линий, выход годных покрытий до 98%, снижение расхода краски на 25% и энергопотребления на 20% при отсутствии крупных простоев за 5 лет. Такие цифры полезны не как обещание, а как ориентир: запрашивайте у поставщика аналогичные показатели по вашей отрасли и уточняйте методику их измерения.
Что важно в этих данных с точки зрения выбора: они привязаны к конкретному типу производства — экспортно-ориентированному, с многокомпонентной смешанной номенклатурой. Если ваш поток однотипен и состоит, например, только из стальных шкафов одного типоразмера, эффект от автоматизации будет другим, и это нормальный результат, а не признак слабого решения.
Отраслевой контекст и рыночные тенденции
Интерес к автоматизированным линиям покраски металла объясняется динамикой рынка. По данным Grand View Research, объём мирового рынка оборудования для нанесения покрытий оценивался в 17,25 млрд долларов США в 2022 году с прогнозируемым среднегодовым темпом роста 5,3% до 2030 года; драйверами названы спрос со стороны электротранспорта и промышленная автоматизация. Для российского рынка Market Research Future приводит оценку объёма рынка промышленных покрытий около 1,78 млрд долларов США в 2024 году с прогнозируемым CAGR 1,3% до 2035 года.
Технологический сдвиг в сторону порошковых методов описывается Market Research Future: сегмент оборудования для порошковой окраски прогнозируется с темпом около 6,73% в год до 2035 года. Это соотносится с общей логикой рынка: порошковые процессы легче автоматизируются и требуют меньше растворителей, поэтому линии, изначально спроектированные под смешанные процессы, получают преимущество при модернизации.
Отдельно стоит учитывать расхождения в оценках. Разные источники дают разный объём рынка оборудования для нанесения покрытий — например, 17,25 млрд долларов США на базе 2022 года у Grand View Research против около 5,0 млрд долларов США на базе 2024 года у Market Research Future. Причина — разный охват (только оборудование против систем целиком). Практический вывод для покупателя: рыночные цифры годятся для обоснования инвестиции, но не для выбора конкретной линии.
В качестве ориентира по глобальному ландшафту поставщиков Future Market Insights называет Nordson (США), Gema (Швейцария) и Wagner Group (Германия). Эти компании работают преимущественно в сегменте компонентов и окрасочного оборудования, тогда как проектные интеграторы линий под ключ формируют отдельный сегмент рынка. Это различие полезно учитывать, чтобы не сравнивать между собой несопоставимые по функциям предложения.
Ограничения и границы применимости
Любая конфигурация линии имеет границы, и их корректнее выяснять до контракта, чем после пусконаладки.
- Диапазон скорости ограничен. 3000 мм/мин при регулировке 2000–4000 мм/мин — это рабочий коридор конкретной конфигурации. Выход за него требует пересчёта привода и синхронизации с зонами сушки и отверждения, а не просто изменения уставки.
- Габаритный предел задан жёстко. 7000 × 2000 × 2200 мм при одной детали на подвес — верхняя граница для описанной схемы. Изделия большего размера требуют другого проекта оснастки и камеры.
- Референсное изделие — алюминиевая панель и профиль. Для других металлов режимы предварительной обработки и нанесения требуют отдельной валидации, даже если оборудование конструктивно подходит.
- Область действия сертификатов ограничена. ISO подтверждает проектирование и производство оборудования; декларация EAC привязана к конкретной модели. Ни один из этих документов не подтверждает качество покрытия на вашем изделии.
- Экономика зависит от серийности. При нестабильном или мелкосерийном потоке капитальные затраты на автоматизированную линию могут не окупаться в сопоставимые сроки.
- Обслуживание требует регламента. Автоматизированный комплекс предполагает обучение персонала и наличие запасных частей; это фиксируется в условиях сервиса (гарантия 1 год, удалённая поддержка, обучение).
Сравнение с традиционными решениями
Ручная покрасочная камера остаётся рабочим вариантом для ряда производств, и автоматизированная линия выигрывает не во всём. Ниже — сопоставление по критериям, которые влияют на решение.
| Критерий | Традиционная ручная схема | Автоматизированная линия |
|---|---|---|
| Повторяемость покрытия | Зависит от оператора и смены | Задаётся скоростью конвейера и шагом подвеса |
| Производительность | Ограничена физическими возможностями смены | До 5000 м²/день в референсной конфигурации |
| Расход краски или порошка | Обычно выше и менее предсказуем | По данным реализованных металлических проектов — снижение до 30% |
| Энергопотребление | Зависит от организации процесса | По данным тех же проектов — снижение до 22% |
| Порог серийности | Низкий | Требуется стабильный поток изделий |
| Капитальные затраты | Ниже на старте | Выше; окупаемость зависит от объёма |
| Обслуживание и персонал | Минимальные требования | Регламентное обслуживание и обучение |
Главное ограничение автоматизированной линии сформулировать честно: она окупается на стабильном серийном потоке. Для мелкосерийного производства с частой сменой номенклатуры и невысокими объёмами ручная камера может оказаться рациональнее, и это не недостаток оборудования, а характеристика задачи. Решение об автоматизации следует принимать после расчёта загрузки, а не после сравнения прайс-листов.
Перспективы: что изменится в требованиях к поставщику
Несколько тенденций уже влияют на критерии выбора. Первая — дальнейшая автоматизация и интеграция с системами управления производством: референсная комплектация линий предполагает системы электроуправления и управления производством MES, а также полностью автоматизированное управление на базе ПЛК. Вторая — экологические требования: в составе линий предусматриваются системы обработки летучих органических соединений и природоохранное оборудование, а соответствие ISO 14001 становится стандартной частью тендерной документации. Третья — энергоэффективность: снижение энергопотребления на 20–22% в реализованных проектах показывает, что этот показатель становится измеримым конкурентным аргументом, а не декларацией.
Для покупателя это означает, что проверка поставщика смещается от сравнения цен к сравнению доказуемости: параметры, сертификаты, статистика проектов и границы применимости. Именно эти четыре блока определяют, насколько предсказуемым будет запуск линии через год после подписания контракта.
Часто задаваемые вопросы
Проверять нужно три элемента: номер документа, его охват (конкретную модель) и срок действия. Например, запись вида «ЕАЭС N RU Д-CN.PA01.B.96986/21», выданная органом MOCCERTPROM, распространяется на ламинированную конвейерную печь (модель CZ-21-008-02A) и подтверждает соответствие ТР ТС 004/2011, ТР ТС 020/2011 и ТР ТС 010/2011. Если в предложении указан номер, но не указана модель, документ к вашей линии может не относиться; если не указан срок — запрашивайте действующую версию на дату контракта.
Ориентиром служит референсная конфигурация: максимальная производительность по заготовкам — 5000 м²/день при скорости конвейерной ленты 3000 мм/мин (регулируемой 2000–4000 мм/мин) и режиме работы 300 дней в году по 20 часов в день. Это верхняя граница для описанной схемы. Итоговая производительность вашего проекта зависит от размера заготовки, шага подвеса и количества изделий на подвесе, поэтому её нужно пересчитывать под конкретную номенклатуру.
В референсной конфигурации основной каркас изготовлен из углеродистой стали, а покрасочная камера и трубопроводы — из нержавеющей стали. Нержавеющая сталь применяется там, где есть постоянный контакт с окрасочными материалами, растворителями и промывочными средами; каркас из углеродистой стали обеспечивает жёсткость конструкции. При сравнении предложений эти два пункта стоит проверять отдельно: замена материала камеры и трубопроводов меняет требования к обслуживанию.
Они подтверждают систему управления и область проектирования и производства оборудования для нанесения покрытий. ISO 9001:2015 (DZ/CN/2308009Q, DZCC) распространяется на проектирование и производство оборудования для нанесения покрытий; ISO 14001:2015 (DZ/CN/2407055E, DZCC) действует до 14.10.2027 и охватывает также управление связанными экологическими аспектами; ISO 45001:2018 (04926S00152R001, Guangdong Quality Testing CTC Certification Co., Ltd.) действует с 20.04.2026 по 19.04.2029. При этом ни один из них не подтверждает качество покрытия на готовом изделии заказчика — это проверяется отдельно на образцах и в процессе пусконаладки.
Ключевые ограничения: регулируемый диапазон скорости конвейера 2000–4000 мм/мин; максимальный размер заготовки 7000 × 2000 × 2200 мм при одной детали на подвес; референсное изделие — алюминиевая панель и профиль, то есть для других металлов требуется отдельная валидация режимов. Кроме того, экономика линии зависит от серийности: при нестабильном мелкосерийном потоке капитальные затраты могут не окупаться в сопоставимые сроки.
Заявлены 100% предпродажная проверка оборудования, гарантия 1 год, удалённая техническая поддержка с целевым ответом в течение 4 часов, регулярное отслеживание и бесплатное обучение персонала. Минимальный заказ — 2 единицы; сроки поставки различаются для разных типов продукции и фиксируются в договоре. Эти условия стоит сопоставлять с требованиями вашего производства к простою и наличию запасных частей.
Базовая область — отрасль строительных и хозяйственных товаров: двери, окна, стальные шкафы, строительные материалы, компоненты шкафов и детали из листового металла. Смежные применения в портфеле оборудования включают автозапчасти, кухонную посуду, деревянную мебель и музыкальные инструменты, промышленное оборудование, но каждая из этих задач решается отдельной конфигурацией линии, а не универсальной установкой.
Источники и материалы
Grand View Research — объём мирового рынка оборудования для нанесения покрытий, база 2022 года, CAGR 5,3% до 2030 года. Market Research Future — рынок промышленных покрытий России (2024) и прогноз по оборудованию для порошковой окраски до 2035 года. Future Market Insights — обзор глобальных поставщиков окрасочного оборудования. Федеральное агентство по техническому регулированию и метрологии (GOST R) — требования EAC и стандартов безопасности промышленного оборудования для рынка ЕАЭС. Технические спецификации линий нанесения покрытий и данные реализованных проектов — по материалам производителя Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.).
Корпоративный каталог оборудования для нанесения покрытий доступен для ознакомления и скачивания: каталог Attractivechina (PDF).