
Coating line: technical and procurement FAQ for production

Линия нанесения покрытия на посуду: подготовка поверхности, нанесение покрытия и отверждение выполняются как непрерывный маршрут. Фото: Attractivechina
Линия нанесения покрытий: технический и закупочный FAQ для производства
Линия нанесения покрытий — это комплект оборудования, в котором подготовка поверхности, нанесение покрытия, отверждение и охлаждение изделий выполняются как непрерывный технологический маршрут, а не как набор разрозненных операций на разных участках. Именно поэтому вокруг такой линии формируются два разных набора вопросов: технологический (режимы, скорости, габариты, среда) и закупочный (номенклатура, энергоносители, комплектность, сервис, сертификация).
Масштаб темы объясняет устойчивый интерес к ней. По оценке Grand View Research, мировой рынок оборудования для нанесения покрытий в 2022 году составлял около 17,25 млрд долл. США, а до 2030 года прогнозируется рост примерно на 5,3% в год. По данным Market Research Future, рынок промышленных покрытий России в 2024 году оценивался примерно в 1,78 млрд долл. США при прогнозируемом среднегодовом темпе около 1,3% до 2035 года. Агентства используют разные методологии и разный охват, поэтому абсолютные значения у них расходятся: корректнее воспринимать их как ориентир масштаба, а не как технический параметр конкретной линии.
Ниже — практический FAQ: сначала технические вопросы, затем закупочные, затем ограничения, которые стоит учитывать до подписания спецификации.
Что такое автоматическая линия нанесения покрытий и из чего она состоит
Автоматическая линия нанесения покрытий — это комплект оборудования, который последовательно выполняет подготовку поверхности, нанесение покрытия, отверждение и охлаждение изделия при непрерывном перемещении заготовок по конвейеру. Типовой состав включает оборудование для предварительной обработки, сушильное оборудование, автоматическую пескоструйную машину, покрасочную камеру, печь предварительного нагрева, печь для отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли, систему обработки летучих органических соединений (ЛОС), оборудование для защиты окружающей среды, систему электроуправления и систему управления производством MES.
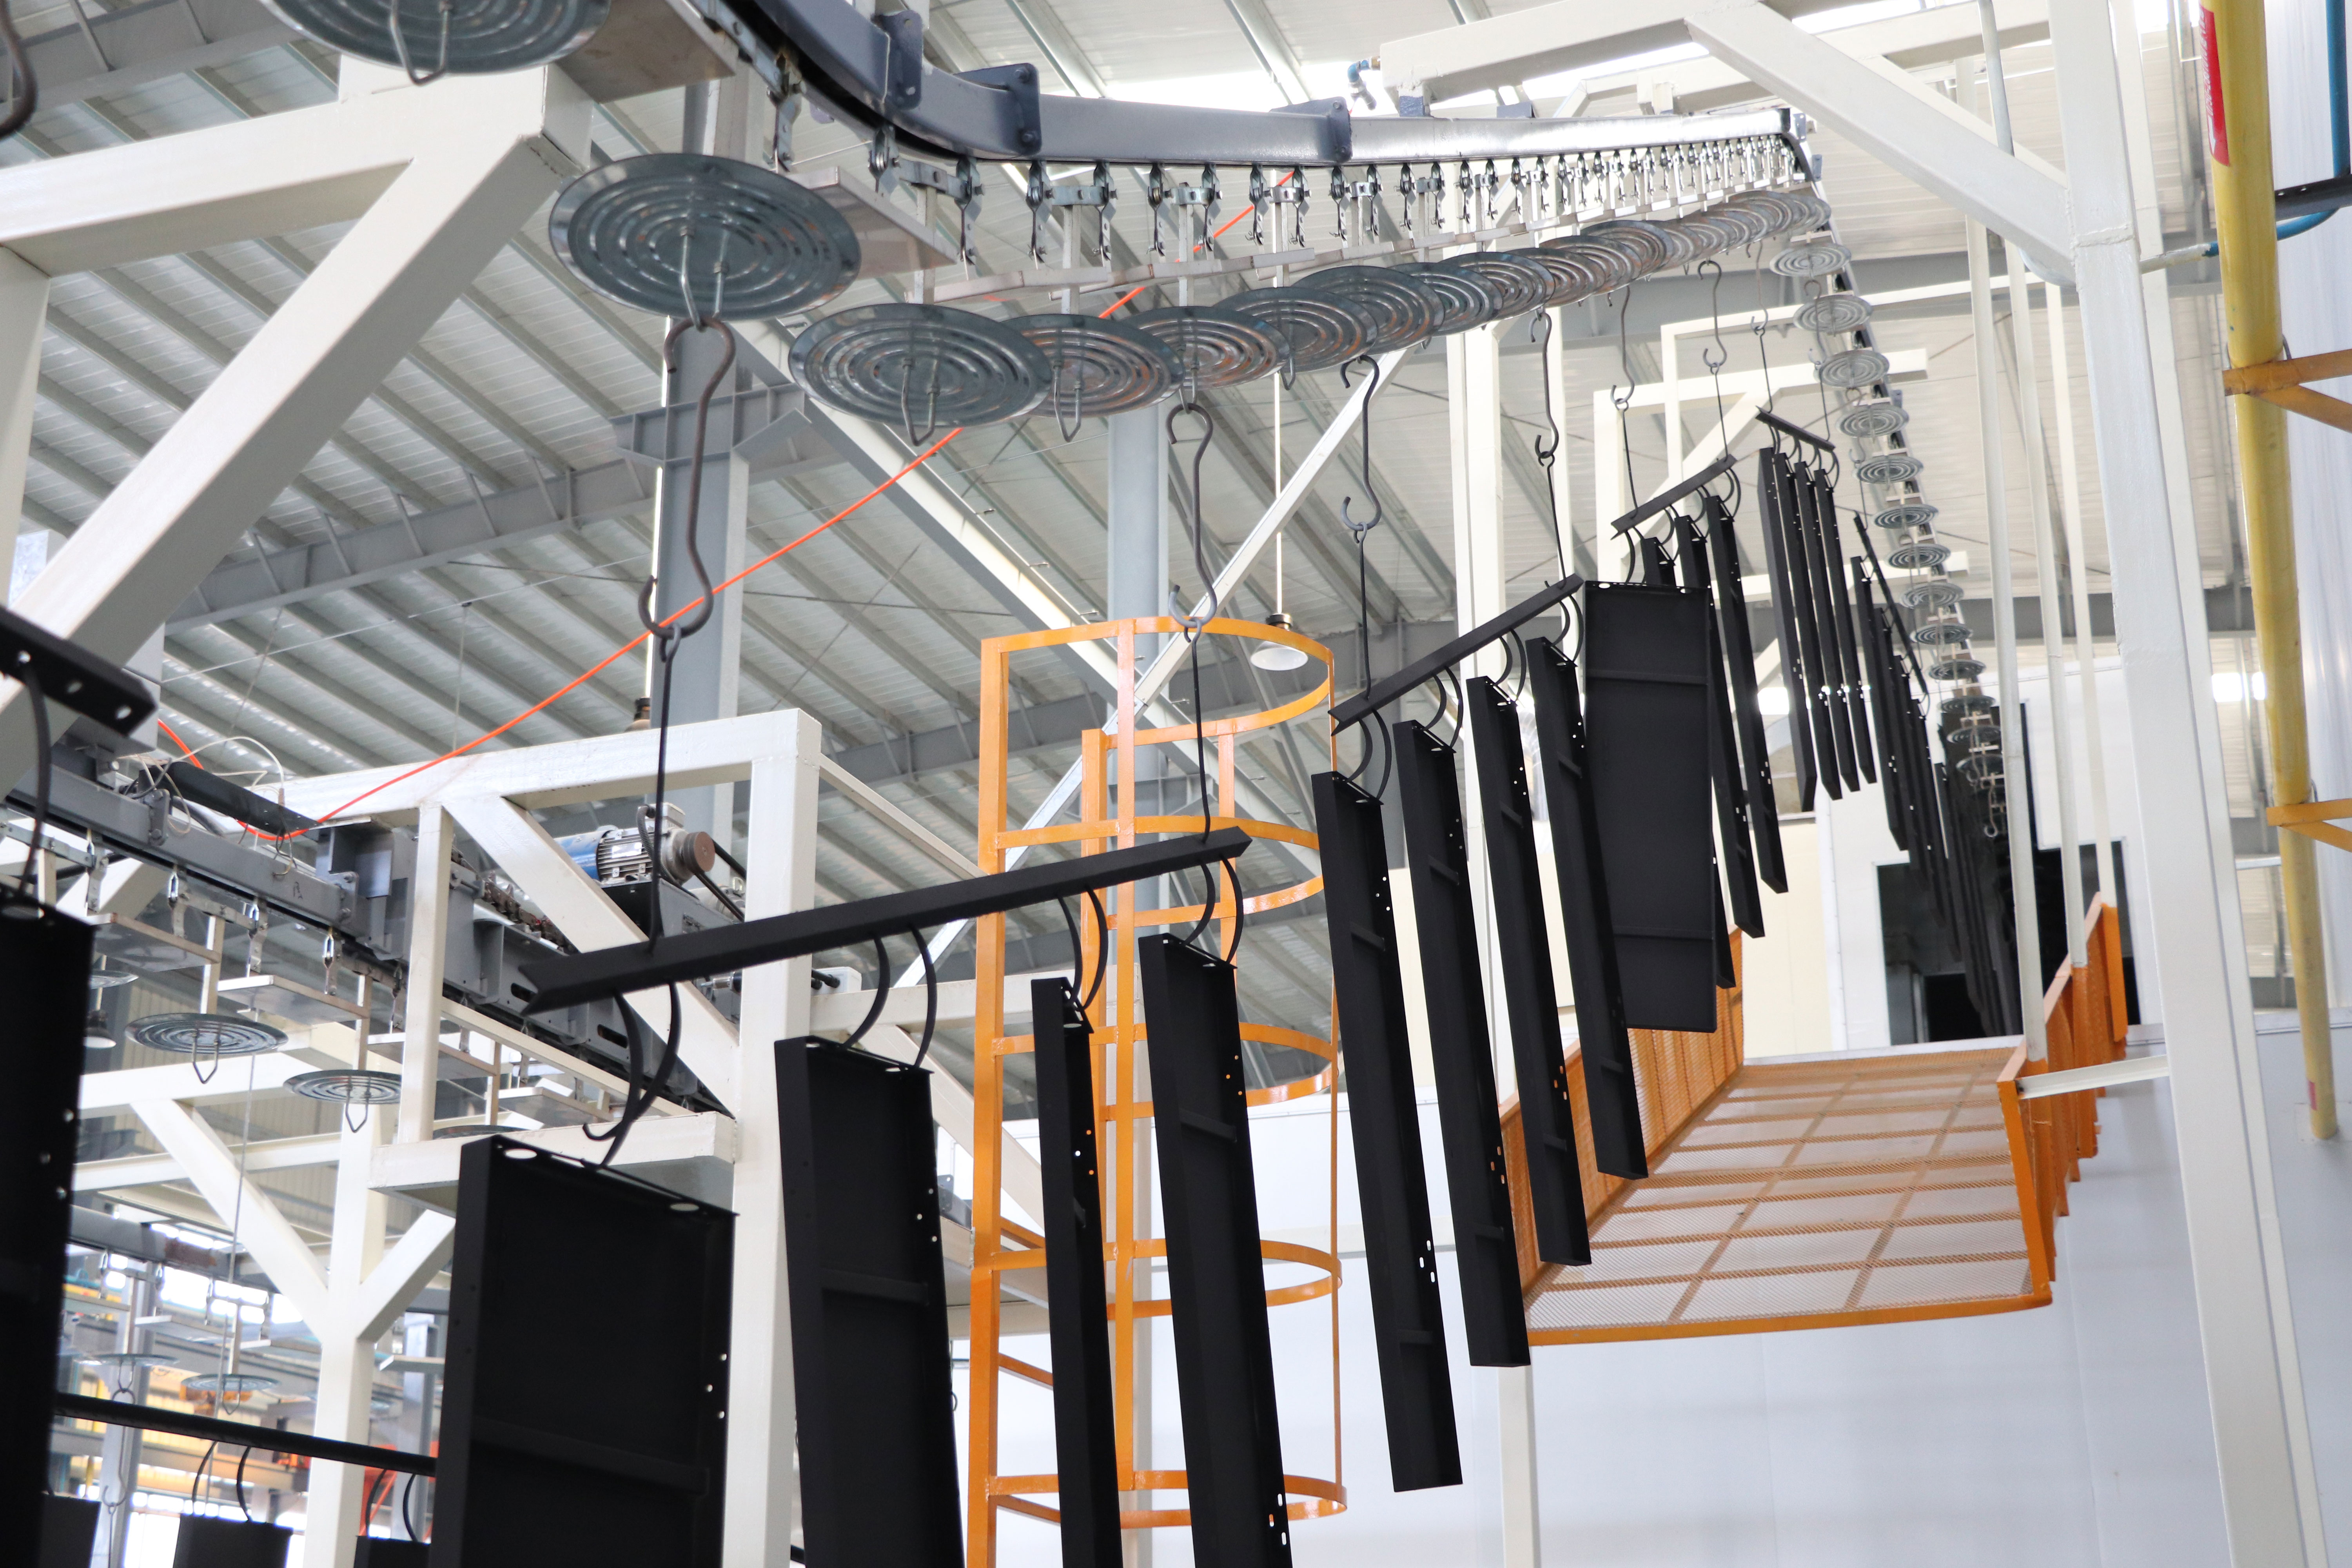
Подвесная конвейерная система: скорость конвейера задаёт темп потока, а шаг подвески — плотность изделий. Фото: Attractivechina
Базовая логика работы — полностью автоматическое непрерывное производство: управление строится на ПЛК, нанесение покрытия может выполняться с роботизированным распылением. Участок размещается в чистом и хорошо вентилируемом помещении; для подобных производств применяется класс чистоты 10 000. Особые требования к таким проектам формулируются одинаково вне зависимости от отрасли: высокая эффективность и энергосбережение, простота обслуживания и соответствие стандартам ISO 14001, ISO 9001 и ISO 45001.
География применения не ограничена одним регионом: сценарий распространён во Вьетнаме, Иране, Индонезии, Бразилии, ОАЭ, Турции, Таиланде, Саудовской Аравии, Аргентине, Мексике, Пакистане, Бангладеш, Индии, США, России и Сингапуре. Продуктовые семейства охватывают производство автомобильных запчастей, кухонной посуды, деревянной мебели, музыкальных инструментов, тяжёлого машиностроения, бытовой техники, строительных материалов и низковысотного оборудования.
Проблема и возможность: где расходятся проект и реальность
Основная сложность на этапе изучения темы — сравнивать между собой несравнимые показатели. Производительность линии нанесения покрытий на посуду измеряется в штуках в час (800–1000 шт/ч), а производительность линии для металла — в площади за сутки (до 5000 м²/день). Это разные единицы, и они не конвертируются друг в друга автоматически: на результат влияют размер изделия, способ подвески, шаг заготовки и скорость конвейера.
- Шаг заготовки задаёт плотность потока. Для посуды он составляет 450–900 мм, для деревянной мебели — 300 мм на подвес.
- Скорость конвейера определяет темп, но не количество изделий. Для металла это 3000 мм/мин с регулировкой 2000–4000 мм/мин; для дерева — 4000 мм/мин с регулировкой 2000–6000 мм/мин.
- Габариты ограничивают плотность подвески. При максимальном размере заготовки 7000×2000×2200 мм на подвес приходится 1 изделие: скорость конвейера остаётся высокой, а штучная производительность определяется геометрией.
- Микроклимат и энергоносители влияют на стоимость владения. Для линии автозапчастей камера поддерживает 25±2 °C и 65±10% относительной влажности, а энергопотребление включает электричество, природный газ, пар и ледяную воду.
- Крупногабаритные проекты требуют места: для линии автозапчастей участок размещается в габаритах 100×38×5,4 м при коэффициенте использования оборудования 85%.
Возможность здесь — в переносе части вариативности из области «люди и навыки» в область «параметры и регламент». Как только режимы зафиксированы, качество покрытия перестаёт зависеть от отдельного оператора смены.
Технический FAQ: параметры линии нанесения покрытий
Производительность определяется типом изделия, шагом заготовки и скоростью конвейера. Для линии нанесения покрытий на посуду заявленная производительность — 800–1000 штук в час при шаге заготовки 450–900 мм. Для линии нанесения покрытий на металл максимальная производительность по заготовкам — до 5000 м² в день при скорости конвейерной ленты 3000 мм/мин с регулировкой 2000–4000 мм/мин. Для деревянной мебели расчётная скорость линии — 4000 мм/мин (регулировка 2000–6000 мм/мин), а производительность за 8-часовую смену — 1422 штуки. Для автозапчастей производственный цикл составляет 45 секунд на лоток, что соответствует 1760 лоткам в сутки.
Предельные размеры зависят от семейства линии. Для посуды стандартный размер изделия — Φ220×160 мм, максимальный — Φ300×160 мм. Для металла максимальный размер заготовки — 7000×2000×2200 мм, 1 штука на подвес. Для деревянной мебели стандартная заготовка — 100×50×1400 мм, максимальная — 610×710×1400 мм. Для автозапчастей максимальный размер оснастки (лотка) — 1350×900×200 мм, транспортировка выполняется механизированным свободно перемещающимся конвейером.
Основной каркас линии изготавливается из углеродистой стали, а покрасочная камера и трубопроводы — из нержавеющей стали. Такое сочетание разделяет конструктивные и «мокрые» зоны: несущая часть работает на прочность, а поверхности, контактирующие с материалом покрытия, — на коррозионную стойкость и очищаемость.
Способ нанесения зависит от типа линии. Для линии нанесения покрытий на металл применяется возвратно-поступательный способ в сочетании с ручным нанесением. Для автозапчастей используется автономный режим вместе с роботизированной покраской. Для промышленного оборудования — ручная и роботизированная покраска. В линии для посуды отдельно нормируются вспомогательные скорости: скорость линии анодирования — 1200 мм/мин, линейная скорость настольной печи отверждения — 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин. Способ подвешивания в линии для посуды — 4 внутренние ёмкости или 20 крышек на подвес.
Линия размещается в чистом и хорошо вентилируемом помещении класса чистоты 10 000. Режимы работы различаются: для металла — 300 дней в году по 20 часов в день, для автозапчастей — 336 дней в году по 22 часа в сутки, для деревянной мебели смена составляет 8 часов, для промышленного оборудования — 7,5 часа. Энергоносители тоже зависят от типа линии: посуда использует природный газ и электричество, дерево — электричество, металл и автозапчасти — комбинацию источников, включая природный газ, пар и ледяную воду.
Привязка высокая: линии проектируются под семейство изделий, а не под абстрактную задачу «покраски вообще». Линия нанесения покрытий на посуду работает со сковородами, вкладышами рисоварок и формами для выпечки. Линия для автозапчастей рассчитана на бамперы, ступицы колёс, колпаки ступиц, топливные баки, рамы, детали интерьера и логотипы автомобилей. Линия для металла — на двери, окна, стальные шкафы, строительные материалы, компоненты шкафов, детали из листового металла, светильники и алюминиевые листы. Линия для дерева — на гитары, пианино, музыкальные инструменты, деревянные кровати, обеденные столы, стулья и колонки.
В составе линии предусматриваются оборудование для удаления пыли и система обработки летучих органических соединений, а также оборудование для защиты окружающей среды. Особые требования к проектам включают энергосбережение и соответствие стандартам ISO 14001, ISO 9001 и ISO 45001.
Сравнение параметров по типам линий
| Тип линии | Производительность | Скорость и шаг | Габариты изделия | Энергоносители |
|---|---|---|---|---|
| Посуда | 800–1000 шт/ч | Шаг заготовки 450–900 мм; анодирование 1200 мм/мин; печь отверждения 1000 мм/мин (0,5–1,5 м/мин) | Стандарт Φ220×160 мм; максимум Φ300×160 мм | Природный газ и электричество |
| Автозапчасти | 45 секунд на лоток; 1760 лотков в сутки | Режим 336 дней в году, 22 часа в сутки; камера 25±2 °C и 65±10% RH | Максимальный лоток 1350×900×200 мм | Электричество, природный газ, пар, ледяная вода |
| Металл | До 5000 м²/день | 3000 мм/мин (регулировка 2000–4000 мм/мин); 300 дней в году, 20 часов в день | Максимум 7000×2000×2200 мм, 1 шт/подвес | Комбинированное энергопотребление участка |
| Древесина | 1422 шт/смену (8 часов) | 4000 мм/мин (регулировка 2000–6000 мм/мин); шаг 300 мм/подвес | Стандарт 100×50×1400 мм; максимум 610×710×1400 мм | Электричество |
Данные приведены по параметрам соответствующих продуктовых линий и не являются универсальной спецификацией для любой комплектации.
Области применения
Посуда и бытовая техника
Линия для посуды наносит покрытие на изделия из алюминиевого сплава и композитных материалов (нержавеющая сталь, алюминиевый сплав, медь). Изделия не скручиваются, что важно для сохранности геометрии при термообработке. Подвеска рассчитана на 4 внутренние ёмкости или 20 крышек одновременно.
Автомобильные компоненты
Линия для автозапчастей работает с деталями из ABS+PC: передними бамперами, накладками дверных панелей, вспомогательной приборной панелью, панелью переключения передач, накладками приборной панели, колёсными арками и панелью переключателей. Коэффициент использования оборудования в такой конфигурации достигает 85%, а участок размещается в габаритах 100×38×5,4 м.
Металл и строительные материалы
Линия для металла ориентирована на алюминиевые панели и профили, а также на двери, окна, стальные шкафы, строительные материалы, компоненты шкафов, детали из листового металла, светильники и алюминиевые листы. Транспортировка заготовок выполняется механизированным свободно перемещающимся конвейером: это позволяет совмещать крупногабаритные изделия и высокую скорость потока.
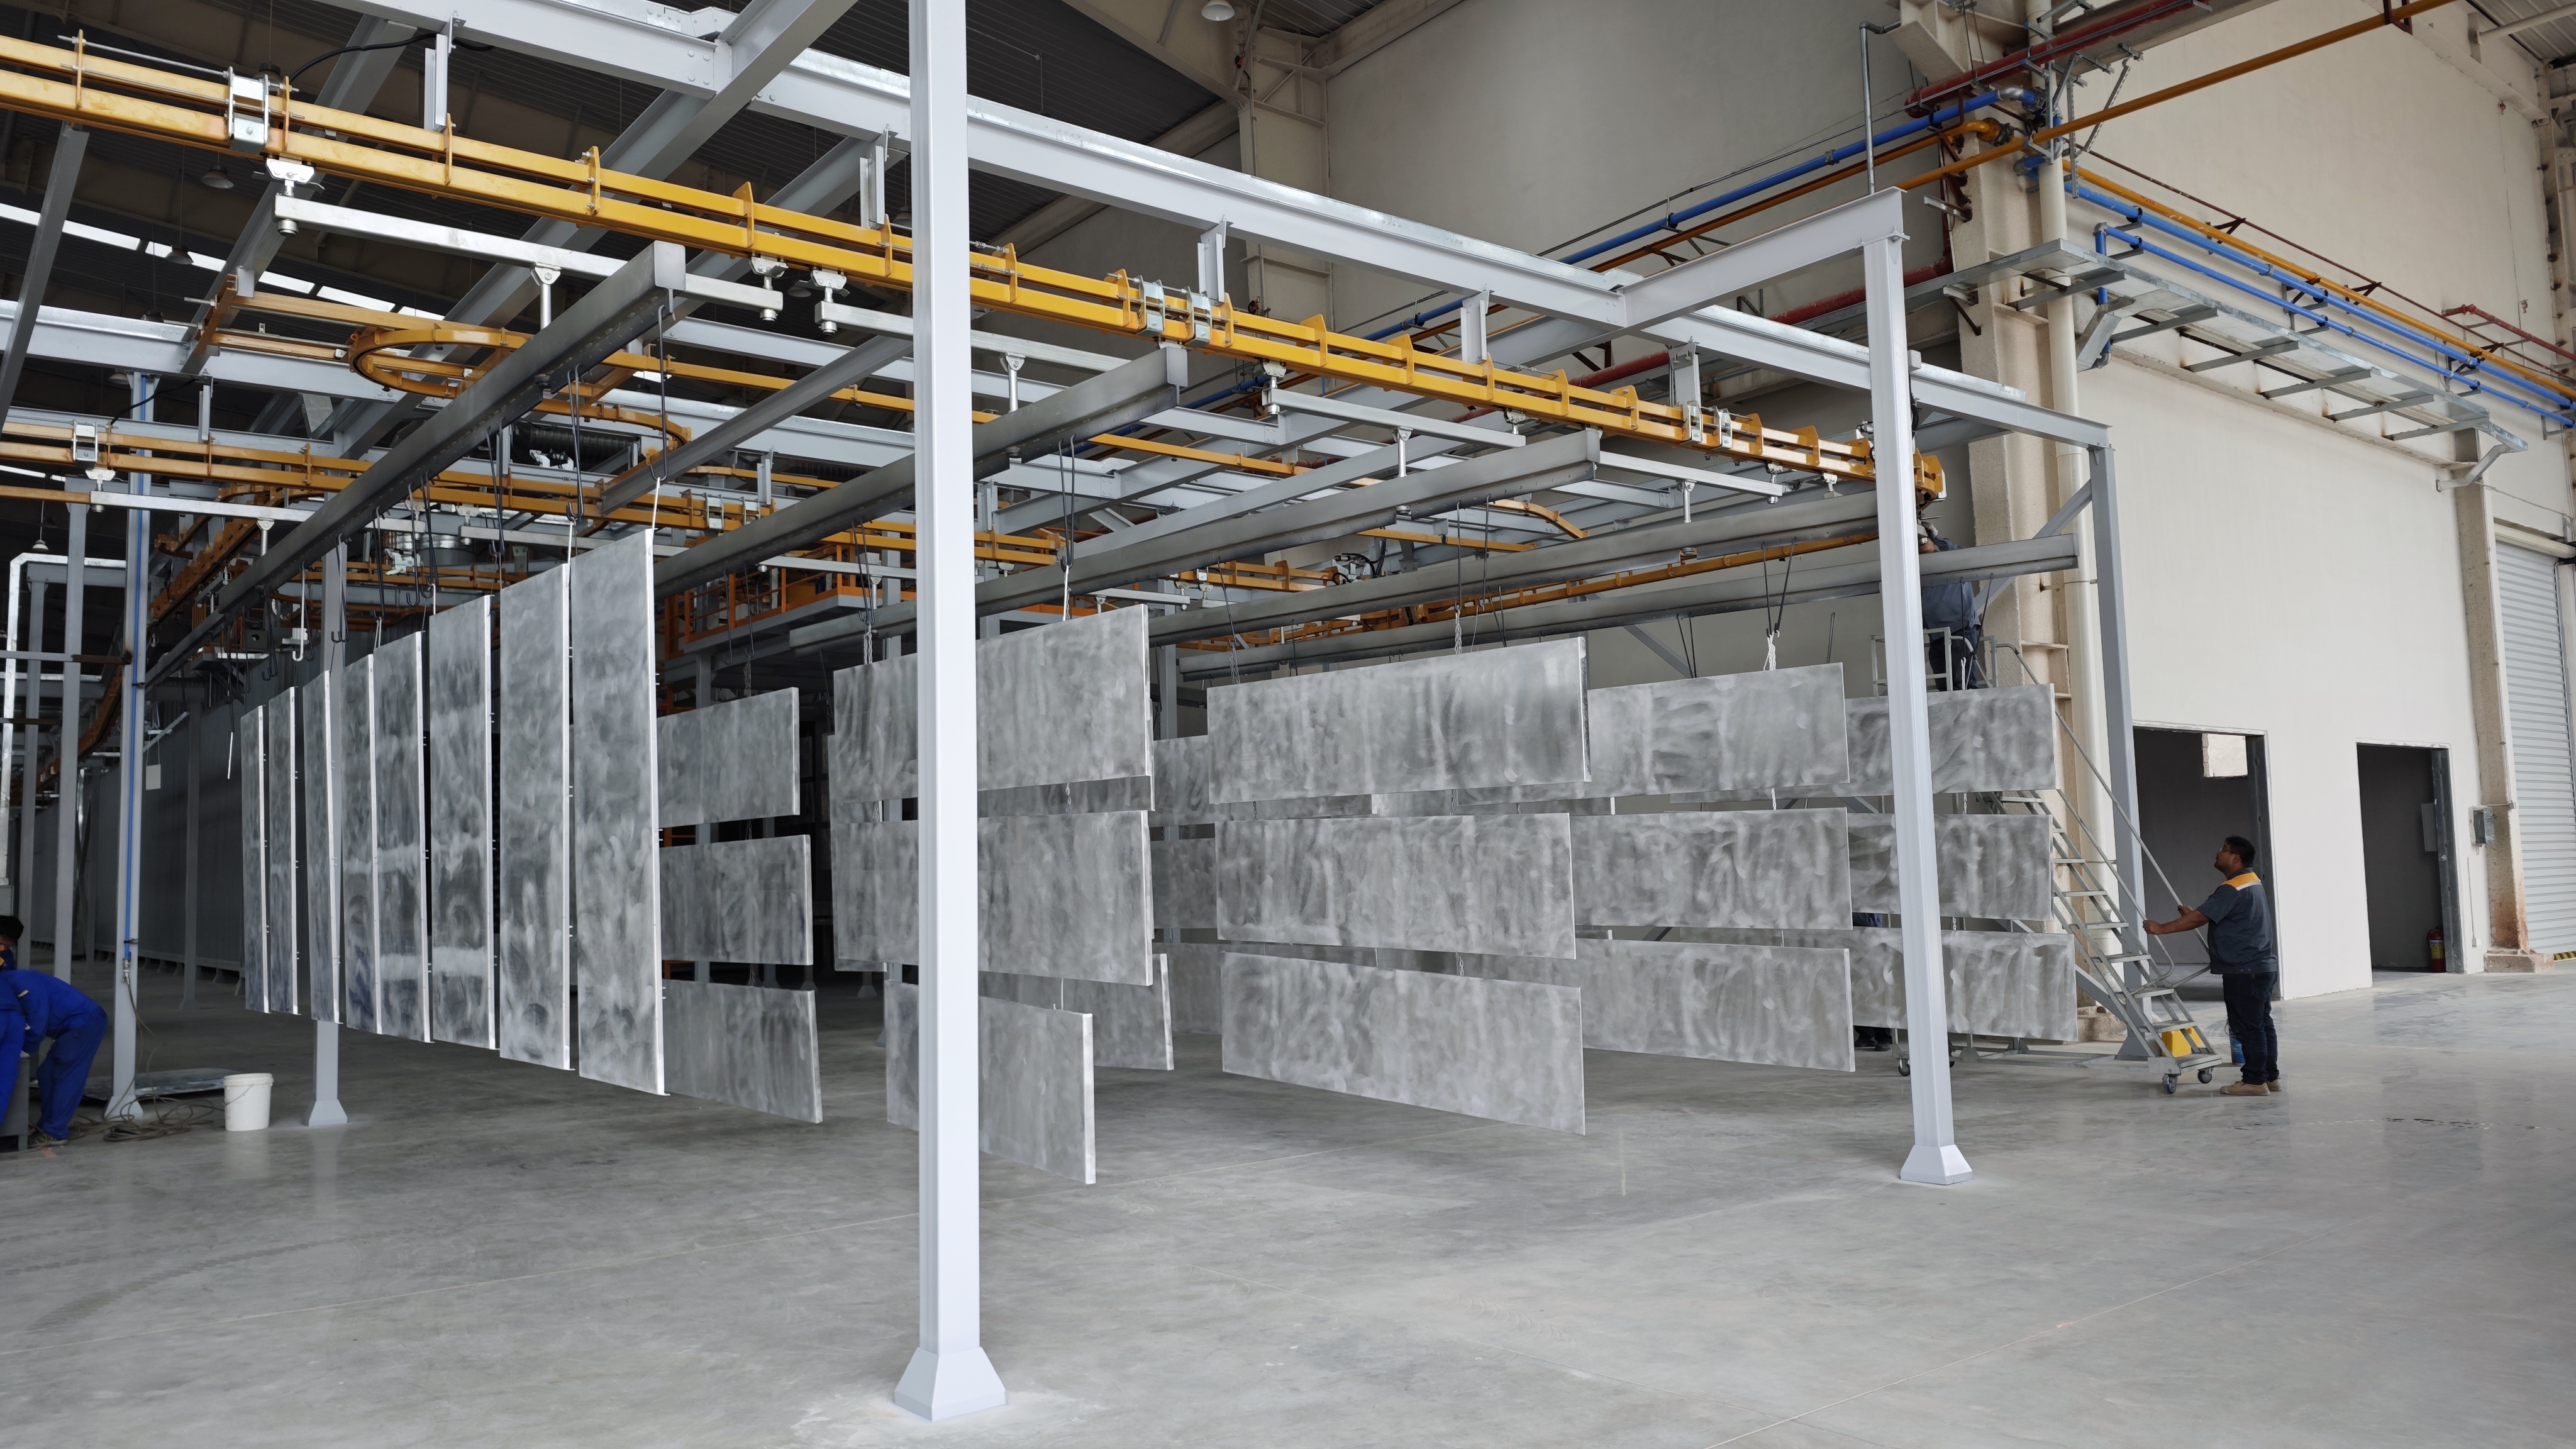
Линия нанесения покрытия на алюминиевые листы: крупногабаритные заготовки обрабатываются по одному изделию на подвес. Фото: Attractivechina
Деревянная мебель и музыкальные инструменты
Линия для древесины работает с массивом дерева и МДФ. Обрабатываемые заготовки — ножки столов, спинки стульев, подставки для сидений, передние ножки, каркасы для сидений, стулья. Отдельное семейство — покраска гитар, пианино, музыкальных инструментов, деревянных кроватей, обеденных столов и колонок.
Промышленное оборудование и крупногабаритные изделия
Линия для промышленного оборудования применяется для гондольных вагонов, платформ, цистерн, специальных вагонов SQ6, товарных и зерновых вагонов. Заявленная производственная мощность достигает 20 единиц гондольных вагонов, платформ и цистерн; 7 единиц специальных вагонов SQ6; 10 единиц товарных и зерновых вагонов; 5–10 единиц экспортных открытых, платформенных, складских и цистерновых вагонов. Транспортировка — напольный конвейер, способ покраски — ручной и роботизированный.
Закупочный FAQ: что проверять до спецификации
С инвентаризации номенклатуры: типы изделий, материалы, габариты, требуемая производительность и режим работы. Линия для посуды и линия для металла не взаимозаменяемы — они отличаются единицами измерения производительности, способом подвески и диапазоном габаритов. Ошибка на этом шаге приводит к выбору оборудования, которое формально выглядит более производительным, но не соответствует продуктовому портфелю.
Помещение должно быть чистым и хорошо вентилируемым, класса чистоты 10 000. Для линии автозапчастей дополнительно нормируется микроклимат покрасочной камеры (25±2 °C и 65±10% относительной влажности) и участок в габаритах 100×38×5,4 м. Также необходимо предусмотреть подключение энергоносителей: электричества, природного газа, пара и ледяной воды — набор зависит от типа линии.
Комплектность определяется проектом и может включать оборудование для предварительной обработки, сушильное оборудование, автоматическую пескоструйную машину, покрасочную камеру, печь предварительного нагрева, печь для отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли, систему обработки ЛОС, оборудование для защиты окружающей среды, систему электроуправления и систему управления производством MES.
Для поставки на рынок Евразийского экономического союза (Россия, Беларусь, Казахстан) оборудование должно соответствовать сертификации EAC и стандартам безопасности промышленного оборудования, в частности GOST R.
Проекты такого класса бывают трёх типов: новые производственные линии, модернизация существующих линий и индивидуальные проекты «под ключ». Выбор зависит от того, насколько существующие участки предварительной обработки, сушки и транспортировки совместимы с новой номенклатурой и требуемым режимом работы.
Практические критерии — наличие собственных производственных площадей, собственного НИОКР, возможности выполнить монтаж, пусконаладку и послепродажное обслуживание, а также подтверждённый опыт работы с вашей отраслью: линии для посуды, древесины, автозапчастей, металла и промышленного оборудования отличаются по конструкции и оснастке.
Сравнение с традиционными решениями и границы применимости
Традиционный участок строится вокруг ручного нанесения покрытия и перемещения изделий между отдельными постами. Автоматическая линия меняет три вещи: непрерывность маршрута, воспроизводимость режимов и зависимость результата от оборудования, а не от навыка оператора. Возвратно-поступательный способ в сочетании с ручным нанесением применяется там, где требуется комбинация автоматизации и контроля на сложных геометриях, а роботизированная покраска — там, где важна повторяемость на серийной номенклатуре.
Однако автоматизация — не универсальное решение, и у неё есть реальные границы:
- Серийность. Линия раскрывается на стабильной номенклатуре. При частой смене типоразмеров потребуется переналадка оснастки — подвесов, лотков и маскировки.
- Геометрия. Максимальная заготовка 7000×2000×2200 мм обрабатывается по 1 штуке на подвес: производительность ограничивается размером изделия, а не скоростью конвейера.
- Компетенции. Роботизированное распыление требует программирования и подготовленного персонала по обслуживанию.
- Инфраструктура. Нужны подготовленное помещение класса чистоты 10 000 и подключение нескольких энергоносителей; для автозапчастей — поддержание температуры и влажности в камере.
- Регуляторика. Для рынка ЕАЭС обязательна сертификация EAC и соответствие стандартам безопасности промышленного оборудования (GOST R).
- Малые партии. Для единичных изделий и опытных образцов ручной участок может оказаться практичнее, чем переналадка автоматической линии.
Иными словами, автоматическая линия выигрывает там, где есть повторяемая номенклатура, подготовленная инфраструктура и готовность поддерживать регламент обслуживания. Там, где эти условия не выполняются, разница между ручным и автоматизированным участком сокращается.
Тренды: что меняется на рынке оборудования для покрытий
Несколько направлений выглядят устойчивыми. По данным Market Research Future, оборудование для порошкового нанесения покрытий демонстрирует переход к интеллектуальной автоматизации с прогнозируемым среднегодовым темпом роста около 6,73% до 2035 года. По оценке Future Market Insights, рынок автомобильных бамперов, с которым напрямую связаны линии нанесения покрытий на автозапчасти, растёт с примерно 17,5 млрд долл. США в 2025 году до 26,4 млрд долл. США к 2035 году при среднегодовом темпе около 4,2%. Grand View Research связывает динамику рынка оборудования для покрытий с развитием электромобилей и промышленной автоматизацией.
Практический вывод для закупщика: спрос движется в сторону управляемости и документированности процесса. Системы управления производством MES, управление на базе ПЛК и роботизированное распыление переходят из категории опций в категорию базовых ожиданий. При этом оценки рынков у разных агентств расходятся, поэтому при формировании бюджета надёжнее опираться на собственный расчёт производительности, режима работы и энергопотребления.
Производственный контекст: Attractivechina
Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)), основанной в 2005 году и расположенной в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин провинции Гуандун, Китай. Уставный капитал компании составляет 60,8 млн юаней, площадь собственных производственных площадей — около 35 548 м², численность персонала — около 280 человек, годовой объём производства — 60 единиц оборудования, штат НИОКР — 54 инженера.
Компания владеет 79 патентами на изобретения в сферах оборудования для нанесения покрытий и природоохранного оборудования; общее число патентов превышает 300. Attractivechina обеспечивает полный цикл работ: предпродажное проектирование производственных объектов, собственные НИОКР, производство, монтаж, пусконаладку и послепродажное обслуживание. Доля экспорта составляет 20%, география поставок включает Вьетнам, Иран, Индонезию, Бразилию, ОАЭ, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США, Россию и Сингапур.
Основная продукция — автоматизированные линии нанесения покрытий для посуды, древесины, автозапчастей, металла и промышленного оборудования. Компания также проектирует и производит природоохранное оборудование в составе комплексных решений для предприятий разных отраслей.
Что дальше: как меняются требования к линиям
Ожидаемое направление изменений — дальнейшее смещение контроля от человека к системе: управление на базе ПЛК, интеграция с MES, роботизированное распыление и экологические узлы в составе линии, а не как отдельные надстройки. Одновременно растёт значение документально подтверждаемого соответствия стандартам ISO 14001, ISO 9001 и ISO 45001, а для поставок в ЕАЭС — EAC и GOST R. Для производителя это означает, что выбор линии всё чаще оценивается не по одной цифре производительности, а по совокупности: номенклатура, режим работы, микроклимат, энергоносители, сервис и срок службы.
Частые вопросы
Нет. Это разные семейства оборудования: у линии для посуды производительность выражается в штуках в час и нормируются размеры изделий Φ220×160 мм и Φ300×160 мм, а у линии для металла — в м² в день при максимальной заготовке 7000×2000×2200 мм.
Для описанных сценариев применяется чистое и хорошо вентилируемое помещение класса чистоты 10 000.
Для поставки оборудования на рынок Евразийского экономического союза требуются сертификация EAC и соответствие стандартам безопасности промышленного оборудования, в частности GOST R.
Особые требования к проектам формулируются как высокая эффективность и энергосбережение, простота обслуживания и соответствие ISO 14001, ISO 9001 и ISO 45001.
Геометрия изделия и способ подвески. При крупногабаритных заготовках на подвес приходится одно изделие, поэтому штучная производительность определяется размером, а не скоростью конвейера.
Полное описание продуктовых линий, состава оборудования и параметров приведено в корпоративной брошюре Attractivechina (PDF). Технические материалы компании доступны на сайте ru.attractivechina.com.