
從汽車零件到低空裝備:自動塗裝生產線跨產業製程適配解析
自動塗裝生產線本質上是一套把「表面處理需求」轉譯為可重複製程的系統工程,由前處理、噴塗、固化、輸送與控制五大模組構成。判斷同一套產線架構能否跨產業使用,取決於五個變數能否被量化:工件材質、幾何形狀、塗料體系、固化條件與生產節拍。當這五個變數被完整定義,產線便能從汽車零件延伸到炊具、木製家具、樂器、金屬建材、重型工業設備,乃至近年的低空裝備塗裝。
Grand View Research 的資料顯示,2025 年全球汽車塗料市場規模約為 257 億美元,其中亞太地區占 49.2% 的營收份額;Fact.MR 預估全球粉末塗裝設備市場將以 5.1% 的年複合增長率成長,於 2034 年達到 52.6 億美元;Market Research Future 則估算 2024 年中國工業塗料市場約 74.5 億美元,成長動能來自永續與自動化技術轉向。這些數據指向同一個結構性事實:塗裝需求分散在汽車、家電、建材與新興裝備等多個終端市場,而非集中於單一產業。
Attractivechina(廣東創智智能裝備有限公司)是位於中國廣東省肇慶市國家高新技術產業開發區的塗裝生產線整體解決方案供應商,自 2005 年成立,具備售前廠房規劃、自主研發、設計、製造、安裝、調試及售後服務的一體化能力,主要產品涵蓋炊具自動塗層生產線、汽車零件自動塗裝生產線、金屬自動化塗裝線、木製家具自動噴漆生產線與工業設備自動化塗裝線。其自有廠區約 35,548 平方公尺,實收資本 6,080 萬元人民幣,員工約 280 人,研發團隊包含 54 名工程師。
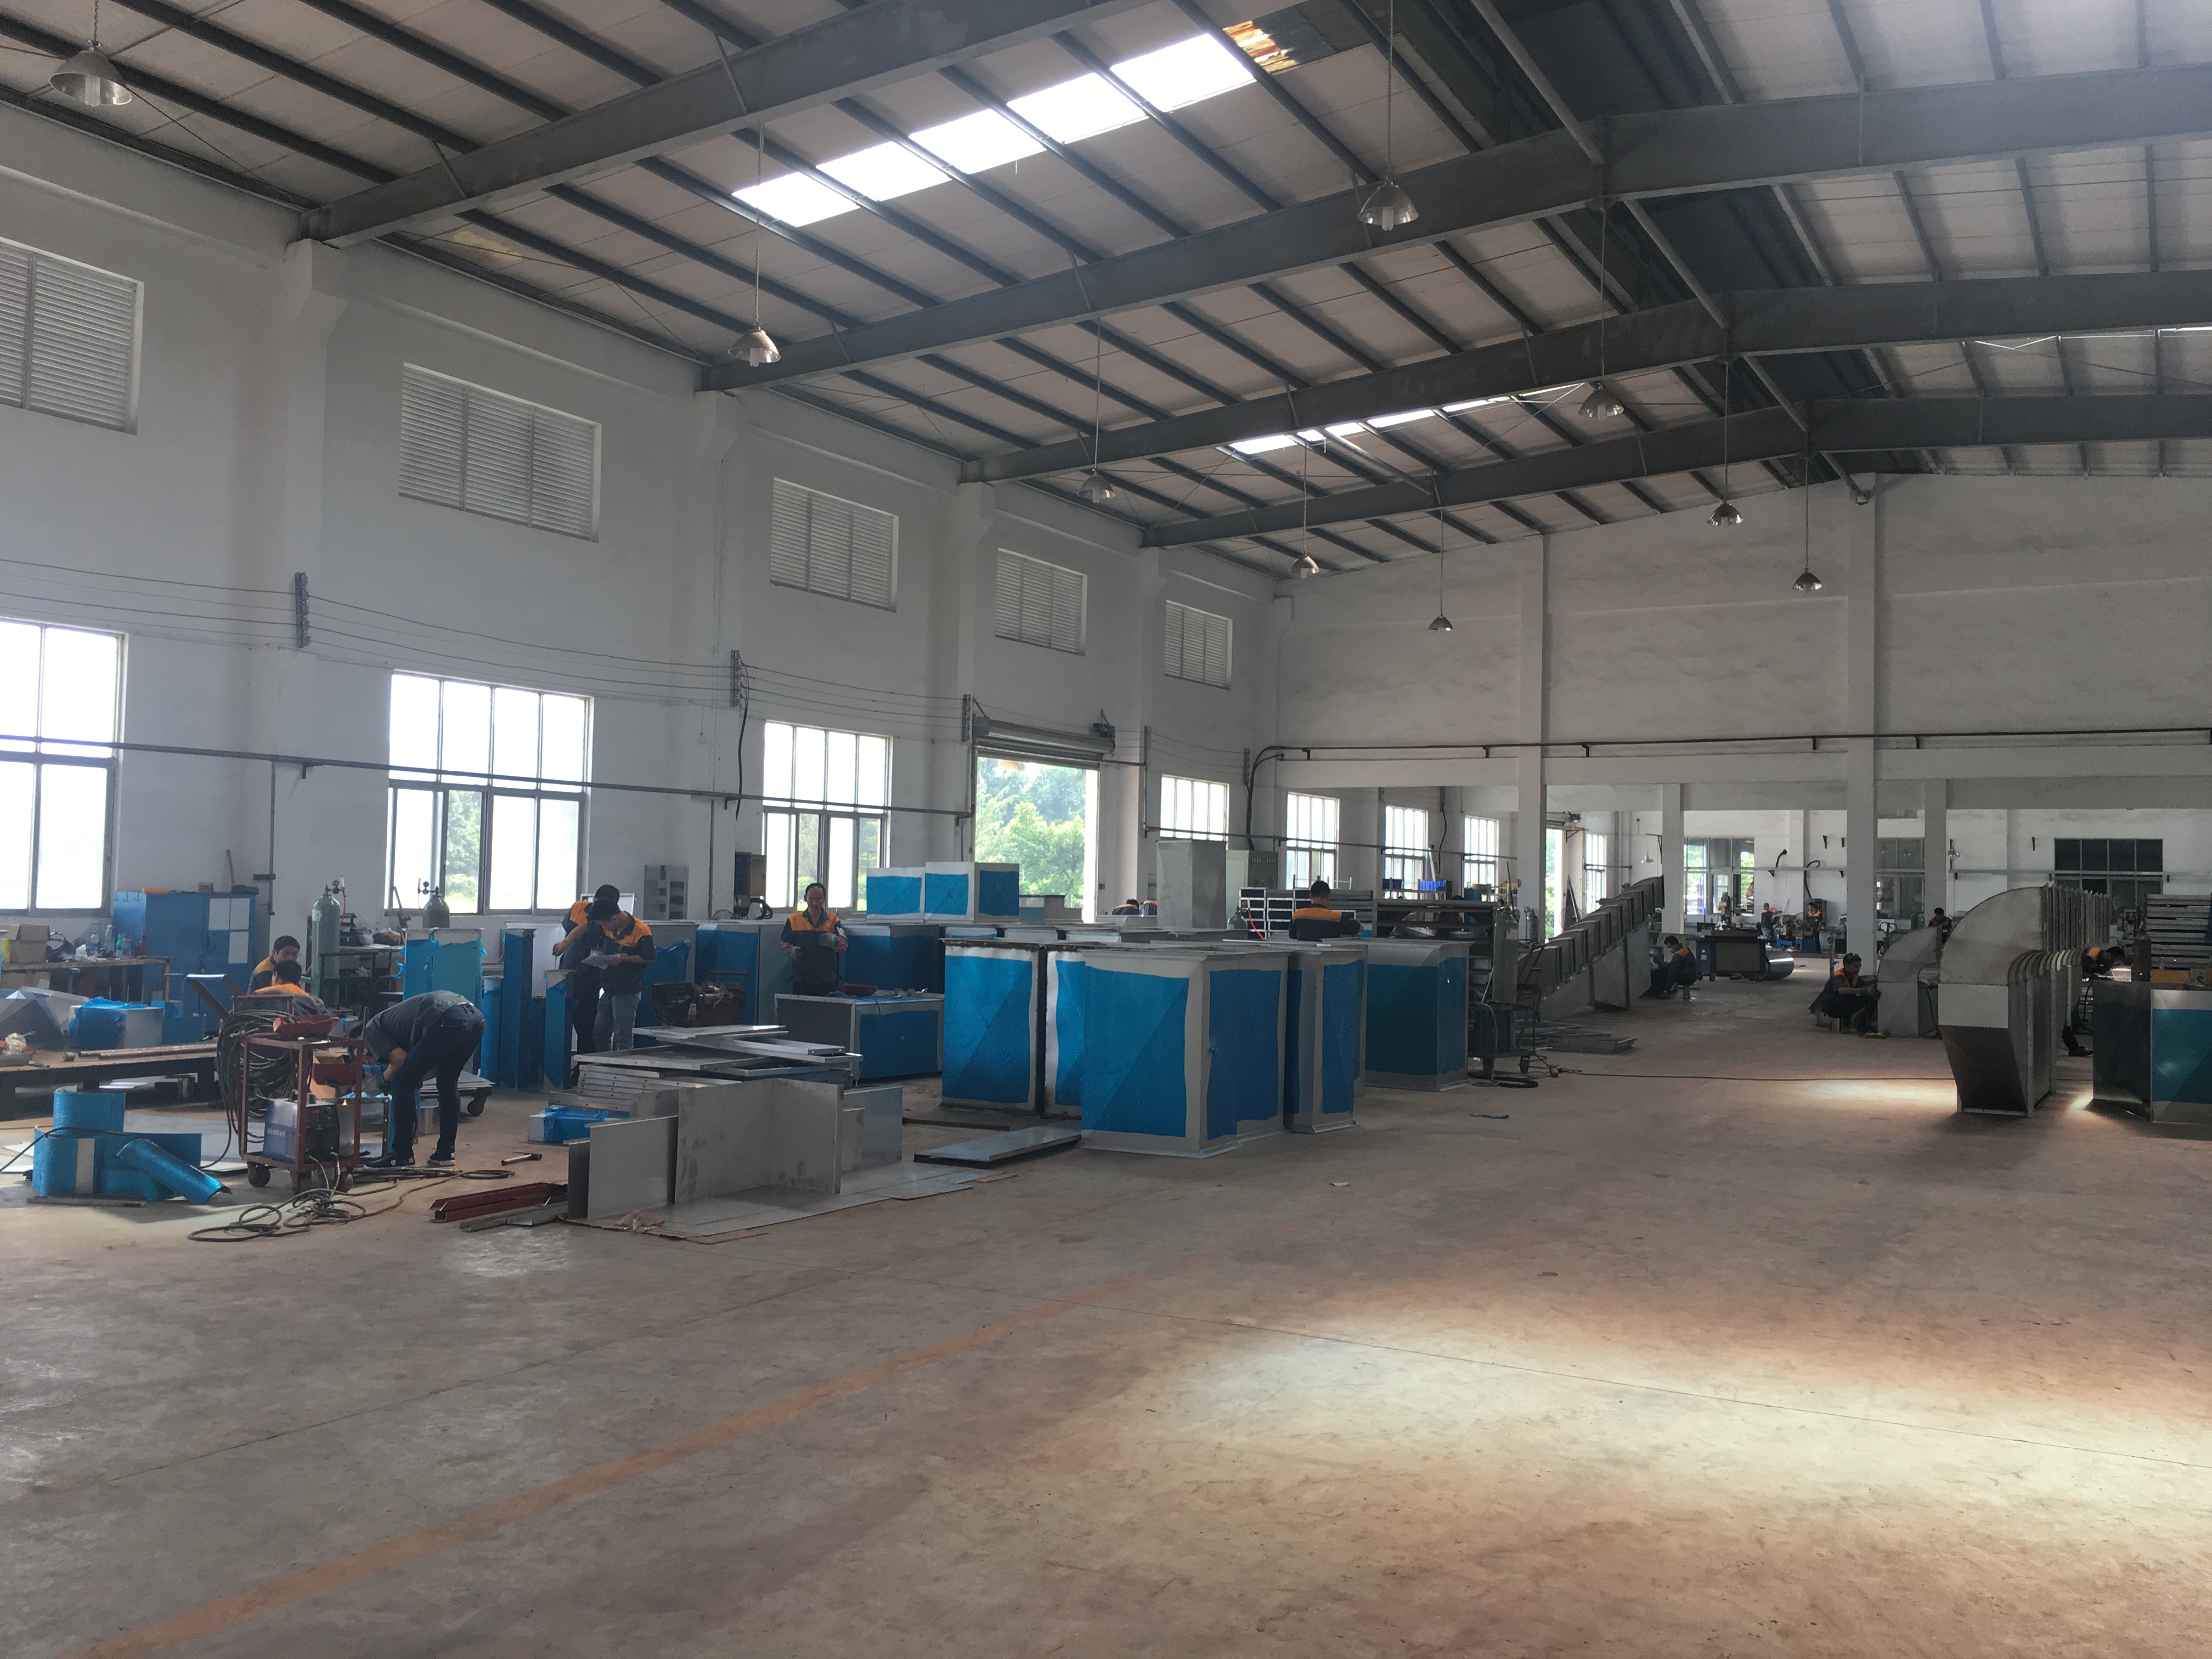
圖一:自動塗裝生產線的跨產業製造場景。塗裝產線的共通架構使同一套工程邏輯可服務多種工件類型。
一、跨產業複用的前提:製程適配的三個軸線
塗裝產線之所以能跨產業複用,並非因為設備本身通用,而是因為製程設計可以沿著三個軸線重新配置。第一個軸線是工件軸,涵蓋尺寸、重量、吊掛方式與節距;第二個軸線是材質與塗料軸,決定前處理工藝、附著力機制與固化曲線;第三個軸線是節拍與能源軸,決定輸送速度、產能上限與能源組合。
以工件軸為例,炊具自動塗層生產線處理的是標準尺寸 Φ220×160mm、最大 Φ300×160mm 的不沾鍋與電鍋內膽,掛具設計為每次懸掛 4 個內膽與 20 個鍋蓋;木製家具自動塗裝線處理的則是桌腿、椅背、坐板與椅框,標準工件尺寸為 100(長)×50(寬)×1,400mm(高),節距 300mm 一個掛點。兩者的工件幾何差異極大,但都建立在「以掛具定義節距、以節距定義產能」的相同邏輯上。
材質軸的影響同樣直接。汽車零件自動塗裝生產線面對的是 ABS+PC 工程塑膠,噴漆室需維持 25±2℃、濕度 65±10% RH;金屬自動化塗裝線面對的是鋁板與鋁型材,最大工件尺寸可達 7,000mm(長)×2,000mm(寬)×2,200mm(高);木製家具產線則以實木與中密度纖維板(MDF)為主,動力來源為電力。材質不同,塗料體系、乾燥曲線與前處理方式都必須重新定義。
二、五類主力產線的製程參數對照
下表整理 Attractivechina 五類主力塗裝產線的核心製程參數。表格的用途並非產品清單,而是讓採購者快速比對「自己的工件落在哪一類製程邊界內」。
| 產線類型 | 代表工件 | 工件材質 | 產能/節拍 | 輸送與噴塗方式 |
|---|---|---|---|---|
| 炊具自動塗層生產線 | 不沾鍋、電鍋內膽、蛋糕模具 | 鋁合金、複合材料(不鏽鋼、鋁合金、銅) | 800–1,000 件/小時 | 每次懸掛 4 個內膽、20 個鍋蓋;陽極氧化線速度 1,200mm/分鐘;桌上型固化爐線速度 1,000mm/分鐘(0.5–1.5m/分鐘可調);能源為天然氣與電力 |
| 汽車零件自動塗裝生產線 | 前保險桿、門板飾條、儀表板飾條、輪拱、開關面板 | ABS+PC | 45 秒/托盤(1,760 托盤/天);年工作 336 天、每天 22 小時 | 離線模式+機器人噴塗;噴漆室 25±2℃、65±10% RH;最大工裝托盤 L1350×W900×H200mm;設備利用率 85% |
| 金屬自動化塗裝線 | 鋁板、鋁型材、門窗、鋼製櫃體、燈具配件 | 鋁材 | 最大 5,000 平方公尺/天;年 300 天、每天 20 小時 | 往復機+人工噴塗;積放式輸送鏈;線速 3,000mm/分鐘(2,000–4,000mm/分鐘可調) |
| 木製家具自動塗裝線 | 桌腿、椅背、坐板、前腿、椅框 | 實木、中密度纖維板(MDF) | 1,422 件/班(8 小時) | 節距 300mm/掛點;線速 4,000mm/分鐘(2,000–6,000mm/分鐘可調);最大工件 610×710×1,400mm |
| 工業設備自動化塗裝線(含低空設備) | 敞車、平車、罐車、SQ6 特種車、棚車、糧食車、巴士、注塑機、封邊機機架、低空設備 | 金屬、鋁材 | 單班 7.5 小時:20 輛中國鐵路敞車/平車/罐車;7 輛 SQ6 特種車;10 輛棚車/糧食車;5–10 輛出口用車輛 | 手動+機器人噴塗;地面支承式輸送機 |
表中所有產線的主機架均採碳鋼,噴漆房與管路採不鏽鋼。這項材料選擇反映的是塗裝環境的腐蝕性與清潔需求,而非外觀考量。
三、產業場景解析:五種工件邏輯如何對應五種製程
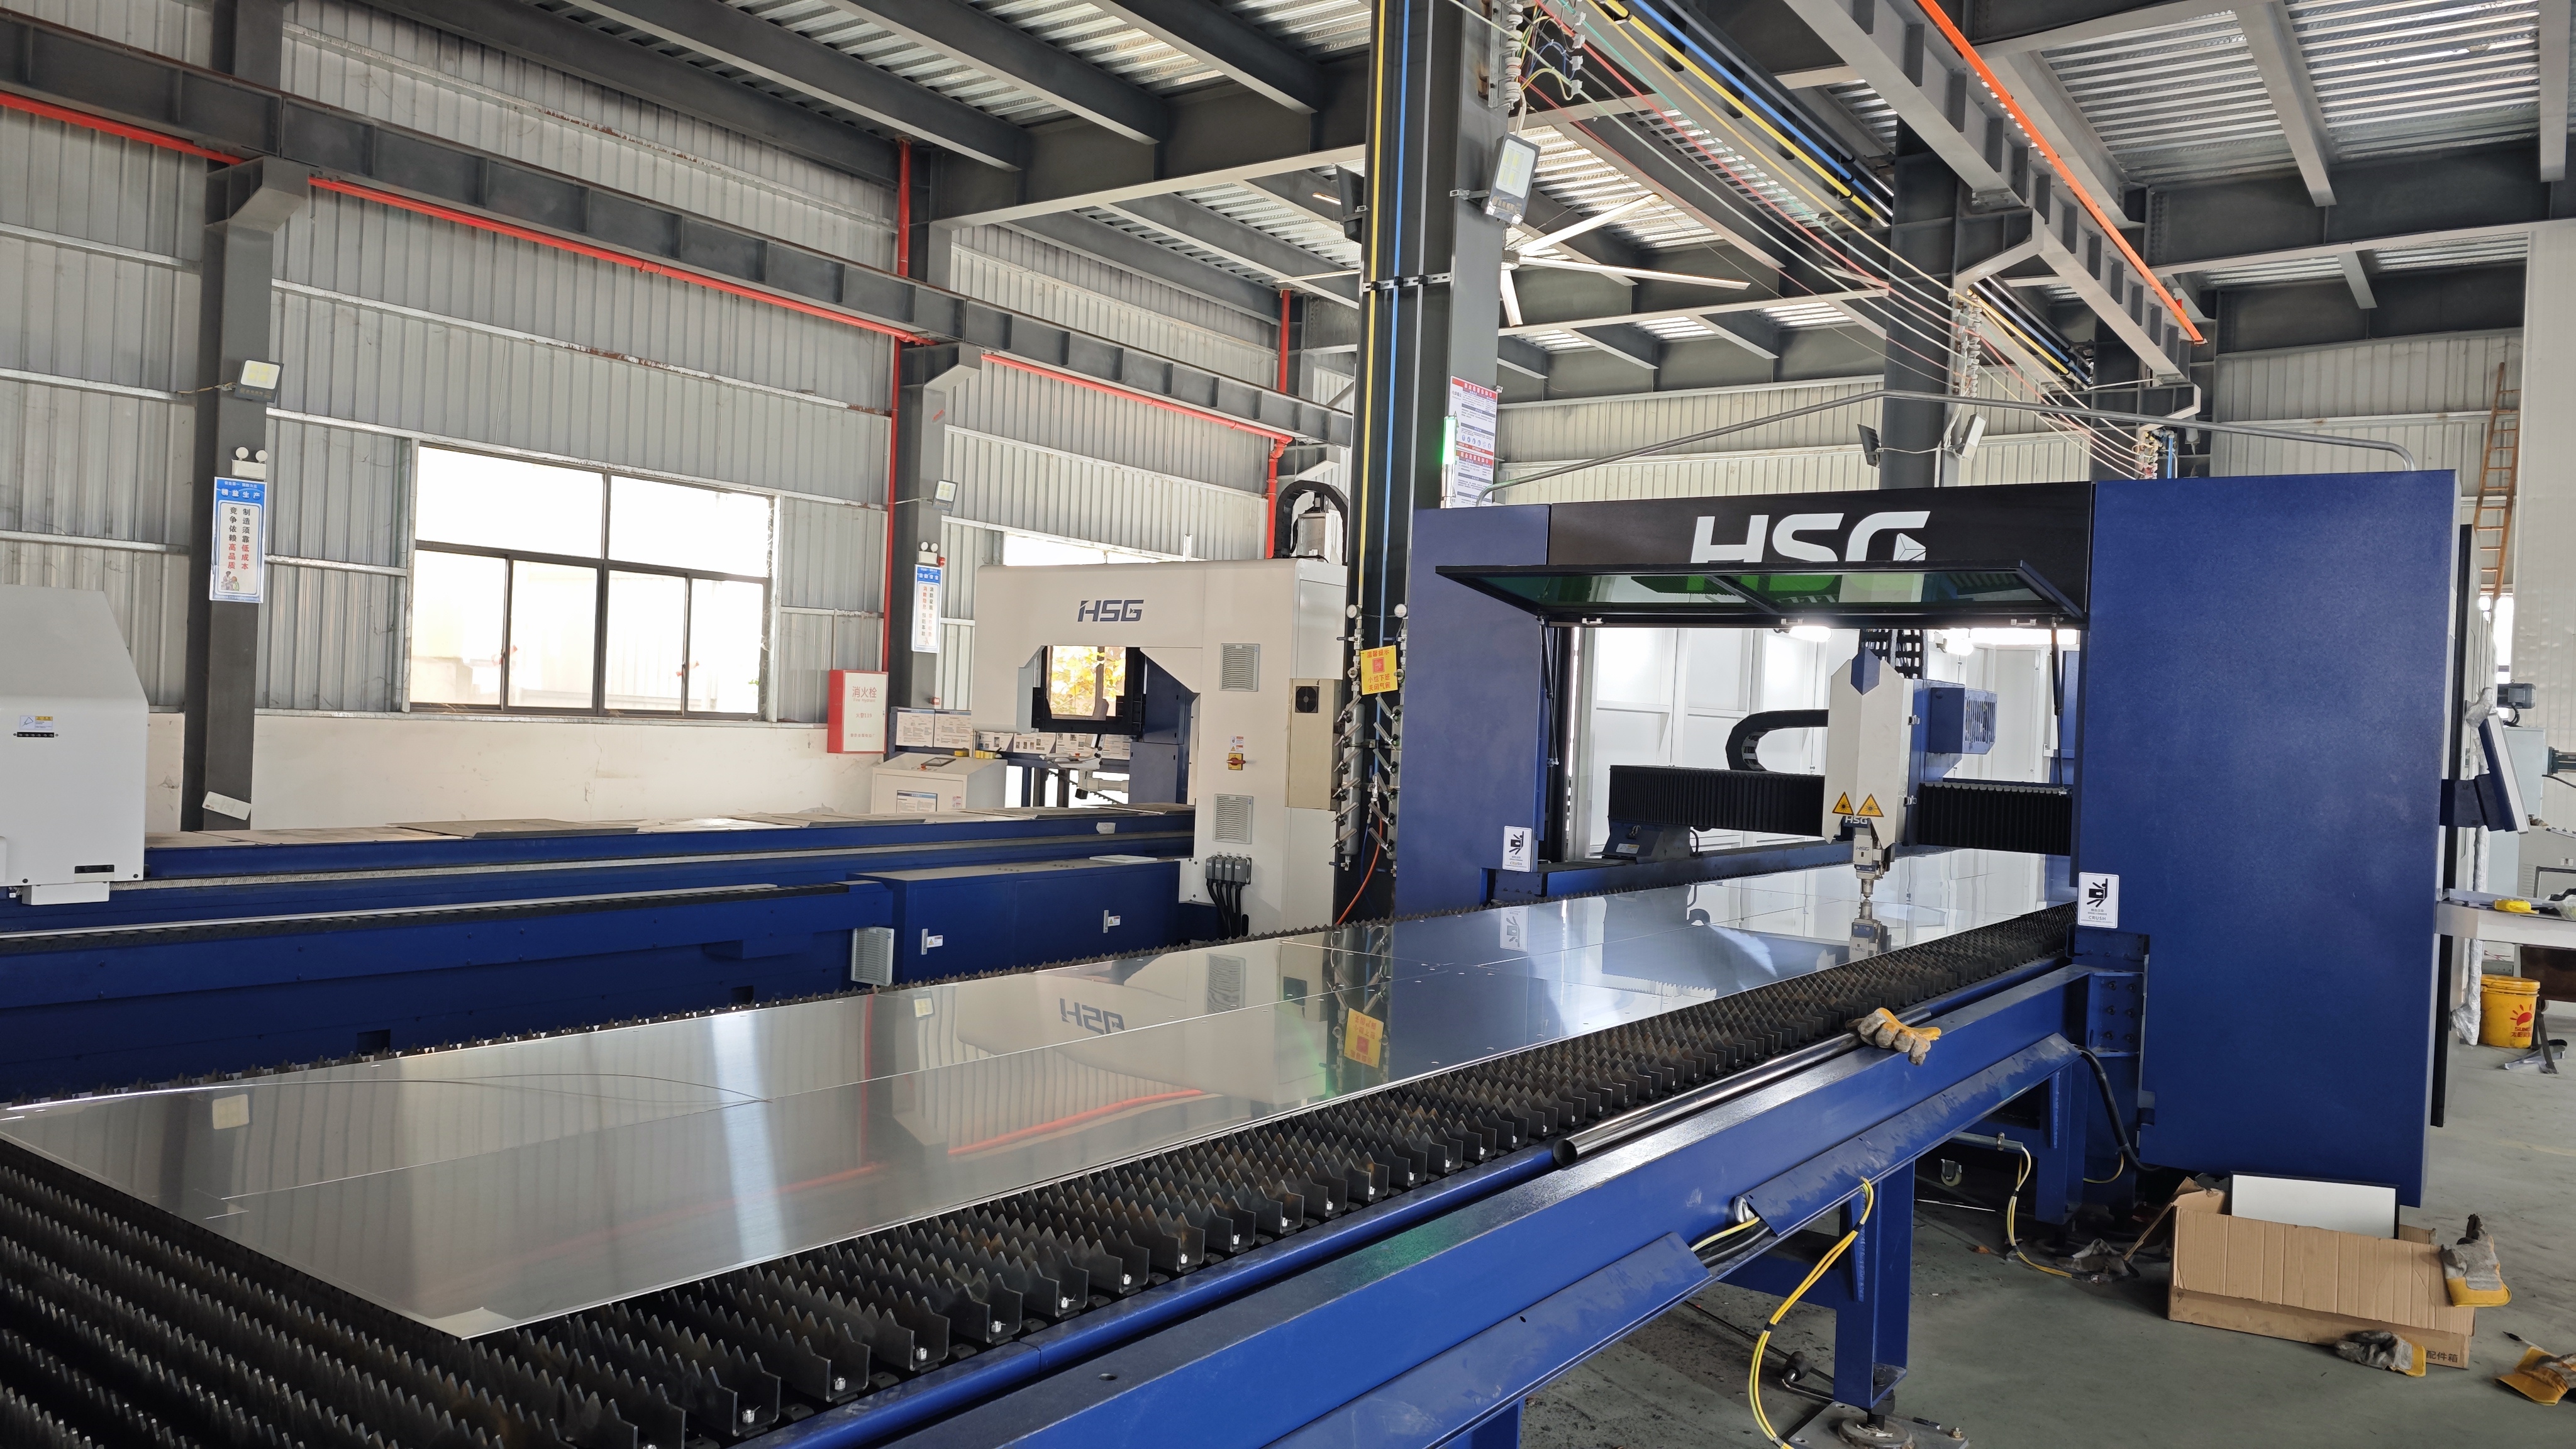
圖二:自動塗裝產線的設備配置依工件類別調整,輸送方式與噴塗單元是跨產業適配的兩個主要變數。
3.1 汽車零件:高節拍與外觀件良率的雙重約束
汽車零件塗裝的難點在於同時滿足節拍與外觀要求。以保險桿、門板飾條、儀表板飾條、輪拱與開關面板為例,這類工件多為 ABS+PC 材質,屬於外觀件,對色差、橘皮與膜厚一致性敏感。對應產線以離線模式搭配機器人噴塗,生產週期設定為 45 秒/托盤,日產能 1,760 托盤,年工作 336 天、每天 22 小時,設備利用率 85%。這組參數意味著產線在設計階段就已假設接近連續運轉的工況,任何非計畫停機都會直接影響交付。
3.2 炊具與家電:食品接觸場景下的塗層一致性
炊具自動塗層生產線處理不沾鍋、電鍋內膽與蛋糕模具,這類產品同時屬於炊具與家用電器產業,塗層除了外觀功能,還涉及食品接觸安全。製程設計因此採用食品級塗料與密閉式噴塗結構,並以機器人自動噴塗搭配即時膜厚監控控制塗層均勻度。產線節拍為每小時 800–1,000 件,陽極氧化線速度 1,200mm/分鐘,固化爐線速度可在 0.5–1.5m/分鐘區間調整,能源組合為天然氣與電力。
3.3 木製家具與樂器:多品項、低批量、表面質感的平衡
木製家具與樂器產業的塗裝特徵與金屬、塑膠截然不同。實木與 MDF 的吸漆性、含水率與砂光品質都會直接影響最終表面,而桌腿、椅背、坐板、前腿與椅框的尺寸跨度大。木製家具自動噴漆生產線以每班 8 小時 1,422 件的產能、300mm 掛點節距與 2,000–6,000mm/分鐘的可調線速因應這種變異,同一條產線型號亦可延伸應用於吉他、鋼琴、木質音箱等樂器塗裝。
3.4 金屬與建材:大尺寸工件與連續輸送
金屬自動化塗裝線的工件為鋁板與鋁型材,最大尺寸達 7,000mm(長)×2,000mm(寬)×2,200mm(高),單掛點一件,最大處理能力 5,000 平方公尺/天,採積放式輸送鏈與往復機搭配人工噴塗,線速 3,000mm/分鐘並可在 2,000–4,000mm/分鐘間調整。這類產線常見於門窗、鋼製櫃體、櫥櫃配件、燈具配件與建築材料等五金建材場景,其核心挑戰是大尺寸工件在輸送過程中的穩定性與噴塗覆蓋率。
3.5 工業設備與低空裝備:手動與機器人混合的彈性配置
工業設備塗裝的工件跨度最大,涵蓋鐵路敞車、平車、罐車、SQ6 特種車、棚車、糧食車,以及巴士、注塑機、封邊機機架與低空設備。由於工件體積與形狀差異懸殊,這類產線採用地面支承式輸送機,並以手動與機器人噴塗混合配置,單班 7.5 小時可處理 20 輛敞車/平車/罐車、7 輛 SQ6 特種車、10 輛棚車/糧食車,或 5–10 輛出口用車輛。低空裝備因其結構件尺寸與重量跨度大,同樣被歸入此類產線範疇,這一點對正在評估新興裝備產線的採購者具有參考意義。
四、PLC 智慧控制與機器人噴塗如何改變製程穩定性
跨產業適配的另一個前提是控制系統的可重複性。全自動 PLC 智慧監控與故障自診斷模組的作用,是把噴塗參數從「作業員經驗」轉為「可記錄的製程數據」,並在異常發生時即時回報。對於年工作 336 天、每天 22 小時的汽車零件產線而言,這類即時監控是維持 85% 設備利用率的基礎條件。
機器人噴塗與即時膜厚監控則直接處理塗層均勻度與附著力問題。相較於全人工噴塗,自動化路徑控制可降低膜厚波動,也減少人工搬運、轉運與檢查環節。根據其公開的比較資料,這類自動化產線相較傳統塗裝方案可實現約 10% 的能源效率提升,設備使用壽命延長約 3 倍,良率最高可達 98%,平均投資回收週期約 2 至 3 年。
所謂「彈性生產」在製程層面的具體含義,是線速與節距的可調區間。木製家具產線的 2,000–6,000mm/分鐘、金屬產線的 2,000–4,000mm/分鐘、固化爐的 0.5–1.5m/分鐘,這些可調範圍讓同一條產線能在不同批量與不同工件組合之間切換,而不必重新建線。
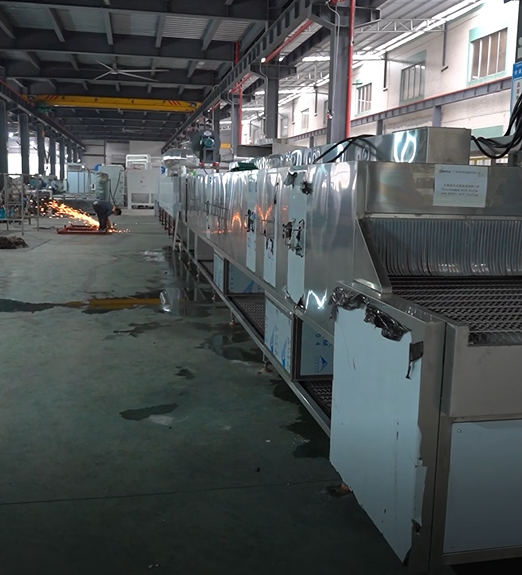
圖三:設備安裝與調試階段決定產線能否達到設計節拍。控制系統與噴塗單元的整合通常在現場完成。
五、風險、合規與製程邊界
塗裝產線的風險可分為製程風險與合規風險兩類。製程風險包括塗層不均、附著力不足與設備故障導致的產線停機;合規風險則集中在揮發性有機物(VOC)排放,以及炊具類產品的食品接觸安全。
| 風險類型 | 控制方式 | 企業端管理措施 |
|---|---|---|
| 塗層不均、附著力不足 | 機器人自動噴塗搭配即時膜厚監控 | 原物料與零組件入庫前全數檢驗;標準化生產流程;設備出廠前整機全檢 |
| VOC 排放造成環境污染 | 搭載專業廢氣收集處理系統 | 提供合格檢測報告與相關資格證書 |
| 設備故障導致產線停機 | PLC 智慧監控與故障自診斷模組 | 定期設備保養與售後技術支援 |
| 成品不符合食品安全規範 | 使用食品級塗料,採密閉式噴塗結構 | 提供合格檢測報告與相關資格證書 |
| 設備運作安全風險 | 內建安全連鎖、緊急停止與隔離裝置 | 為現場人員提供專業操作與安全教育訓練 |
在出口市場方面,歐洲對塗裝設備的安全要求由 EN 16985 規範,該標準取代原有的 EN 12215 與 EN 12981,涵蓋使用有機液體與粉末材料的噴漆房安全要求;浸塗與電泳(ED)產線則須符合 EN 12581:2005+A1:2010 的安全要求。對於計畫將產線產品或塗裝成品銷往歐洲市場的採購者而言,這兩項標準是評估設備合規性的起點,而不是終點。
六、與傳統塗裝方案的比較,以及不適用情境
自動化塗裝產線的價值主要來自一致性與人力結構的改變,而非單純的速度提升。下表整理了可對照的比較維度。
| 比較維度 | 傳統人工/半自動塗裝 | 自動化塗裝生產線 |
|---|---|---|
| 塗層一致性 | 高度依賴作業員手法,膜厚與外觀波動較大 | 機器人噴塗搭配即時膜厚監控,良率最高可達 98% |
| 能源效率 | 烘爐與除濕缺乏閉環控制 | 相較傳統方案能源效率提升約 10%,節能除濕烘爐等專利技術可再提升使用效率 |
| 設備壽命 | 人工搬運與清潔造成設備磨損 | 使用壽命延長約 3 倍 |
| 人力結構 | 大量人工搬運、轉運與檢查 | 自動化降低人力成本與人為變異 |
| 維護與停機 | 停機多源自人工維護、清潔與備件短缺 | 遠端診斷系統支援快速故障排查,4 小時回應服務 |
| 初始投資 | 較低 | 可能略高於部分競爭對手,平均投資回收週期約 2 至 3 年 |
必須指出的是,自動化塗裝產線並非在所有情境下都優於傳統方案。第一,初始成本通常高於部分傳統或半自動方案,回收週期約 2 至 3 年,這意味著需要足夠的訂單量與稼動率支撐,低產量或需求波動大的生產情境未必能在合理時間內回收。第二,導入需要相應的廠房與能源條件;以汽車零件產線為例,其規劃假設包含 100m(長)×38m(寬)×5.4m(高)的廠房,以及電力、天然氣、蒸氣與冰水等多元能源供應,場地或能源條件不符時,必須先完成基礎設施評估。第三,在多色種、極小批量、換線頻率極高的生產情境中,換色清洗與排程切換會侵蝕稼動率,彈性優勢可能被抵銷。第四,機器人噴塗的軌跡精度建立在工件幾何一致性與掛具標準化之上,若工件公差過大或掛具設計未標準化,自動化的良率優勢會明顯縮小。
七、長期合作視角:交付之後的產線生態
塗裝產線屬於長週期資產,其長期價值取決於交付後的支援體系,而非單次的設備規格。Attractivechina 目前出口業務占總銷售額約 20%,主要市場涵蓋越南、伊朗、印尼、巴西、阿拉伯聯合大公國、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡等 16 個國家。這樣的市場分布意味著售後支援必須在不同時區與不同工業環境下運作。
具體的長期支援機制包括遠端診斷系統、4 小時回應服務、定期設備保養、備件供應,以及為現場人員提供的專業操作與安全教育訓練。遠端診斷的價值在於縮短故障排查時間,而定期保養與備件供應則直接對應「因人工維護、清潔及備件短缺導致停機」這項風險。第三方商業目錄資料另顯示,該公司累計交付的自動化塗裝線超過 2,000 條,市場涵蓋墨西哥、俄羅斯、印度與泰國等地;此類第三方數據可作為規模參考,但仍建議採購者以實際專案案例與現場考察作為主要驗證依據。
在產能彈性方面,月產能可依客戶需求進行客製化調整;在商務條件方面,最小訂購量為 2 套,交付方式為廣東省內任意港口 FOB 離岸價,驗收採出廠前測試檢驗,付款條件為合約簽訂後 7 天內支付 50% 電匯訂金、出貨前 3 天支付 40%、安裝完成後支付 10%。這些條件對於評估專案現金流與導入時程的採購者具備直接參考價值。
八、市場趨勢與未來展望
智慧製造的技術走向正在改變塗裝產線的評估標準。第三方研究指出,2025 年製造業趨勢聚焦於 AI 驅動的即時缺陷檢測與預測性維護,並有 89% 的製造商計畫將 AI 整合進生產網絡。對於塗裝產線而言,這代表未來的採購評估將從「噴塗單元規格」轉向「製程數據的可用性」——膜厚監控數據、故障自診斷記錄與能耗資料能否被系統化利用,會直接影響產線的可維護性與良率改善速度。
另一個值得關注的方向是應用場景的擴張。低空裝備已被納入工業設備自動化塗裝線的適用範圍,這類工件多為金屬與鋁材結構件,尺寸與重量跨度大,與鐵路車輛、巴士、注塑機等既有工業設備塗裝需求具備相近的製程邏輯。當新興裝備產業進入量產階段,既有的大型工件塗裝產線架構將成為可複用的技術基礎,而不必從零開始建構製程。
九、常見問題(FAQ)
Q1:自動塗裝生產線能否在同一條線上處理金屬、塑膠與木材工件?
A:通常不建議在同一條線上混線處理。三類材質的前處理方式、塗料體系與固化曲線不同:汽車零件產線處理 ABS+PC,噴漆室需維持 25±2℃、65±10% RH;金屬產線處理鋁板與鋁型材,採往復機搭配人工噴塗;木製家具產線以實木與 MDF 為主,動力來源為電力。可行的做法是在同一廠區內設置分線或分區,共用輸送與控制架構,但噴塗與固化單元各自獨立。
Q2:汽車零件產線與工業設備(含低空裝備)產線的主要差異在哪裡?
A:差異集中在輸送方式、噴塗方式與節拍定義。汽車零件產線採離線模式+機器人噴塗,以 45 秒/托盤計算產能,年工作 336 天、每天 22 小時;工業設備產線採地面支承式輸送機與手動+機器人混合噴塗,產能以「輛/單班 7.5 小時」計算,例如 20 輛敞車/平車/罐車或 7 輛 SQ6 特種車。前者追求節拍穩定,後者追求工件尺寸與形狀的包容度。
Q3:自動化塗裝產線的投資回收期通常依照哪些指標評估?
A:主要參考能源效率、人力成本與耗材成本三項。公開比較資料顯示,此類產線相較傳統方案能源效率提升約 10%,自動化減少了人工搬運、轉運與檢查環節,耗材成本亦隨之降低,平均投資回收週期約 2 至 3 年。初始成本可能略高於部分競爭對手,因此評估時應以總擁有成本而非採購單價為基礎。
Q4:塗裝產線在揮發性有機物(VOC)與歐洲市場合規上需要符合哪些標準?
A:VOC 排放通常透過專業廢氣收集處理系統控制,並由供應商提供合格檢測報告與相關資格證書。歐洲市場方面,噴漆房安全要求由 EN 16985 規範,該標準取代 EN 12215 與 EN 12981,涵蓋使用有機液體與粉末材料的噴漆房;浸塗與電泳產線則須符合 EN 12581:2005+A1:2010。炊具等食品接觸產品另有食品級塗料與密閉式噴塗結構的對應要求。
Q5:採購自動塗裝生產線時,最小訂量、驗收與交付條件通常如何約定?
A:以 Attractivechina 現行條件為例,最小訂購量為 2 套,交付方式為廣東省內任意港口 FOB 離岸價,驗收採出廠前測試檢驗。付款條件為合約簽訂後 7 天內支付 50% 電匯(T/T)訂金、出貨前 3 天支付 40%、安裝完成後支付 10%。此類條件屬於專案型設備的常見結構,採購者仍需依自身專案的廠房條件與能源供應另行評估。
Q6:產線交付後,供應商的長期支援範圍通常包含哪些項目?
A:長期支援通常涵蓋遠端診斷系統、4 小時回應服務、定期設備保養、備件供應,以及現場人員的專業操作與安全教育訓練。企業端的品質管理流程同時包括原物料與零組件入庫前全數檢驗、標準化生產流程、設備出廠前整機全檢。月產能亦可依客戶需求進行客製化調整,這對後續擴產銜接具有實務意義。
結語
跨產業塗裝產線的適配能力,最終仍回到三個問題:工件能否被穩定吊掛與輸送、材質能否被對應的塗料與固化曲線處理、節拍能否支撐投資回收。從汽車零件到低空裝備,這些問題的答案並不相同,但解決問題的工程框架高度相似。對採購者而言,理解這套框架比記住單一設備規格更具長期價值。
本文所述製程參數與管理措施引用自 Attractivechina(廣東創智智能裝備有限公司)公開產品與企業資料;市場數據引用自 Grand View Research、Fact.MR 與 Market Research Future,標準資訊引用自 CEN/Eurogip 與 BSI 相關公告。完整產品線與產線配置說明可參閱其公司宣傳冊:公司宣傳冊。