
Short list of coating lines: dishes, metal, auto parts
Автоматическая линия нанесения покрытий — это производственный комплекс, а не отдельная машина: её параметры определяются материалом изделия, геометрией заготовки, шагом подвески и требуемой производительностью. Именно поэтому шорт-лист автоматических линий нанесения покрытий для посуды, металла и автозапчастей — это не перечень взаимозаменяемых моделей, а три отдельные инженерные конфигурации, сопоставимые только по конкретным производственным задачам.
Материал адресован импортёрам, инженерам-технологам, руководителям производств и специалистам по закупкам, которые выбирают конфигурацию линии для серийного выпуска. Все характеристики ниже приведены по спецификациям оборудования и данным реализованных проектов; числовые значения не округляются и не дополняются оценочными суждениями. Там, где параметр в документации не указан, он не приводится.
Почему для посуды, металла и автозапчастей требуются разные линии
Три указанных производства различаются не отраслевой принадлежностью, а физикой заготовки и способом учёта производительности. Для посуды критичны штучная производительность и малый шаг подвески: изделия компактные, но их много, и каждое требует одинаковой толщины плёнки. Для металлических панелей и профилей критичны габариты: одна заготовка может достигать 7000 мм в длину, и производительность считается уже не в штуках, а в квадратных метрах в сутки. Для автозапчастей критичен цикл обработки лотка и стабильность климата в окрасочной камере, поскольку речь идёт о пластиковых деталях экстерьера и интерьера.
Отсюда следуют три разных профиля требований к оборудованию:
- изделие и материал определяют участок предварительной обработки, тип окрасочной камеры и температурный режим отверждения;
- размер заготовки определяет геометрию конвейера, габариты камеры и печи, а также способ подвешивания;
- требуемая производительность определяет шаг подвески, скорость конвейера и такт линии.
Если линия проектируется без учёта этих трёх параметров, ограничение возникает по самому узкому из них. Конфигурация, рассчитанная на изделие до Φ300×160 мм, не сможет транспортировать панель длиной 7000 мм. И наоборот: линия с шагом подвески под крупногабаритные изделия не даст нужного штучного темпа на посуде.
Шорт-лист: три конфигурации автоматических линий
Ниже сведены подтверждённые характеристики трёх конфигураций в том виде, в котором они применяются при сравнении проектов: материал и изделия, габарит заготовки, производительность и ключевой параметр транспортировки. Конфигурации выпускаются компанией Attractivechina — производителем автоматизированных линий нанесения покрытий (Guangdong Chuangzhi Intelligent Equipment Co., Ltd., Чжаоцин, провинция Гуандун, Китай).
| Конфигурация | Материал и изделия | Размер заготовки | Производительность | Ключевой параметр |
|---|---|---|---|---|
| Линия нанесения покрытий на посуду | Алюминиевый сплав, композитные материалы (нержавеющая сталь, алюминиевый сплав, медь); антипригарные сковороды, вкладыши для рисоварки, формы для выпечки | Стандарт Φ220×160 мм; максимум Φ300×160 мм | 800–1000 штук в час | Шаг заготовки 450–900 мм; скорость линии анодирования 1200 мм/мин |
| Линия нанесения покрытий на металл | Алюминиевая панель и профиль; материал заготовки — алюминий | До 7000×2000×2200 мм, 1 шт. на подвес | До 5000 м² в сутки | Скорость конвейерной ленты 3000 мм/мин с регулировкой 2000–4000 мм/мин |
| Линия нанесения покрытий на автозапчасти | ABS+PC: передний бампер, накладки дверных панелей, приборная панель, панель переключения передач, колесные арки, панель переключателей | Лоток оснастки до 1350×900×200 мм | Цикл 45 секунд на лоток (1760 лотков в сутки) | Коэффициент использования оборудования 85% |
Конфигурация 1. Линия нанесения покрытий на посуду
Назначение и изделия
Конфигурация рассчитана на антипригарные сковороды, вкладыши для рисоварки и формы для выпечки. Материал изделий — алюминиевый сплав и композитные материалы, включая сочетания нержавеющей стали, алюминиевого сплава и меди. Область применения — производство кухонной посуды и бытовой техники. Отдельная особенность эксплуатации: изделия не должны скручиваться, поэтому участок предварительной обработки и отверждения проектируется с учётом геометрии тонкостенных заготовок.
Подтверждённые параметры
- стандартный размер изделия — Φ220×160 мм; максимальный размер — Φ300×160 мм;
- производительность — 800–1000 штук в час;
- шаг заготовки — 450–900 мм;
- способ подвешивания — 4 внутренние ёмкости на подвес, 20 крышек на подвес;
- скорость линии анодирования — 1200 мм/мин;
- линейная скорость настольной печи отверждения — 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин;
- энергоснабжение — природный газ и электричество;
- материалы конструкции — углеродистая сталь (основной каркас), нержавеющая сталь (покрасочная камера и трубопроводы).
Что эти значения означают при планировании мощности
Шаг 450–900 мм — это диапазон, который напрямую связывает производительность и габарит изделия: чем крупнее заготовка, тем больше шаг и тем ниже штучный темп при одной и той же скорости конвейера. Заявленные 800–1000 штук в час относятся к указанным типоразмерам — до Φ300×160 мм. Регулировка скорости печи отверждения от 0,5 до 1,5 м/мин позволяет подстраивать режим под конкретную систему покрытия, не меняя механику линии.
Конфигурация 2. Линия нанесения покрытий на металл
Назначение и изделия
Конфигурация ориентирована на алюминиевые панели и профили, а также на детали из листового металла, двери, окна, стальные шкафы, компоненты шкафов, светильники и строительные материалы. Отрасль применения — строительные и хозяйственные товары, металлическая мебель и металлообработка. Способ нанесения — возвратно-поступательное распыление в сочетании с ручными операциями, что позволяет обрабатывать крупные и сложные заготовки.
Подтверждённые параметры
- максимальный размер заготовки — 7000 мм (Д) × 2000 мм (Ш) × 2200 мм (В), 1 штука на подвес;
- максимальная производительность по заготовкам — 5000 м² в сутки;
- скорость конвейерной ленты — 3000 мм/мин с регулировкой от 2000 до 4000 мм/мин;
- способ транспортировки — механизированный и свободно перемещающийся конвейер;
- режим работы — 300 дней в году, 20 часов в день;
- материалы конструкции — углеродистая сталь (основной каркас), нержавеющая сталь (покрасочная камера и трубопроводы).
Что определяет производительность в метрах квадратных
В этой конфигурации единица измерения производительности — не штука, а квадратный метр: одна панель 7000×2000 мм занимает подвес целиком. Скорость 3000 мм/мин с диапазоном регулировки 2000–4000 мм/мин задаёт темп перемещения изделия через все стадии — предварительную обработку, сушку, окраску и отверждение. Практическое следствие: увеличение скорости внутри диапазона требует пропорциональной производительности печей и системы подготовки поверхности, иначе узким местом становится не конвейер, а сушильно-термический участок.
Конфигурация 3. Линия нанесения покрытий на автозапчасти
Назначение и изделия
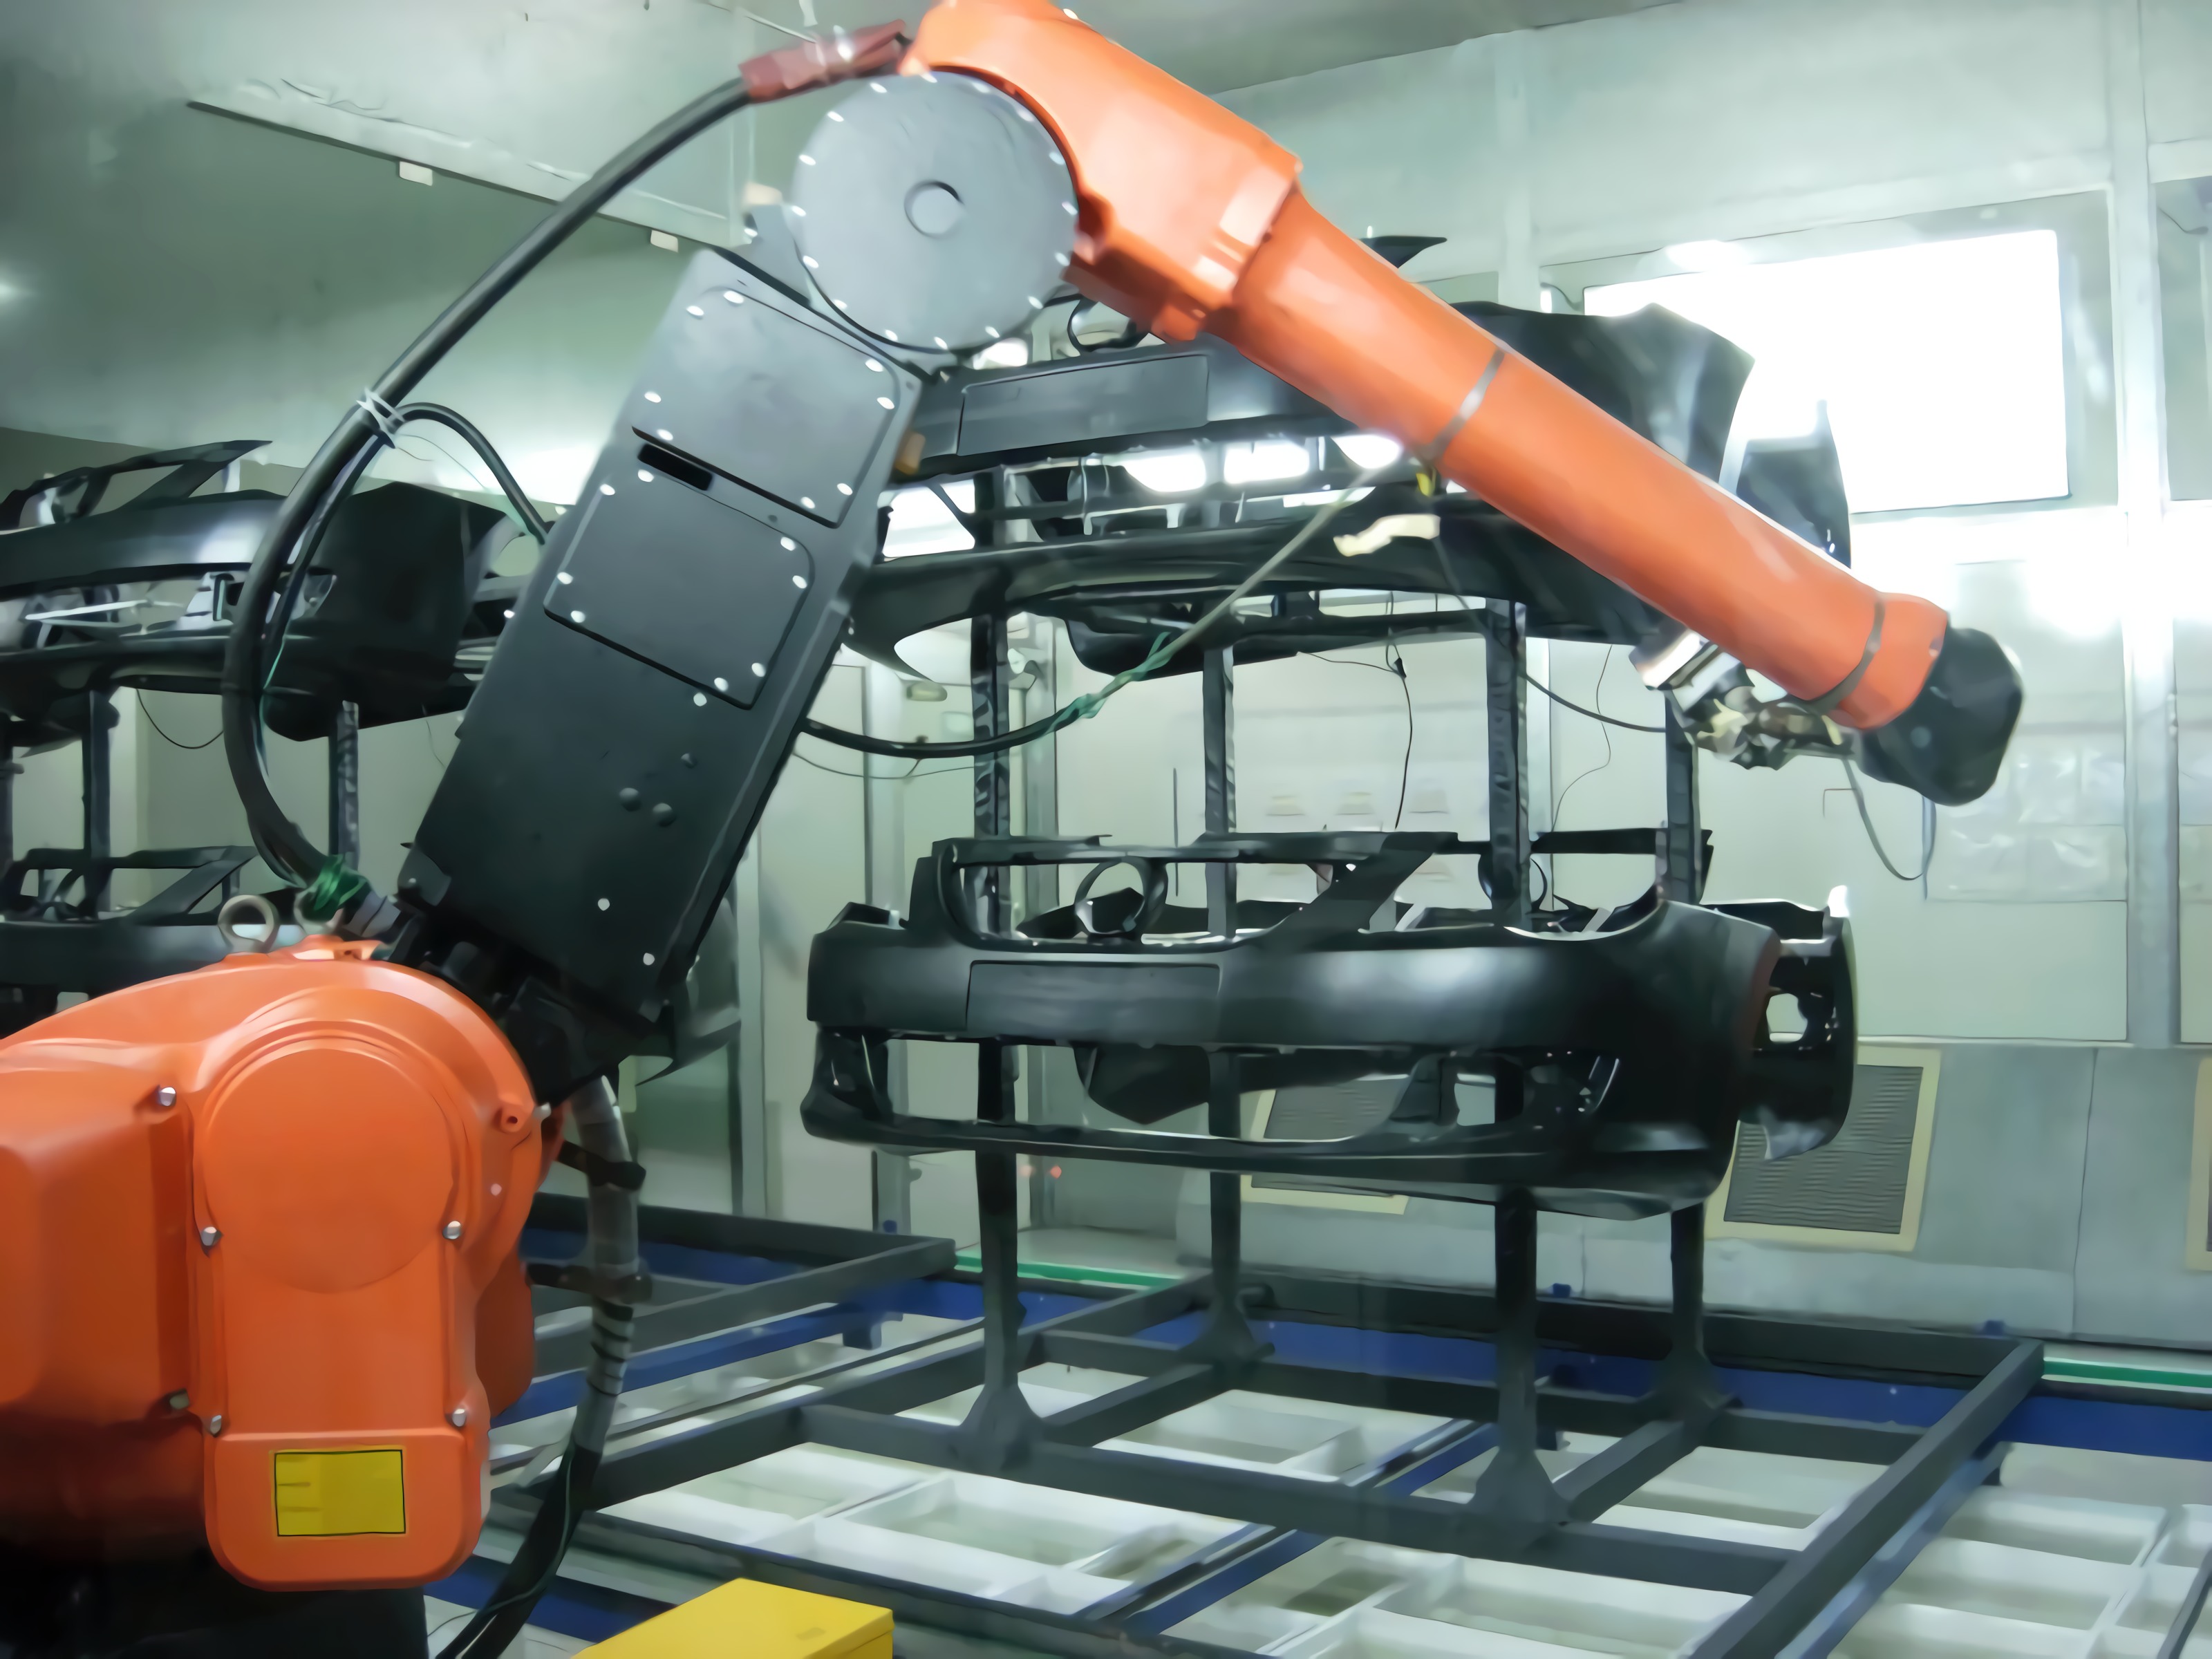
Конфигурация проектируется под пластиковые детали из ABS+PC: передний бампер, накладки дверных панелей, вспомогательную приборную панель, панель переключения передач, накладки приборной панели, колёсные арки, панель переключателей. Метод нанесения — автономный режим в сочетании с роботизированной покраской, что обеспечивает воспроизводимость на деталях сложной геометрии.
Подтверждённые параметры
- режим работы — 336 дней в году, 22 часа в сутки;
- температура в покрасочной камере — 25±2 °C;
- влажность в покрасочной камере — 65±10% относительной влажности;
- производственный цикл — 45 секунд на лоток, что соответствует 1760 лоткам в сутки;
- максимальный размер лотка для оснастки — 1350×900×200 мм;
- коэффициент использования оборудования — 85%;
- размеры участка — 100 м (Д) × 38 м (Ш) × 5,4 м (В);
- энергопотребление — электричество, природный газ, пар, ледяная вода.
Почему климат камеры указан отдельно
Для пластиковых деталей стабильность температуры и влажности — такой же параметр проектирования, как скорость конвейера. Диапазоны 25±2 °C и 65±10% относительной влажности задают границы, в которых процесс нанесения остаётся воспроизводимым. Одновременно линия предъявляет повышенные требования к инфраструктуре: помимо электричества и природного газа требуется пар и ледяная вода, а участок площадью 100×38 м должен быть вписан в существующее здание или запланирован при строительстве.
Как выбрать: материал изделия, размер заготовки, производительность
Выбор внутри шорт-листа сводится к трём последовательным вопросам, и порядок их разбора важен: сначала материал, затем габарит, затем требуемый темп выпуска.
1. Материал изделия
Алюминиевый сплав и композитные материалы с медью и нержавеющей сталью — это профиль линии для посуды, где отдельно нормируется анодирование (1200 мм/мин) и настольное отверждение с регулировкой 0,5–1,5 м/мин. Алюминиевые панели и профили относятся к профилю линии для металла. ABS+PC — к профилю линии для автозапчастей с климат-контролем камеры. Материал определяет не только способ подготовки поверхности, но и тип энергоносителей: для посуды это природный газ и электричество, для автозапчастей — электричество, природный газ, пар и ледяная вода.
2. Размер заготовки
Габарит — самый жёсткий ограничитель. Диапазон посуды заканчивается на Φ300×160 мм. Диапазон металла начинается там, где заготовка может достигать 7000×2000×2200 мм и занимает один подвес целиком. Автозапчасти размещаются на лотке оснастки до 1350×900×200 мм. Если номенклатура выходит за верхнюю границу конфигурации, линия не сможет её транспортировать — это не вопрос настройки, а вопрос геометрии камеры, печи и подвесной системы.
3. Требуемая производительность
Здесь сравниваются разные единицы измерения, и сводить их к одной нельзя. Посуда считается в штуках в час (800–1000), металл — в квадратных метрах в сутки (до 5000), автозапчасти — в лотках в сутки (1760 при цикле 45 секунд). При сопоставлении вариантов корректно пересчитывать план выпуска в ту единицу, которая заложена в спецификацию линии, и отдельно проверять, выдерживает ли такую нагрузку участок предварительной обработки и отверждения.
Что подтверждают реализованные проекты
По каждой из трёх конфигураций есть данные действующих производств. Они полезны не как рекламный аргумент, а как ориентир по достижимым показателям и по сроку, на который рассчитано оборудование.
- Посуда. Установлено 20 комплектных автоматических линий нанесения покрытия на посуду для заводов, работающих по модели собственной торговой марки и частных брендов (Китай, Россия, Иран, Индия, Бангладеш, Вьетнам, Таиланд). Зафиксированы: равномерность покрытия до 98%, соответствие антипригарных свойств международным стандартам для пищевых продуктов, снижение отходов краски на 30%, рост эффективности производства на 35%. Срок эксплуатации — 5–10 лет без серьёзных нареканий на качество.
- Металл. Развёрнуто 15 полностью автоматизированных линий нанесения металлических покрытий на экспортно-ориентированных предприятиях (Мексика, США, Китай, Сингапур). Показатели: прохождение покрытия через контрольный пункт — 97%, снижение расхода краски и порошка — 30%, снижение энергопотребления — 22%, рост эффективности производства — 40%, непрерывная работа без крупных остановок.
- Автозапчасти. Реализовано 20 комплектных автоматизированных линий для ODM/OEM-заводов автомобильных компонентов и поставщиков первого уровня (Германия, Россия, Таиланд, Индонезия, Мексика, Китай). Результаты: выход годных покрытий — 98%, снижение расхода краски — 25%, снижение энергопотребления — 20%, отсутствие крупных простоев производства за 5 лет.
Общий контекст этих проектов: оборудование эксплуатируется в чистом помещении класса 10 000 с чистой и хорошо вентилируемой воздушной средой. Реализация возможна в трёх форматах — новые производственные линии, модернизация существующих линий и индивидуальные проекты «под ключ».
Рыночный контекст: почему спрос на автоматизированные линии растёт
Рынок оборудования для нанесения покрытий растёт вместе с автоматизацией производств и электрофикацией транспортного сектора. По оценке Grand View Research, объём мирового рынка окрасочного оборудования составлял 17,25 млрд долларов США в 2022 году с прогнозируемым среднегодовым темпом роста 5,3% до 2030 года. По данным Market Research Future, рынок промышленных покрытий России достиг примерно 1,78 млрд долларов США в 2024 году с прогнозируемым среднегодовым темпом роста 1,3% до 2035 года.
Отдельно растёт сегмент, связанный с автозапчастями: по данным Future Market Insights, рынок автомобильных бамперов увеличивается с 17,5 млрд долларов США в 2025 году до 26,4 млрд долларов США к 2035 году при среднегодовом темпе 4,2%. Это прямо влияет на спрос на линии нанесения покрытий на бамперы, ступицы колёс, колпаки, топливные баки и детали интерьера. В технологическом разрезе Market Research Future отмечает смещение порошковой окраски в сторону умной автоматизации: сегмент оборудования для порошкового нанесения покрытий прогнозируется с темпом 6,73% до 2035 года.
Для поставок в страны Евразийского экономического союза существенное значение имеет нормативный контур: линии должны соответствовать требованиям сертификации EAC и стандартам безопасности, таким как GOST R для промышленного оборудования. Это ещё одна причина, по которой выбор конфигурации начинается с проверки материала, габаритов и производительности, а не с визуального сопоставления установок. Глобальными игроками в области промышленных систем нанесения покрытий, по данным Future Market Insights, являются Nordson (США), Gema (Швейцария) и Wagner Group (Германия) — их присутствие на рынке задаёт общий уровень требований к автоматизации процесса.
Сравнение с традиционной окраской и границы применимости
Отличие автоматизированной конфигурации от традиционного участка проявляется в измеримых показателях, а не в общем описании. Ручное распыление плохо воспроизводит толщину плёнки на деталях сложной геометрии и зависит от стабильности оператора. Автоматизированные линии используют управление на базе ПЛК, роботизированное распыление и непрерывный режим работы — именно это позволяет фиксировать в проектах снижение расхода краски на 25–30%, энергопотребления — на 20–22% и рост эффективности производства на 35–40%.
| Критерий | Традиционный окрасочный участок | Автоматизированная линия из шорт-листа |
|---|---|---|
| Воспроизводимость толщины покрытия | Зависит от оператора и партии | Роботизированное распыление и автономный режим, задаваемые параметрами линии |
| Расход краски и порошка | Базовый уровень | Снижение на 25–30% по данным реализованных проектов |
| Энергопотребление | Базовый уровень | Снижение на 20–22% по данным реализованных проектов |
| Темп выпуска | Определяется сменностью и числом операторов | 800–1000 шт./ч (посуда); до 5000 м²/сутки (металл); 1760 лотков/сутки (автозапчасти) |
| Управление процессом | Решения оператора по ходу смены | ПЛК, MES-контур, мониторинг параметров |
Границы и ограничения, которые нужно учитывать заранее
- Производительность привязана к типоразмеру. Значения 800–1000 штук в час и до 5000 м² в сутки относятся к указанным размерам заготовок и шагу/скорости, заложенным в спецификацию. Переход на изделия другого габарита меняет фактический темп.
- Габариты участка. Линия для автозапчастей проектируется под участок 100 м × 38 м × 5,4 м, а линия для металла должна физически разместить и перемещать заготовки до 7000 мм длиной. Это ограничение по зданию, а не по оборудованию.
- Энергетическая инфраструктура. Для посуды требуются природный газ и электричество; для автозапчастей дополнительно пар и ледяная вода. Подключение этих сред проверяется до подписания контракта.
- Условия среды. Эксплуатация предусмотрена в чистом помещении класса 10 000 с чистой и хорошо вентилируемой воздушной средой; для автозапчастей дополнительно нормируются 25±2 °C и 65±10% относительной влажности.
- Коэффициент использования 85%. Это проектная величина для линии автозапчастей: она предполагает плановое обслуживание и переналадку, а не круглосуточную работу без остановок.
- Минимальный заказ. Поставщик работает от 2 единиц оборудования, а сроки поставки различаются для разных типов продукции. Для единичного мелкосерийного заказа это ограничение нужно учитывать отдельно.
- Уровень автоматизации варьируется. Кастомизация охватывает упаковку, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования, поэтому часть параметров уточняется под проект, а не выбирается из фиксированного каталога.
Контекст производителя, значимый для оценки рисков поставки: Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) работает с 2005 года, располагает собственной площадкой около 35 548 м² и штатом 280 сотрудников, включая 54 инженера НИОКР, выпускает 60 единиц оборудования в год и экспортирует около 20% продукции, в том числе в Россию. Компания владеет 79 патентами на изобретения в области окрасочного и природоохранного оборудования, а общее число патентов превышает 300. Опыт разработки комплексных решений для линий нанесения покрытий — более 30 лет.
Перспективы: что будет определять выбор конфигурации
Три направления выглядят наиболее устойчивыми. Первое — дальнейшая автоматизация нанесения покрытий, поскольку порошковое оборудование растёт быстрее рынка в целом (прогноз 6,73% до 2035 года). Второе — рост сегмента автокомпонентов: увеличение рынка бамперов с 17,5 млрд долларов США в 2025 году до 26,4 млрд долларов США к 2035 году будет поддерживать спрос на линии с циклом обработки лотка и стабильным климатом камеры. Третье — усиление нормативных требований, включая сертификацию EAC и стандарты безопасности для промышленного оборудования на рынках ЕАЭС.
Технически конкуренция смещается в сторону управляемости процесса: ПЛК-контроль, MES-система управления производством, системы очистки летучих органических соединений и соответствие ISO14001, ISO9001 и ISO45001 становятся не дополнением, а частью базовой комплектации проекта. Для покупателя это означает, что сравнивать конфигурации имеет смысл не по отдельным узлам, а по тому, насколько полно линия закрывает связку «материал — габарит — темп выпуска» и какие ограничения остаются на стороне здания и инженерных сетей.
Вопросы и ответы
Чем автоматическая линия отличается от универсальной окрасочной установки при выборе под конкретный проект?
Автоматическая линия проектируется под параметры заготовки: материал, размер, шаг подвески и требуемую производительность. В шорт-листе это видно по трём конфигурациям: линия для посуды работает с изделиями до Φ300×160 мм при шаге 450–900 мм и производительности 800–1000 штук в час, линия для металла принимает заготовки до 7000×2000×2200 мм с производительностью до 5000 м² в сутки, линия для автозапчастей рассчитана на цикл 45 секунд на лоток. Универсальная установка не может одновременно обеспечить все три профиля.
Можно ли одной линией закрыть выпуск посуды, металлоконструкций и автозапчастей?
Технически это ограничено самым узким параметром из трёх. Транспортная система линии для металла рассчитана на заготовку до 7000×2000×2200 мм — одна штука на подвес, тогда как линия для посуды использует шаг 450–900 мм и подвешивание по 4 внутренние ёмкости. Линия для автозапчастей работает с лотками оснастки до 1350×900×200 мм и климатом камеры 25±2 °C при влажности 65±10%. Совмещение этих режимов в одной конструкции потребует компромиссов по производительности и габаритам.
Какие размеры заготовок поддерживает линия для металла?
Максимальный размер заготовки — 7000 мм (Д) × 2000 мм (Ш) × 2200 мм (В), одна штука на подвес. Транспортировка выполняется механизированным и свободно перемещающимся конвейером. Максимальная производительность по заготовкам — 5000 м² в сутки, скорость конвейерной ленты — 3000 мм/мин с регулировкой от 2000 до 4000 мм/мин. Режим работы — 300 дней в году по 20 часов в день.
Какой режим работы заложен в линию для автозапчастей?
Проектный режим — 336 дней в году и 22 часа в сутки. Производственный цикл составляет 45 секунд на лоток, что соответствует 1760 лоткам в сутки; коэффициент использования оборудования — 85%. Температура в окрасочной камере поддерживается на уровне 25±2 °C, влажность — 65±10% относительной влажности. Размеры участка под такую линию — 100 м (Д) × 38 м (Ш) × 5,4 м (В).
Какие инфраструктурные требования нужно учесть до заказа линии?
Оборудование эксплуатируется в чистом помещении класса 10 000 с чистой и хорошо вентилируемой воздушной средой. Линия для автозапчастей потребляет электричество, природный газ, пар и ледяную воду; линия для посуды — природный газ и электричество. В комплект вспомогательного оборудования входят установки предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, окрасочная камера, печь предварительного нагрева, печь отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система очистки летучих органических соединений, система электроуправления и система управления производством MES. Проекты реализуются как новые линии, модернизация существующих линий или индивидуальные проекты «под ключ».
Какие результаты зафиксированы по уже действующим проектам?
По проектам для кухонной посуды (20 комплектных линий) равномерность покрытия достигает 98%, отходы краски снижены на 30%, эффективность производства повышена на 35%, срок эксплуатации — 5–10 лет. По проектам для металла (15 полностью автоматизированных линий) прохождение покрытия через контрольный пункт увеличилось до 97%, расход краски и порошка снижен на 30%, энергопотребление — на 22%, эффективность производства — на 40%. По проектам для автозапчастей (20 комплектных линий) выход годных покрытий составил 98%, расход краски снижен на 25%, энергопотребление — на 20%, за 5 лет не зафиксировано крупных простоев.
Какие условия поставки и обслуживания применяются к таким линиям?
Минимальный заказ — 2 единицы. Кастомизация охватывает упаковку, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования. Перед отгрузкой проводится 100%-ная проверка. Послепродажное обслуживание включает удалённую техническую поддержку, гарантию 1 год, ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение. Сроки поставки различаются в зависимости от типа оборудования. Для рынков ЕАЭС существенным условием остаётся соответствие требованиям сертификации EAC и стандартам безопасности, таким как GOST R для промышленного оборудования.
Сводные технические параметры линий нанесения покрытий, вспомогательного и природоохранного оборудования собраны в корпоративном каталоге Attractivechina: технический каталог Attractivechina (PDF). Дополнительные материалы по конфигурациям линий публикуются на сайте ru.attractivechina.com.