
Compliance guide for coating lines: standards, documentation and regional requirements
Комплаенс-гид для линий нанесения покрытий: стандарты, документация и региональные требования
Что такое комплаенс-проверка линии нанесения покрытий
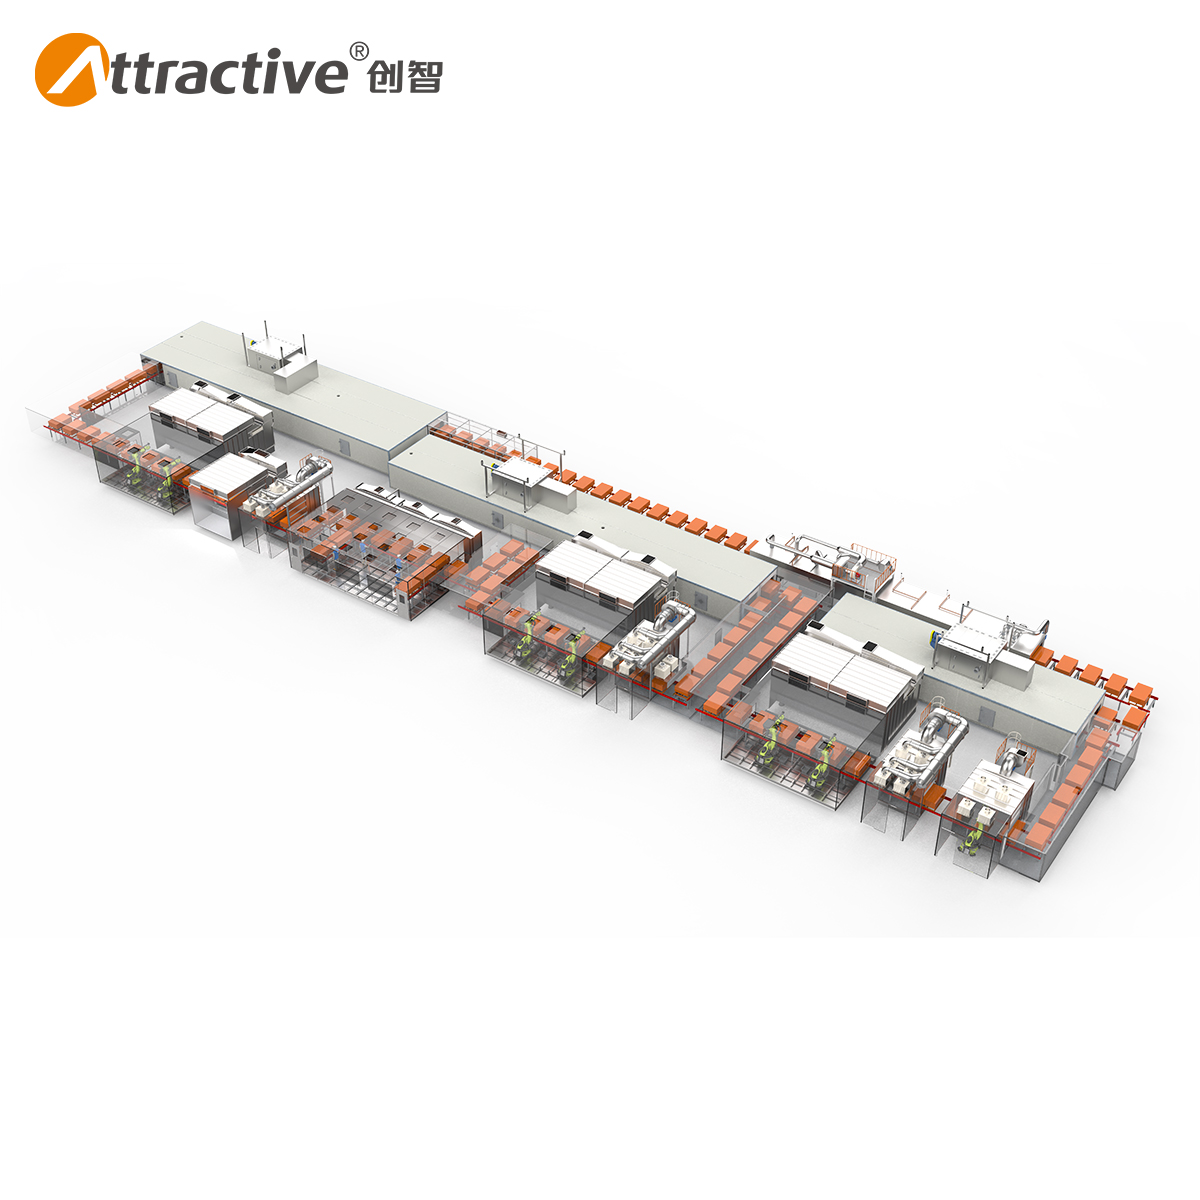
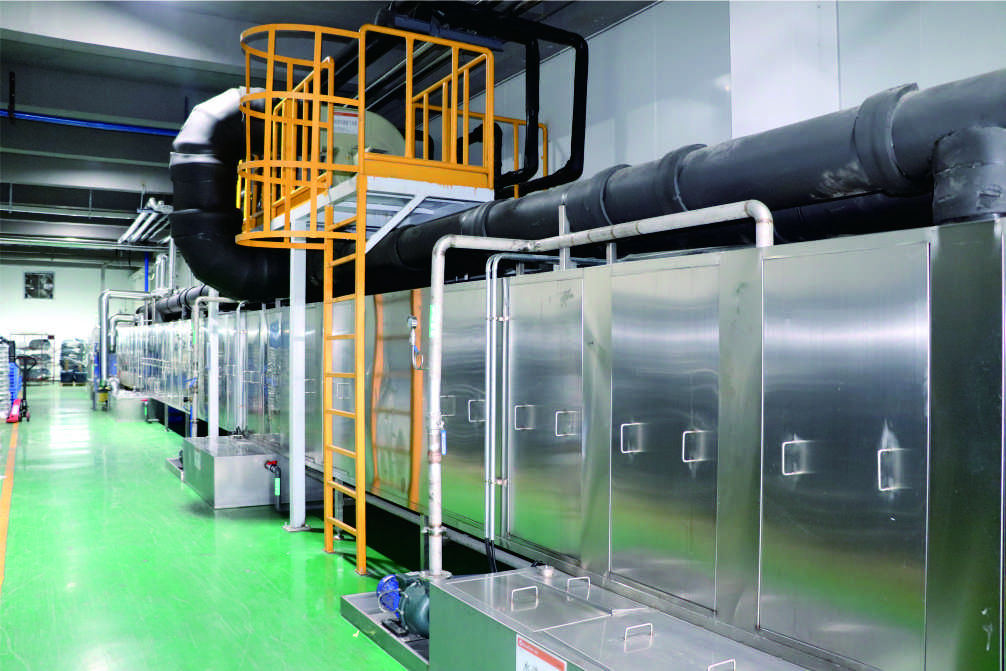
Линия нанесения покрытий — это комплекс, а не отдельная машина. В поставку входят оборудование предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, покрасочная камера, печь предварительного нагрева, печь отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система обработки летучих органических соединений (ЛОС), оборудование для защиты окружающей среды, система электроуправления и система управления производством MES. Комплаенс-проверка охватывает весь этот комплект, а не только окрасочный модуль.
Проверяющий сопоставляет четыре группы данных:
- модель и область применения в документе о соответствии — с оборудованием, которое фактически смонтировано на площадке;
- технические параметры паспорта — с проектными данными и замерами при пусконаладке;
- условия эксплуатации — с реальной производственной средой: для линий этого класса это чистое помещение класса 10 000, чистое и хорошо вентилируемое помещение;
- срок действия каждого документа — с датой проверки.
Почему комплаенс-пакет формируют до поставки, а не после
Документ о соответствии привязан к конкретной модели и конкретной конфигурации оборудования. Если после его оформления в линию добавляют секцию, меняют привод конвейера или материал покрасочной камеры, область применения документа перестаёт соответствовать фактическому оборудованию. Поэтому параметры, которые попадут в сертификационную документацию, фиксируют на этапе проектирования, а не после монтажа.
Второй фактор — региональный. Один и тот же тип линии поставляется на разные рынки, и перечень применимых требований будет различаться. Для Евразийского экономического союза — Россия, Казахстан, Беларусь, Армения, Киргизия — действует единый набор технических регламентов Таможенного союза. Для остальных рынков подтверждающая документация строится вокруг международных стандартов менеджмента и требований конкретного заказчика.
Технические параметры, которые попадают в сертификационную документацию
Ниже — параметры линий Attractivechina в том виде, в котором они фиксируются в паспорте и используются при подготовке документов. Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)), производителя автоматических линий нанесения покрытий из зоны высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун.
Производительность
Производительность — первый параметр, который сверяют при проверке. Она выражается по-разному в зависимости от типа линии:
- линия нанесения покрытий на посуду — 800–1000 штук в час; шаг заготовки 450–900 мм; способ подвешивания: 4 внутренних ёмкости на подвес, 20 крышек на подвес;
- линия нанесения покрытий на металл — до 5000 м² в день;
- линия нанесения покрытий на автозапчасти — производственный цикл 45 секунд на лоток (1760 лотков в сутки);
- линия нанесения покрытий на древесину — 1422 штуки за 8-часовую смену;
- линия нанесения покрытий на промышленное оборудование — 20 гондольных вагонов, платформ и цистерн; 7 специальных вагонов SQ6; 10 крытых и зерновых вагонов; 5–10 экспортных вагонов за смену продолжительностью 7,5 часа.
Скорость конвейера
Скорость конвейера входит в паспорт как регулируемый параметр, и именно её чаще всего приходится пересогласовывать при изменении номенклатуры заготовок:
- линия нанесения покрытий на металл — 3000 мм/мин с регулировкой 2000–4000 мм/мин;
- линия нанесения покрытий на древесину — 4000 мм/мин с регулировкой 2000–6000 мм/мин;
- линия для посуды — скорость линии анодирования 1200 мм/мин, линейная скорость настольной печи отверждения 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин.
Максимальные габариты заготовок и способ транспортировки
- металл и листовой металл — 7000 × 2000 × 2200 мм, 1 изделие на подвес;
- древесина — стандарт 100 × 50 × 1400 мм, максимум 610 × 710 × 1400 мм, шаг 300 мм на подвес;
- посуда — стандартный размер Φ220 × 160 мм, максимальный Φ300 × 160 мм;
- автозапчасти — максимальный размер оснастки 1350 × 900 × 200 мм.
В документации фиксируется не только габарит, но и способ транспортировки: механизированный свободно перемещающийся конвейер, подвесная конвейерная система, напольный конвейер или система на салазках. Способ транспортировки влияет и на класс безопасности машины, и на требования к ограждениям.
Режим работы и параметры покрасочной камеры
- автозапчасти — 336 дней в году, 22 часа в сутки; температура в покрасочной камере 25 ± 2 °C; влажность 65 ± 10 % относительной влажности; коэффициент использования оборудования 85 %;
- металл — 300 дней в году, 20 часов в день;
- промышленное оборудование — продолжительность одной смены 7,5 часа.
Материалы каркаса и покрасочной камеры
Во всех линейках Attractivechina основной каркас изготовлен из углеродистой стали, а покрасочная камера и трубопроводы — из нержавеющей стали. Для проверки это не деталь описания, а фиксируемая характеристика: материал поверхностей, контактирующих с ЛОС и растворителями, определяет требования к очистке, вентиляции и обращению с отходами окрасочного участка.
Энергоносители и технологическая цепочка
- посуда — природный газ и электричество;
- автозапчасти — электричество, природный газ, пар, ледяная вода;
- древесина — электричество.
Для линий электростатического порошкового покрытия в документации фиксируется и технологическая цепочка. В описании Attractivechina она включает загрузку, горячую мойку, предварительное обезжиривание, обезжиривание, распыление, химическую конверсию, сушку, охлаждение, контроль, полировку, удаление пыли, нанесение грунтовочного порошка, отверждение, охлаждение, нанесение финишного порошка, отверждение и разгрузку.
Сравнение параметров по типам линий
Таблица ниже собрана по паспортным данным пяти линеек: посуда, автозапчасти, металл и листовой металл, древесина, промышленное оборудование. Такой срез удобно прикладывать к запросу на документацию — видно, какие именно значения должны быть отражены в сертификатах.
| Параметр | Посуда | Автозапчасти | Металл и листовой металл | Древесина | Промышленное оборудование |
|---|---|---|---|---|---|
| Номенклатура | Сковороды, вкладыши рисоварок, формы для выпечки | Бамперы, накладки панелей, ступицы, колпаки, топливные баки, рамы, логотипы | Двери, окна, стальные шкафы, алюминиевые листы, светильники | Гитары, пианино, кровати, столы, стулья, ножки столов | Гондольные вагоны, платформы, цистерны, автобусы, каретки, боковые рамы |
| Производительность | 800–1000 шт/час | 45 секунд на лоток, 1760 лотков в сутки | до 5000 м²/день | 1422 шт за 8-часовую смену | 20 вагонов, платформ, цистерн; 7 вагонов SQ6; 10 крытых и зерновых вагонов за смену 7,5 ч |
| Скорость конвейера | 1200 мм/мин (анодирование), 1000 мм/мин (печь отверждения) | Производственный цикл 45 секунд | 3000 мм/мин (2000–4000 мм/мин) | 4000 мм/мин (2000–6000 мм/мин) | Напольный конвейер |
| Макс. размер заготовки | Φ300 × 160 мм | Оснастка 1350 × 900 × 200 мм | 7000 × 2000 × 2200 мм, 1 шт на подвес | 610 × 710 × 1400 мм | Крупногабаритные конструкции |
| Режим работы | Смена по регламенту заказчика | 336 дней/год, 22 ч/сутки | 300 дней/год, 20 ч/день | 8-часовая смена | Смена 7,5 ч |
| Способ нанесения | Роботизированная покраска | Автономный режим и роботизированная покраска | Возвратно-поступательное и ручное нанесение | Автоматизированное нанесение | Ручная и роботизированная покраска |
| Каркас / камера | Углеродистая сталь / нержавеющая сталь | Углеродистая сталь / нержавеющая сталь | Углеродистая сталь / нержавеющая сталь | Углеродистая сталь / нержавеющая сталь | Углеродистая сталь / нержавеющая сталь |
| Энергоносители | Природный газ и электричество | Электричество, газ, пар, ледяная вода | Электричество | Электричество | Электричество и газ |
Документы, которые должны быть в комплекте
Комплект подтверждающих документов строится по трём уровням: менеджмент качества и безопасности, технические регламенты рынка и проектная документация.
Уровень менеджмента: ISO 9001, ISO 14001, ISO 45001
Область сертификации по ISO 9001:2015 охватывает проектирование и производство оборудования для нанесения покрытий; сертификат выдан организацией Dazhong (Guangzhou) Certification Co., Ltd. (DZCC) под номером DZ/CN/2308009Q.
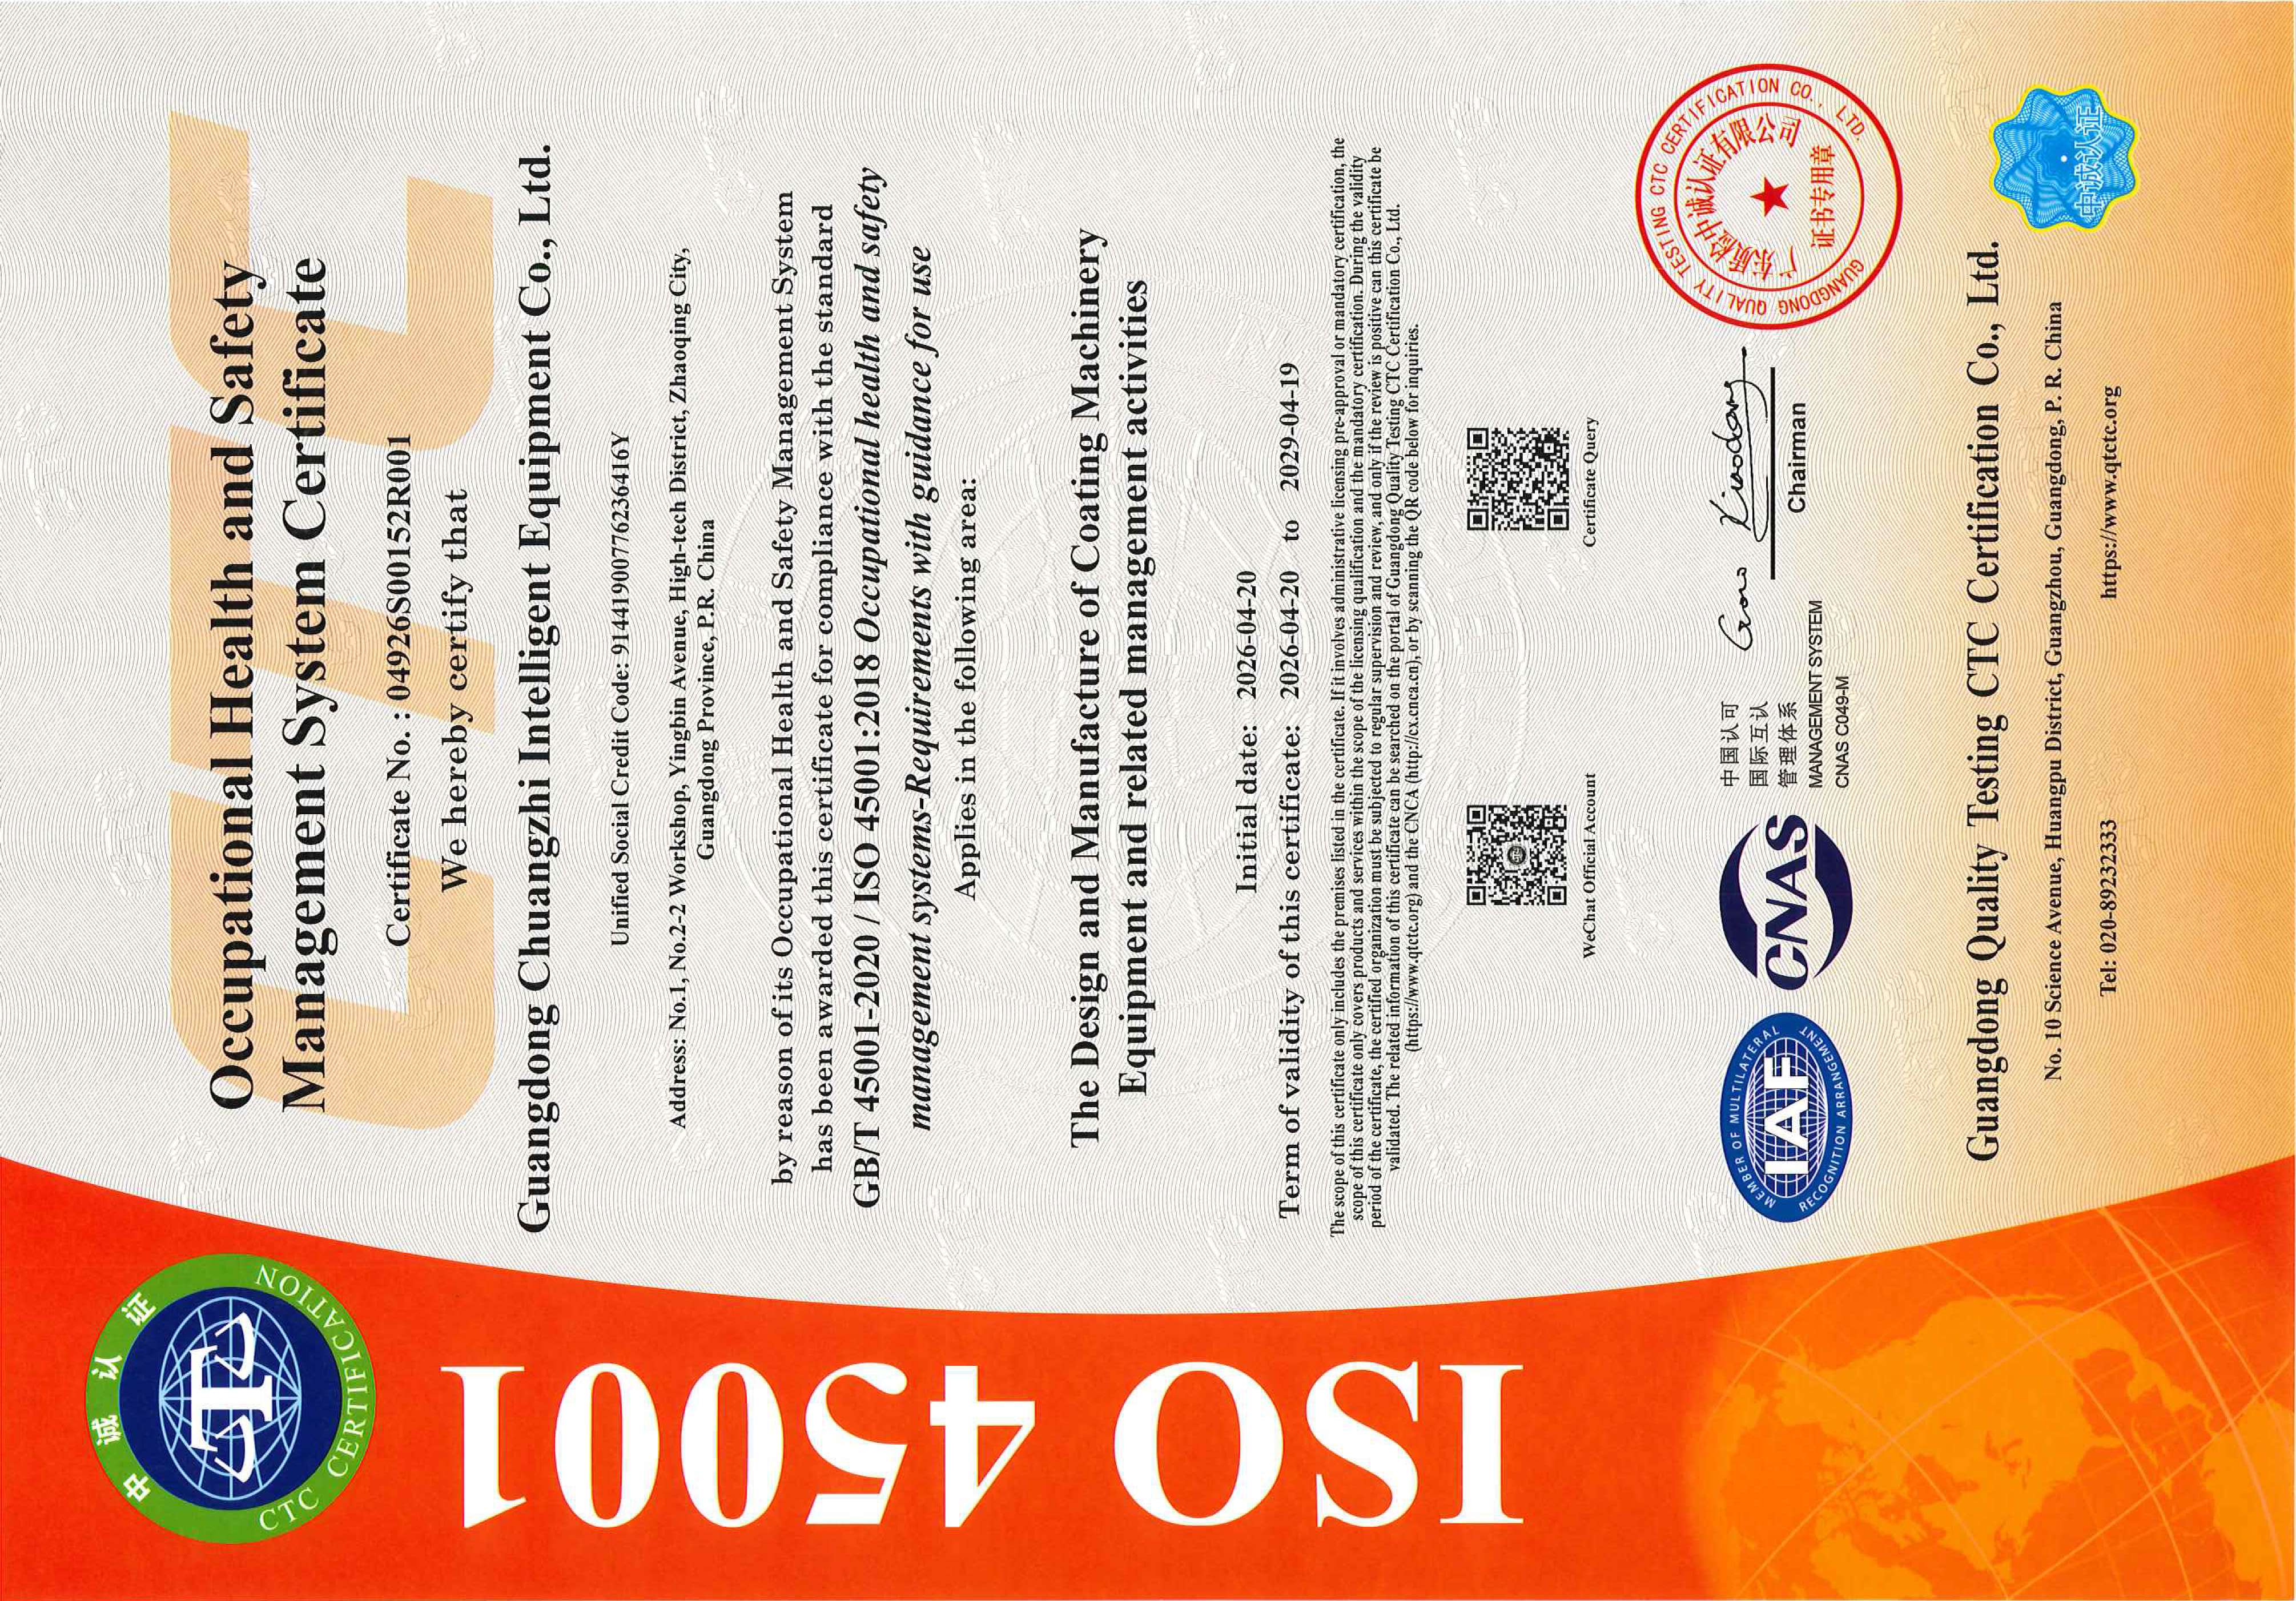
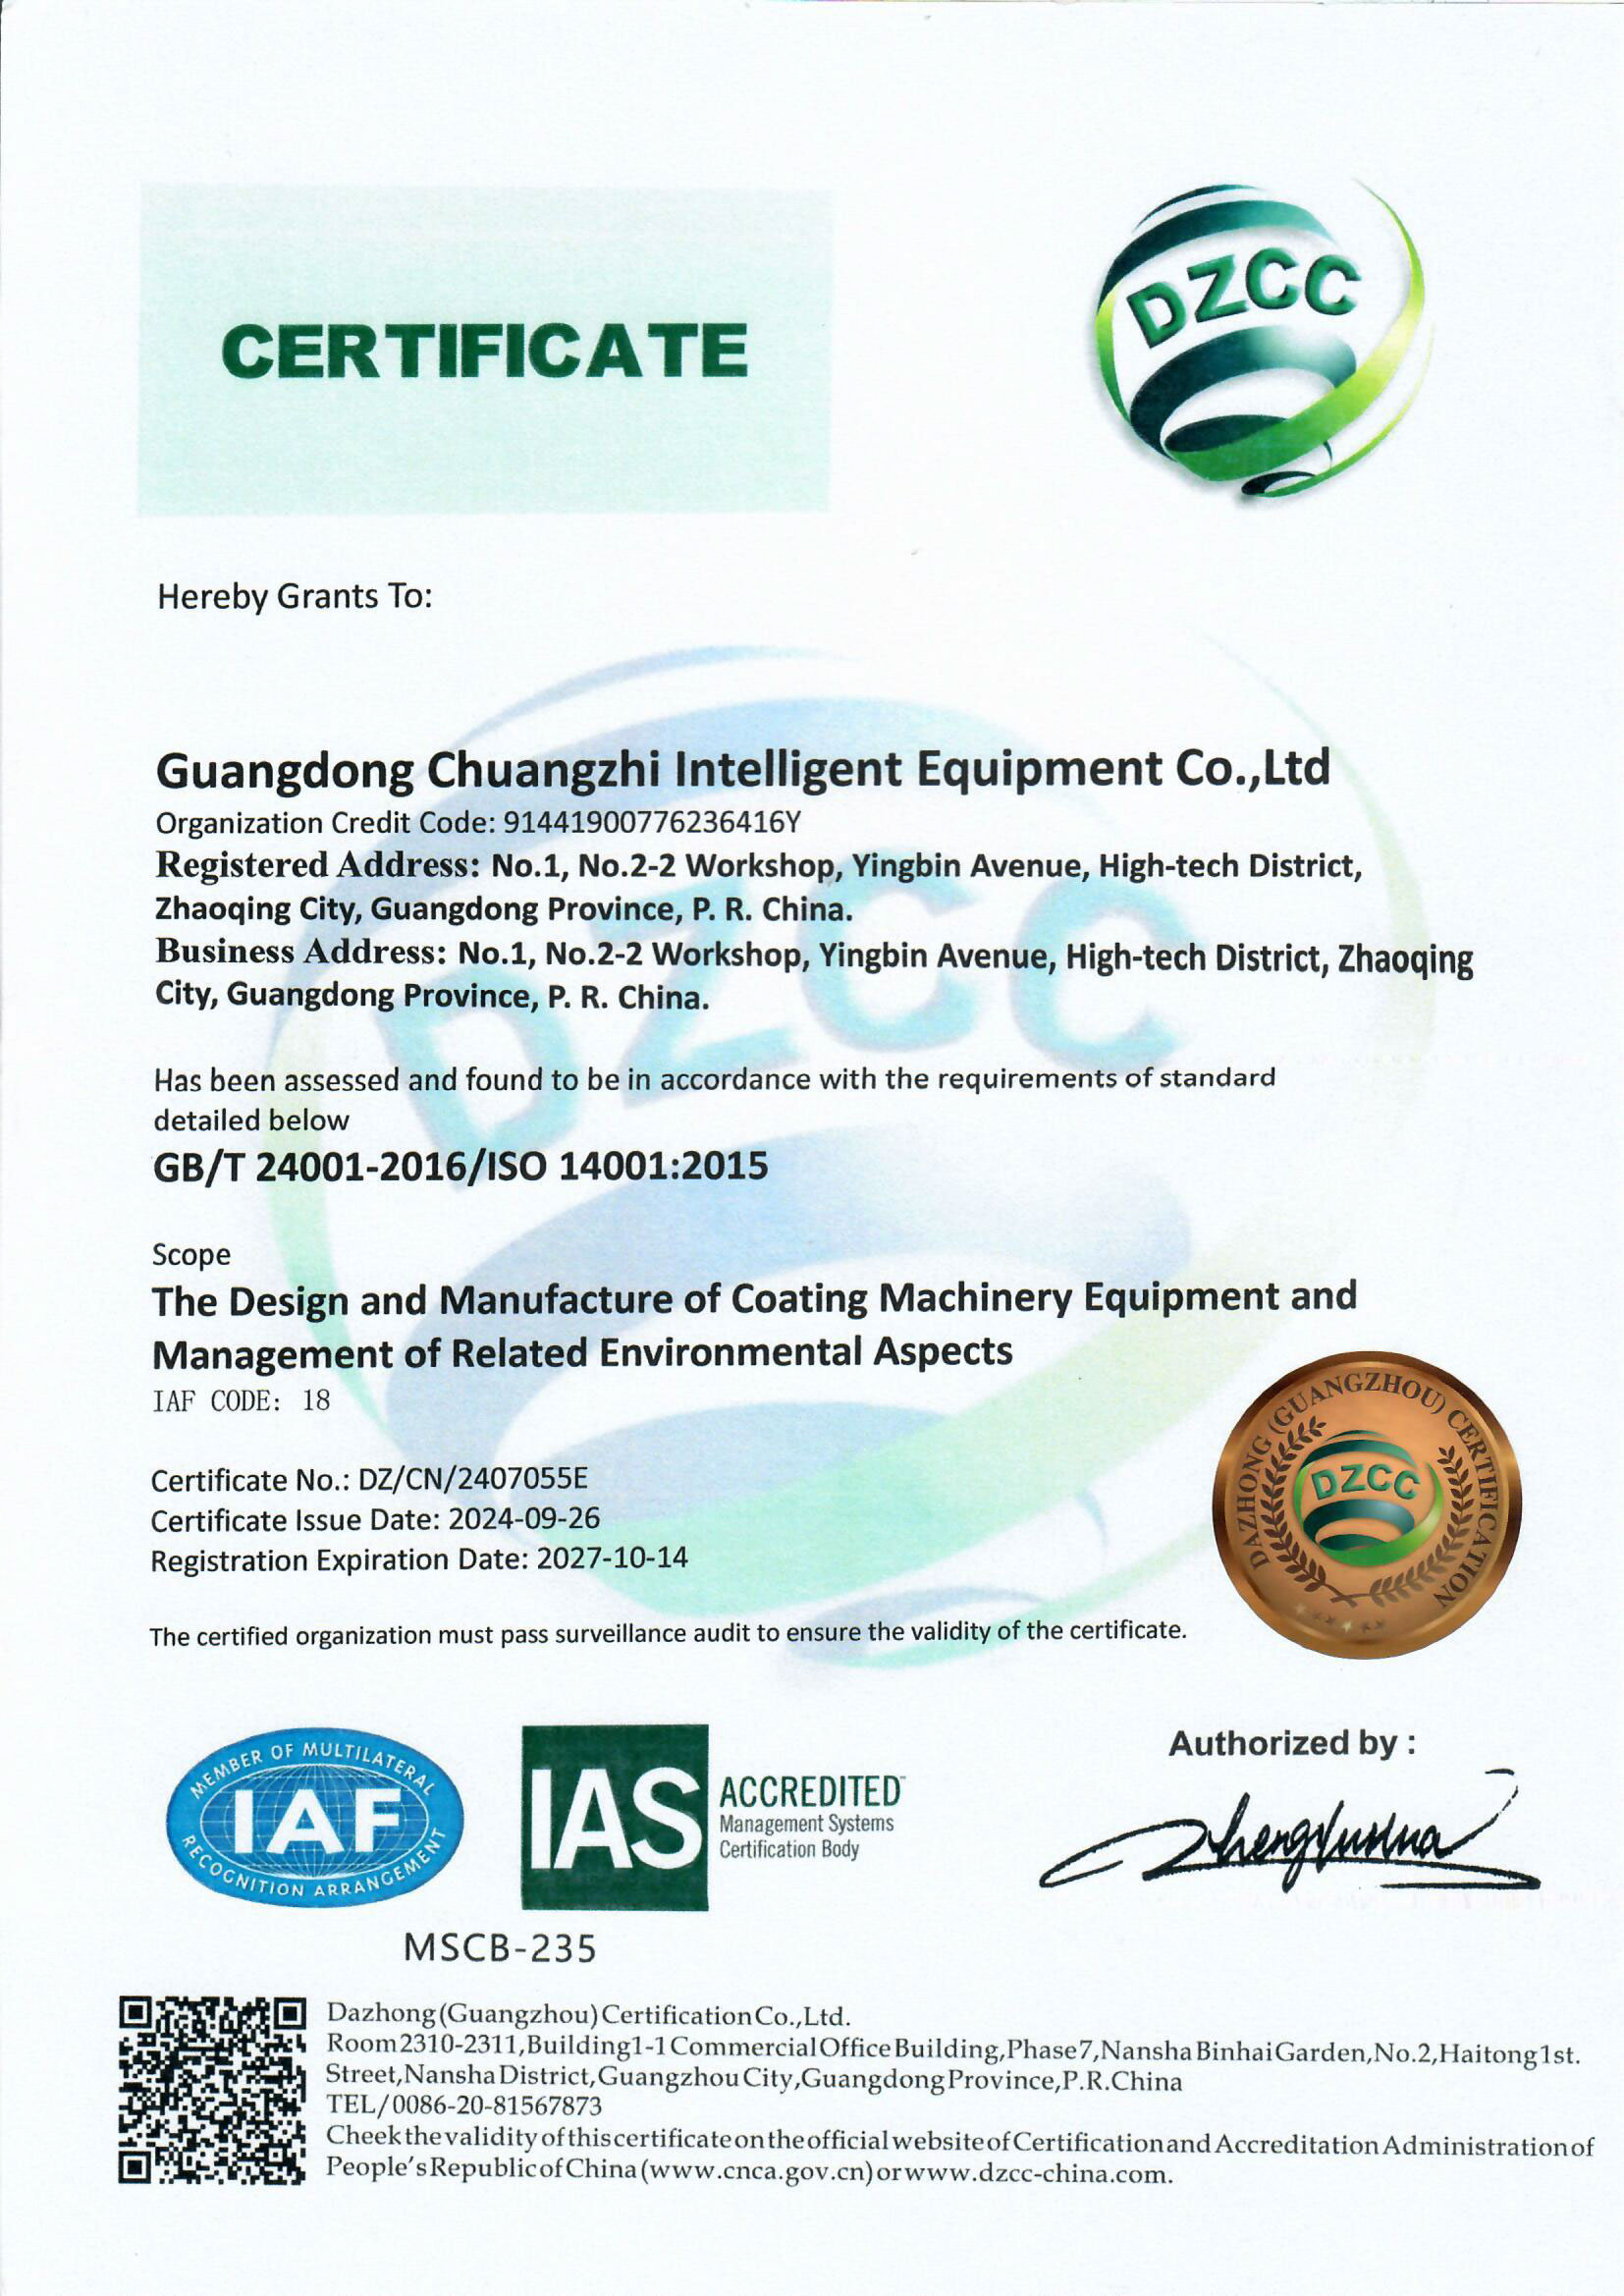
Сертификация по ISO 14001 (номер DZ/CN/2407055E, орган Dazhong (Guangzhou) Certification Co., Ltd., срок действия — до 14 октября 2027 года) распространяется на проектирование и производство оборудования для нанесения покрытий и управление связанными экологическими аспектами. Сертификация ISO 45001 (номер 04926S00152R001, орган Guangdong Quality Testing CTC Certification Co., Ltd., срок действия — до 19 апреля 2029 года, стандарт GB/T 45001-2020 / ISO 45001:2018) охватывает проектирование и производство оборудования для нанесения покрытий и связанные управленческие процессы.
Практическая ценность этих двух документов для проверки разная. ISO 14001 напрямую относится к линиям с обработкой ЛОС: именно экологический контур определяет, как в документации описаны выбросы, вентиляция и обращение с отходами окрасочного участка. ISO 45001 закрывает вопросы безопасности труда на линии. Сертификация ISO 14001 распространяется, в частности, на продукты Cookware Automatic Coating Line и Auto Parts Automatic Coating Line; ISO 45001 охватывает линии нанесения покрытий на металл, древесину и кухонную посуду.
Уровень ЕАЭС: декларация о соответствии и технические регламенты
Для рынка ЕАЭС ключевым документом является декларация о соответствии Таможенного союза. В комплекте Attractivechina такая декларация зарегистрирована под номером ЕАЭС N RU Д-CN.PA01.B.96986/21, орган по сертификации — MOCCERTPROM. Документ опирается на три технических регламента: ТР ТС 004/2011 (безопасность низковольтного оборудования), ТР ТС 020/2011 (электромагнитная совместимость) и ТР ТС 010/2011 (безопасность машин).
ЕАЭС-документация всегда привязана к конкретным моделям. В материалах производителя декларации и сертификаты Таможенного союза указаны для линии окраски автозапчастей (Auto Parts Painting Line), линии окраски древесины (Wood Painting Line), линии окраски кухонной утвари (Cookware Painting Line), линии нанесения покрытия на металл (Metal Coating Line) и линии нанесения покрытия для промышленного оборудования (Industrial Equipment Coating Line).
Уровень проекта: паспорт, схема размещения, протоколы
Третий уровень формируется под конкретный проект: паспорт линии, технологический регламент, схема размещения оборудования (для линии автозапчастей размер участка составляет, например, 100 × 38 × 5,4 м), спецификация комплекта, протоколы предпродажной проверки и пусконаладки.
Региональные требования: что меняется от рынка к рынку
- ЕАЭС. Единый набор ТР ТС: 004/2011, 020/2011, 010/2011. Документ оформляется на конкретную модель и действует на территории России, Казахстана, Беларуси, Армении и Киргизии.
- Глобальные рынки. Подтверждающая база строится на ISO 9001, ISO 14001 и ISO 45001 и дополняется требованиями заказчика к документации проекта.
- Проектные требования. Для отдельных рынков добавляются локальные условия по экологии участка и по приёмке — их фиксируют в договоре до начала изготовления.
Attractivechina поставляет оборудование во Вьетнам, Иран, Индонезию, Бразилию, Объединённые Арабские Эмираты, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США, Россию и Сингапур; доля экспорта составляет 20 %.
Региональные различия заметнее всего на уровне проектной документации. Для поставки под североамериканского автопроизводителя конфигурация участка планируется под требования местного заказчика — примером служит проект линии нанесения покрытий на алюминиевые колёсные диски для Lizhong (Mexico) Co., Ltd. Для рынков Юго-Восточной Азии акцент смещается на участок предварительной обработки: линия окраски автозапчастей с высокотемпературной обезжиривающей предварительной обработкой запущена в производство для BYD в Таиланде.
Пошаговый чек-лист подготовки к комплаенс-проверке
| № | Шаг | Что сверить |
|---|---|---|
| 1 | Определить целевой рынок | Для ЕАЭС — ТР ТС 004/2011, ТР ТС 020/2011, ТР ТС 010/2011; для остальных рынков — ISO 9001, ISO 14001, ISO 45001 и требования заказчика |
| 2 | Сверить модель | Модель и область применения в документе о соответствии должны совпадать с моделью, которая монтируется на площадке |
| 3 | Проверить срок действия | Дата действия декларации или сертификата должна перекрывать дату проверки |
| 4 | Сверить производительность | 800–1000 шт/час, 5000 м²/день, 45 секунд на лоток, 1422 шт за смену — в зависимости от типа линии |
| 5 | Сверить кинематику | Скорость конвейера 3000 мм/мин (2000–4000 мм/мин), 4000 мм/мин (2000–6000 мм/мин), скорость анодирования 1200 мм/мин |
| 6 | Сверить габариты | Максимальная заготовка 7000 × 2000 × 2200 мм; Φ300 × 160 мм; 610 × 710 × 1400 мм; оснастка 1350 × 900 × 200 мм |
| 7 | Подтвердить материалы | Каркас — углеродистая сталь; покрасочная камера и трубопроводы — нержавеющая сталь |
| 8 | Подтвердить состав комплекта | Предварительная обработка, сушка, пескоструйная машина, камера, печи, охлаждение, конвейер, пылеудаление, обработка ЛОС, электроуправление, MES |
| 9 | Проверить условия площадки | Чистое помещение класса 10 000, вентиляция, энергоносители: газ, электричество, пар, ледяная вода |
| 10 | Зафиксировать приёмку | 100%-ная предпродажная проверка, протоколы пусконаладки, паспорт, схема размещения |
Применения: где требования различаются сильнее всего
Посуда и бытовая техника
Для антипригарных покрытий ключевой вопрос проверки — пищевая безопасность покрытия и точность контроля толщины плёнки. Поставлено 20 комплектных автоматических линий нанесения покрытия на посуду; по данным проектов равномерность покрытия достигает 98 %, отходы краски сокращены на 30 %, эффективность производства повышена на 35 %, срок эксплуатации — 5–10 лет.
Автозапчасти
Здесь сильнее всего влияют режим работы и параметры покрасочной камеры. Поставлено 20 комплектных автоматизированных линий; выход годных покрытий увеличен до 98 %, расход краски снижен на 25 %, энергопотребление — на 20 %, за пять лет не было крупных простоев производства.
Металл и листовой металл
Критичны максимальные габариты заготовки и равномерность толщины покрытия. Поставлено 15 полностью автоматизированных линий; прохождение покрытия через контрольный пункт увеличено до 97 %, расход краски и порошка снижен на 30 %, энергопотребление — на 22 %, эффективность производства повышена на 40 %.
Деревянная мебель и музыкальные инструменты
Основное требование — качество отделки и минимальное пылеобразование. Поставлено 10 комплектных автоматизированных линий; расход краски снижен на 30 %, количество пылевых дефектов уменьшено на 90 %, эффективность производства повышена на 40 %.
Промышленное оборудование
Проверка опирается на антикоррозионные характеристики. Поставлено 10 комплектных автоматизированных линий; адгезия покрытия и стойкость к солевому туману соответствуют отраслевым стандартам (испытание длительностью не менее 1000 часов), выход годных покрытий увеличен до 98 %, расход краски снижен на 25 %, эффективность производства повышена на 30 %.
Условия закупки и критерии приёмки
Коммерческие условия определяют, насколько просто будет собрать комплаенс-пакет. У Attractivechina изготовление и проектирование ведётся на заказ: настраиваются упаковка, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования, а производственная мощность корректируется под требования заказчика. Минимальный объём заказа — 2 единицы.
- Критерий приёмки: 100%-ная предпродажная проверка каждой единицы перед отгрузкой.
- Передача документации: паспорт линии, схема размещения, спецификация комплекта, протоколы проверки.
- Пусконаладка: монтаж и ввод в эксплуатацию выполняются специалистами производителя.
- Гарантия и поддержка: гарантия 1 год, удалённая техническая поддержка, быстрый ответ в течение 4 часов, регулярное отслеживание и бесплатное обучение.
- Сроки поставки: зависят от конфигурации и типа линии, поэтому фиксируются в договоре отдельно.
FAQ
Какие документы подтверждают соответствие линии требованиям ЕАЭС?
Базовый документ — декларация о соответствии Таможенного союза, опирающаяся на ТР ТС 004/2011 (безопасность низковольтного оборудования), ТР ТС 020/2011 (электромагнитная совместимость) и ТР ТС 010/2011 (безопасность машин). В комплекте Attractivechina такая декларация зарегистрирована под номером ЕАЭС N RU Д-CN.PA01.B.96986/21, орган по сертификации — MOCCERTPROM. Область применения документа должна совпадать с моделью, которая поставляется на площадку, а срок действия — перекрывать дату проверки.
Можно ли адаптировать линию под конкретные параметры производства?
Да. Изготовление и проектирование ведётся на заказ: настраиваются упаковка, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования, а производственная мощность корректируется под требования заказчика. Ограничение одно: любые изменения, затрагивающие безопасность, электромагнитную совместимость и область применения, должны быть внесены до оформления подтверждающих документов.
Каковы коммерческие условия закупки?
Минимальный объём заказа — 2 единицы. Конфигурация и производительность линии согласуются под проект, поэтому стоимость и состав поставки формируются после уточнения параметров: производительности, скорости конвейера, максимальных габаритов заготовки, режима работы и состава комплекта.
Как проходит приёмка линии?
Приёмка строится на сверке паспортных параметров с фактическими: производительность, шаг заготовки, скорость конвейера, максимальные габариты, режим работы, материал каркаса и покрасочной камеры, состав комплекта. Каждая единица проходит 100%-ную предпродажную проверку. Отдельно проверяется совпадение модели в сертификате с моделью, которая монтируется на площадке.
Какие сроки поставки и что входит в гарантийное обслуживание?
Сроки поставки зависят от конфигурации и типа линии и фиксируются в договоре. Гарантия — 1 год; в поддержку входят удалённая техническая поддержка, быстрый ответ в течение 4 часов, регулярное отслеживание и бесплатное обучение персонала.
Что дальше: чек-лист под ваш проект
Комплаенс-пакет формируется под конкретную конфигурацию, поэтому начинать нужно не с поиска сертификата, а с параметров: производительность, скорость конвейера, максимальные габариты заготовки, режим работы, материалы и состав комплекта. Сверьте их с документами производителя — и только после этого переходите к оформлению.
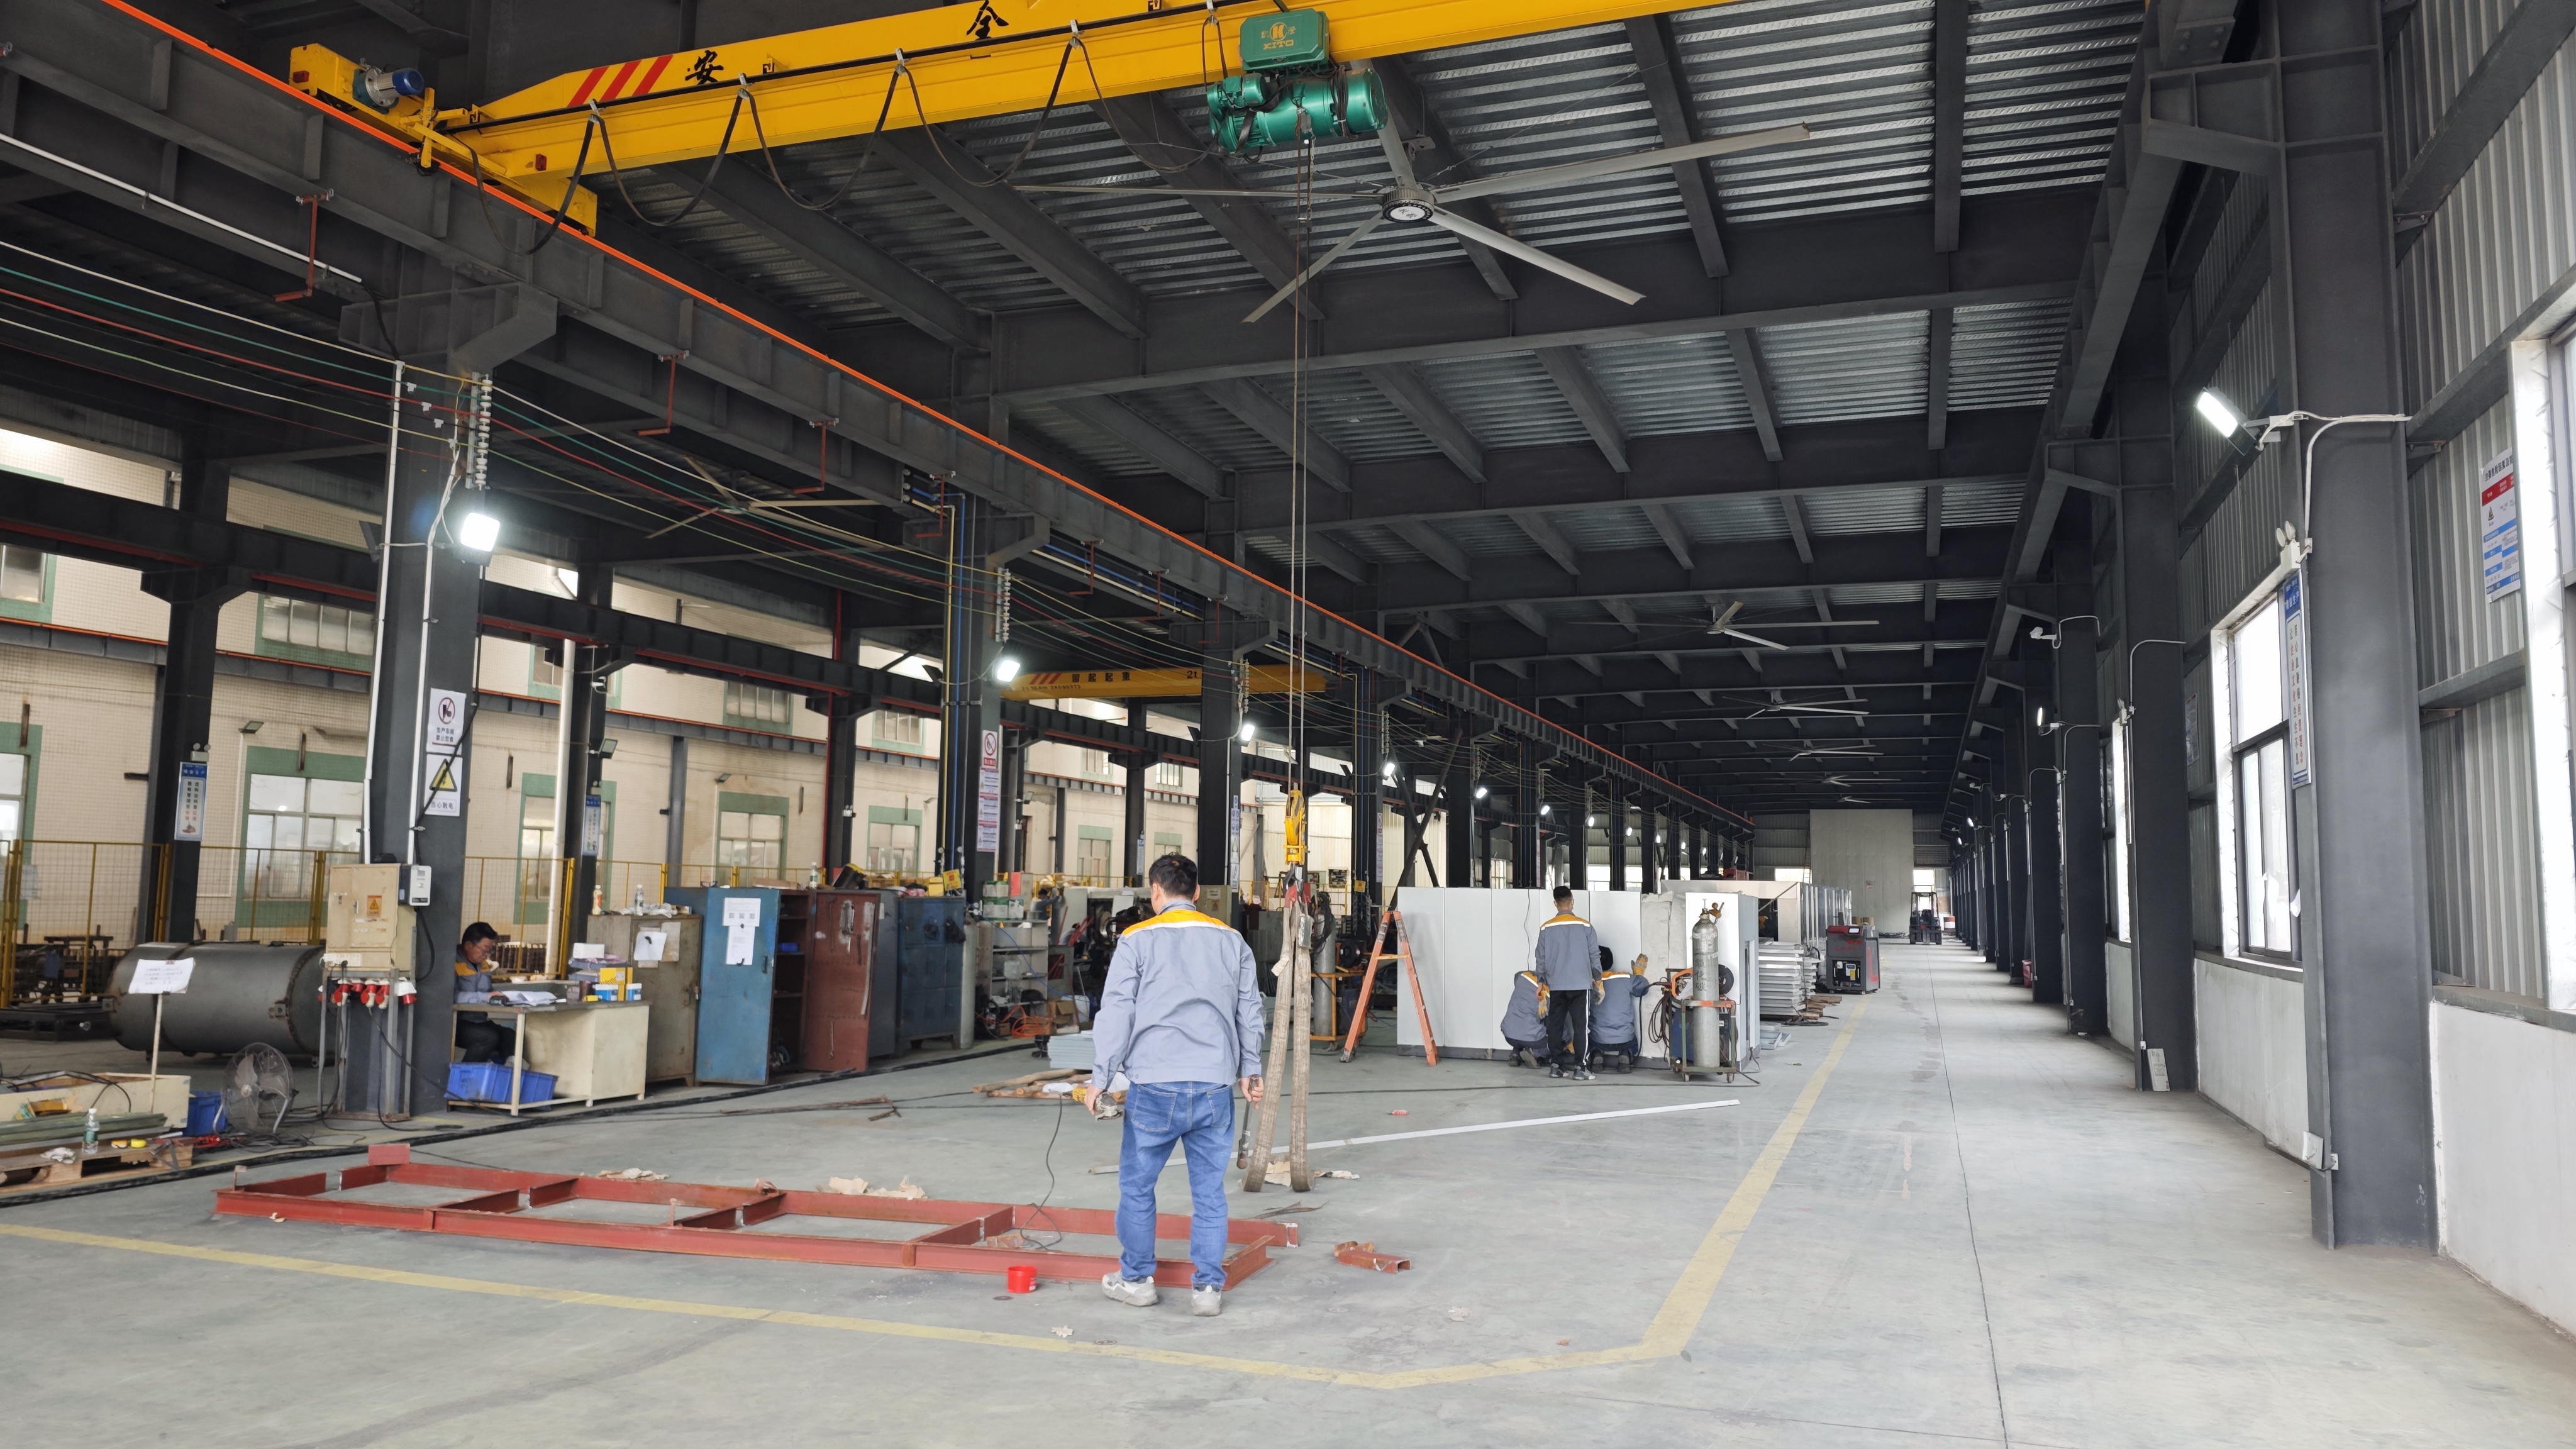
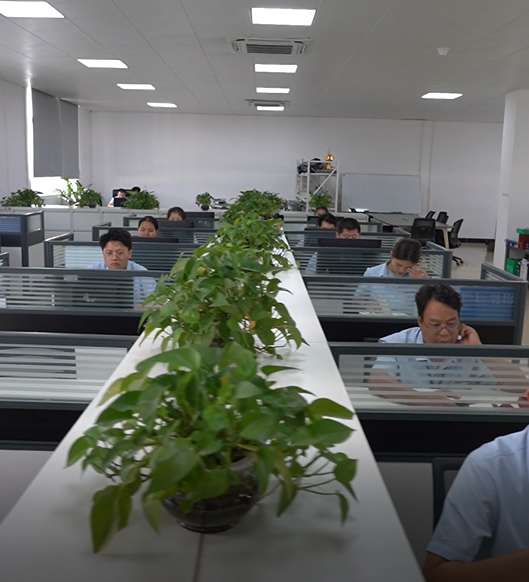
Attractivechina проектирует и изготавливает автоматические линии нанесения покрытий под заказ: для посуды и бытовой техники, автозапчастей, металла и листового металла, деревянной мебели и музыкальных инструментов, промышленного оборудования. Компания основана в 2005 году, располагает собственными производственными площадями около 35 548 м², штатом 280 сотрудников и конструкторским отделом из 54 инженеров; годовой выпуск — 60 единиц оборудования, доля экспорта — 20 %. Портфель включает 79 патентов на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования, общее число патентов превышает 300.
Чтобы получить комплект технической документации и уточнить параметры линии под ваш проект, скачайте корпоративный каталог Attractivechina (PDF) или напишите нам: сайт ru.attractivechina.com, почта attractivechina@gmail.com, телефон и WhatsApp +86 135-8061-6025.