
Solving the problem of low performance: automating the painting of components
Решение проблемы низкой производительности: автоматизация покраски компонентов
Низкая производительность покрасочного участка редко объясняется только нехваткой маляров. Чаще узкое место возникает из-за жёсткого такта, ручных операций, ограниченной рабочей зоны и рассогласования между напылением и отверждением. Автоматизированная линия нанесения покрытий с производительностью до 5000 м²/день, рабочей зоной 7000 × 2000 × 2200 мм и скоростью конвейера 3000 мм/мин устраняет эти ограничения не за счёт «более быстрых рук», а за счёт другой организации потока.
Attractivechina — торговое обозначение производителя Guangdong Chuangzhi Intelligent Equipment Co., Ltd., предприятия из Чжаоцина (провинция Гуандун, Китай), которое с 2005 года выпускает автоматизированные линии нанесения покрытий и сопутствующее оборудование для заводов автокомпонентов, кухонной посуды, мебели, музыкальных инструментов, бытовой техники, изделий из металла и тяжёлого промышленного оборудования. Ниже разобрано, как именно автоматизация покраски компонентов превращает узкое место в управляемый процесс.
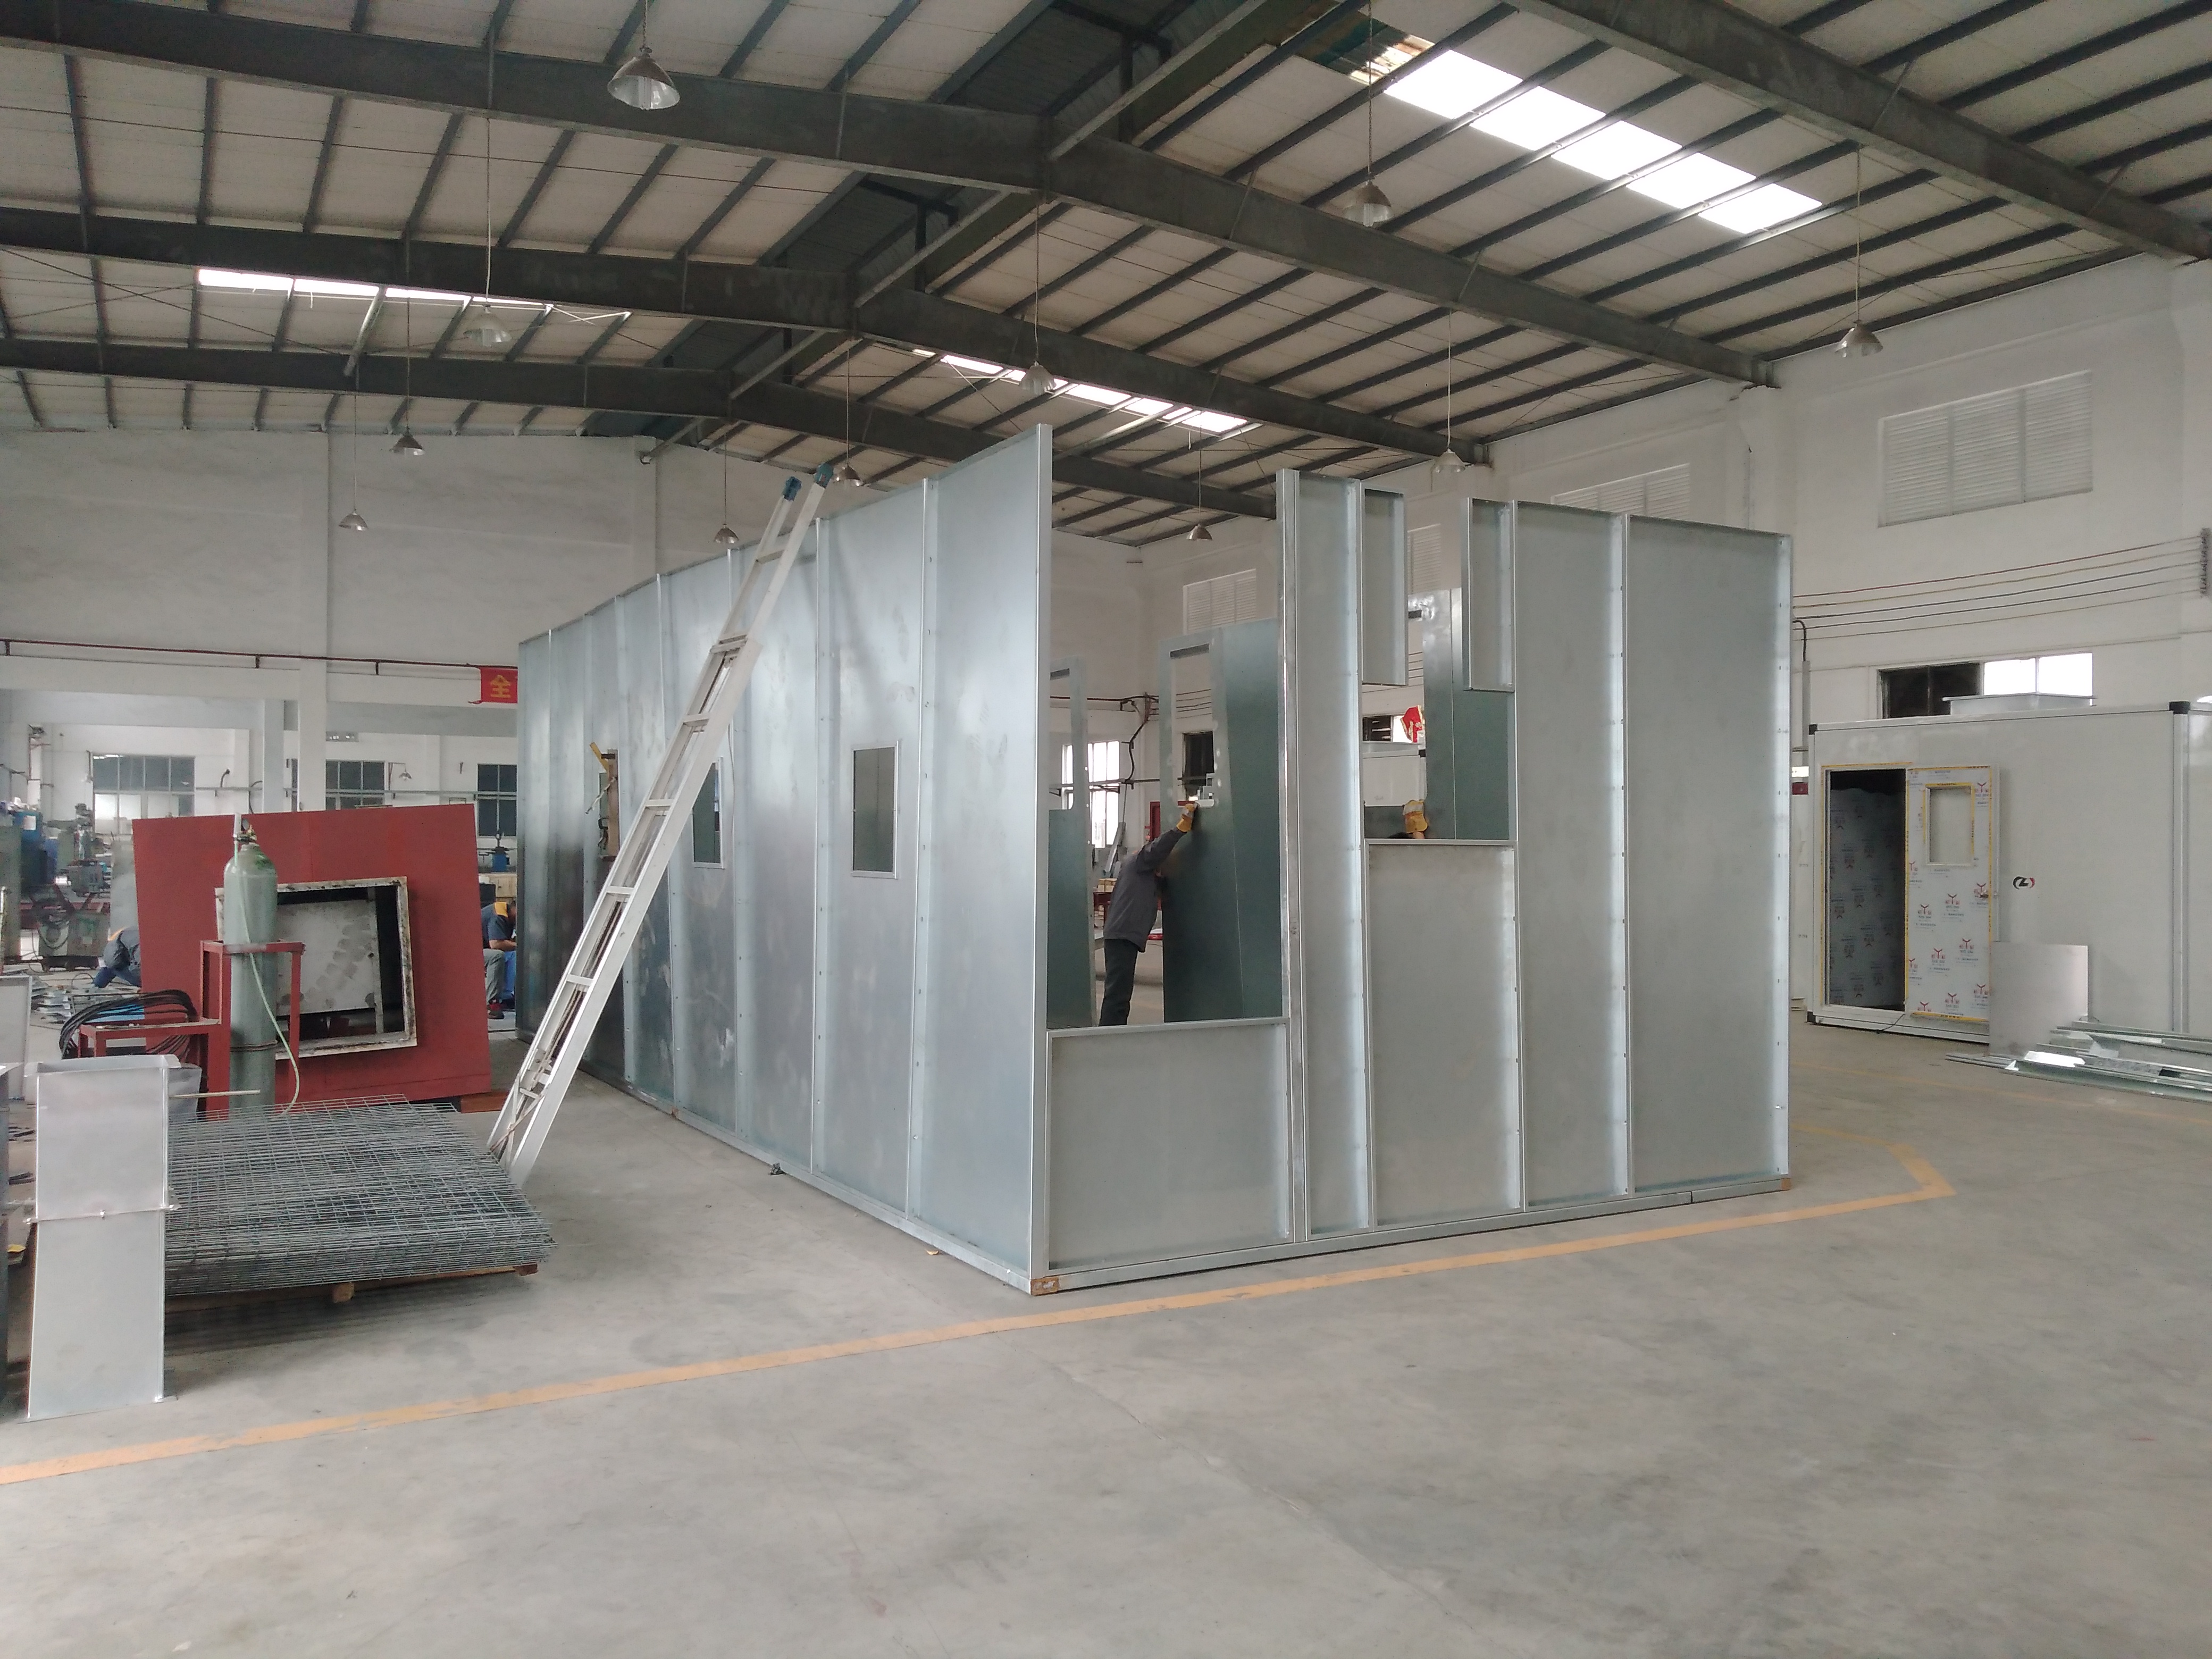
Автоматизированный покрасочный участок: поток изделий организован конвейером, а не последовательностью ручных операций.
Что именно ограничивает производительность покраски
Узкое место — это операция, темп которой задаёт темп всему производству. На участке порошковой или жидкостной окраски таких операций обычно несколько, и они редко совпадают по времени.
- Подготовка и завешивание. Изделие нужно закрепить на подвеске, сориентировать и подать на пост. При ручной схеме эти действия выполняются последовательно и занимают время независимо от площади покрытия.
- Напыление. Производительность зависит от площади изделия, сложности геометрии и стабильности движения оператора. Два изделия одинаковой площади могут обрабатываться за разное время.
- Отверждение. Печь работает по собственному циклу. Если напыление подаёт изделия неравномерно, печь либо простаивает, либо работает с перегрузкой.
- Охлаждение и съём. Горячее изделие нельзя снять сразу; на этом этапе часто возникает очередь, которая визуально выглядит как «медленный цех».
Второй источник потерь — жёсткий такт. Когда изделия закреплены на одной цепи и движутся синхронно, задержка на одном посту останавливает все остальные. Третий источник — ограничение рабочей зоны: крупногабаритный корпус шкафа или длинномерный профиль просто не проходит через камеру и требует отдельной схемы обработки. Четвёртый — возвраты и перекраска: нестабильная толщина плёнки приводит к дефектам, а каждый возврат занимает тот же маршрут повторно.
Отраслевой контекст: стальные шкафы, светильники и листовой металл
Производители стальных шкафов, осветительного оборудования и листовых металлоконструкций работают в условиях, где номенклатура шире, чем у массового производства однотипных деталей. В одной производственной программе одновременно могут находиться корпус шкафа, тонкостенный кожух светильника, кронштейн и длинномерный профиль.
Габариты таких изделий различаются кратно, а требования к покрытию не снижаются: важны равномерность слоя, адгезия и стабильность цвета от партии к партии. Ручная схема с трудом удерживает эту стабильность при росте объёма, потому что каждый оператор вносит собственные отклонения в траекторию, дистанцию и скорость движения краскораспылителя.
Отсюда типичный сценарий: завод получает заказы, но не может их принять, потому что покраска не успевает. Расширение штата увеличивает расход материалов и разброс качества, но не меняет пропускную способность печи и габаритные ограничения камеры.
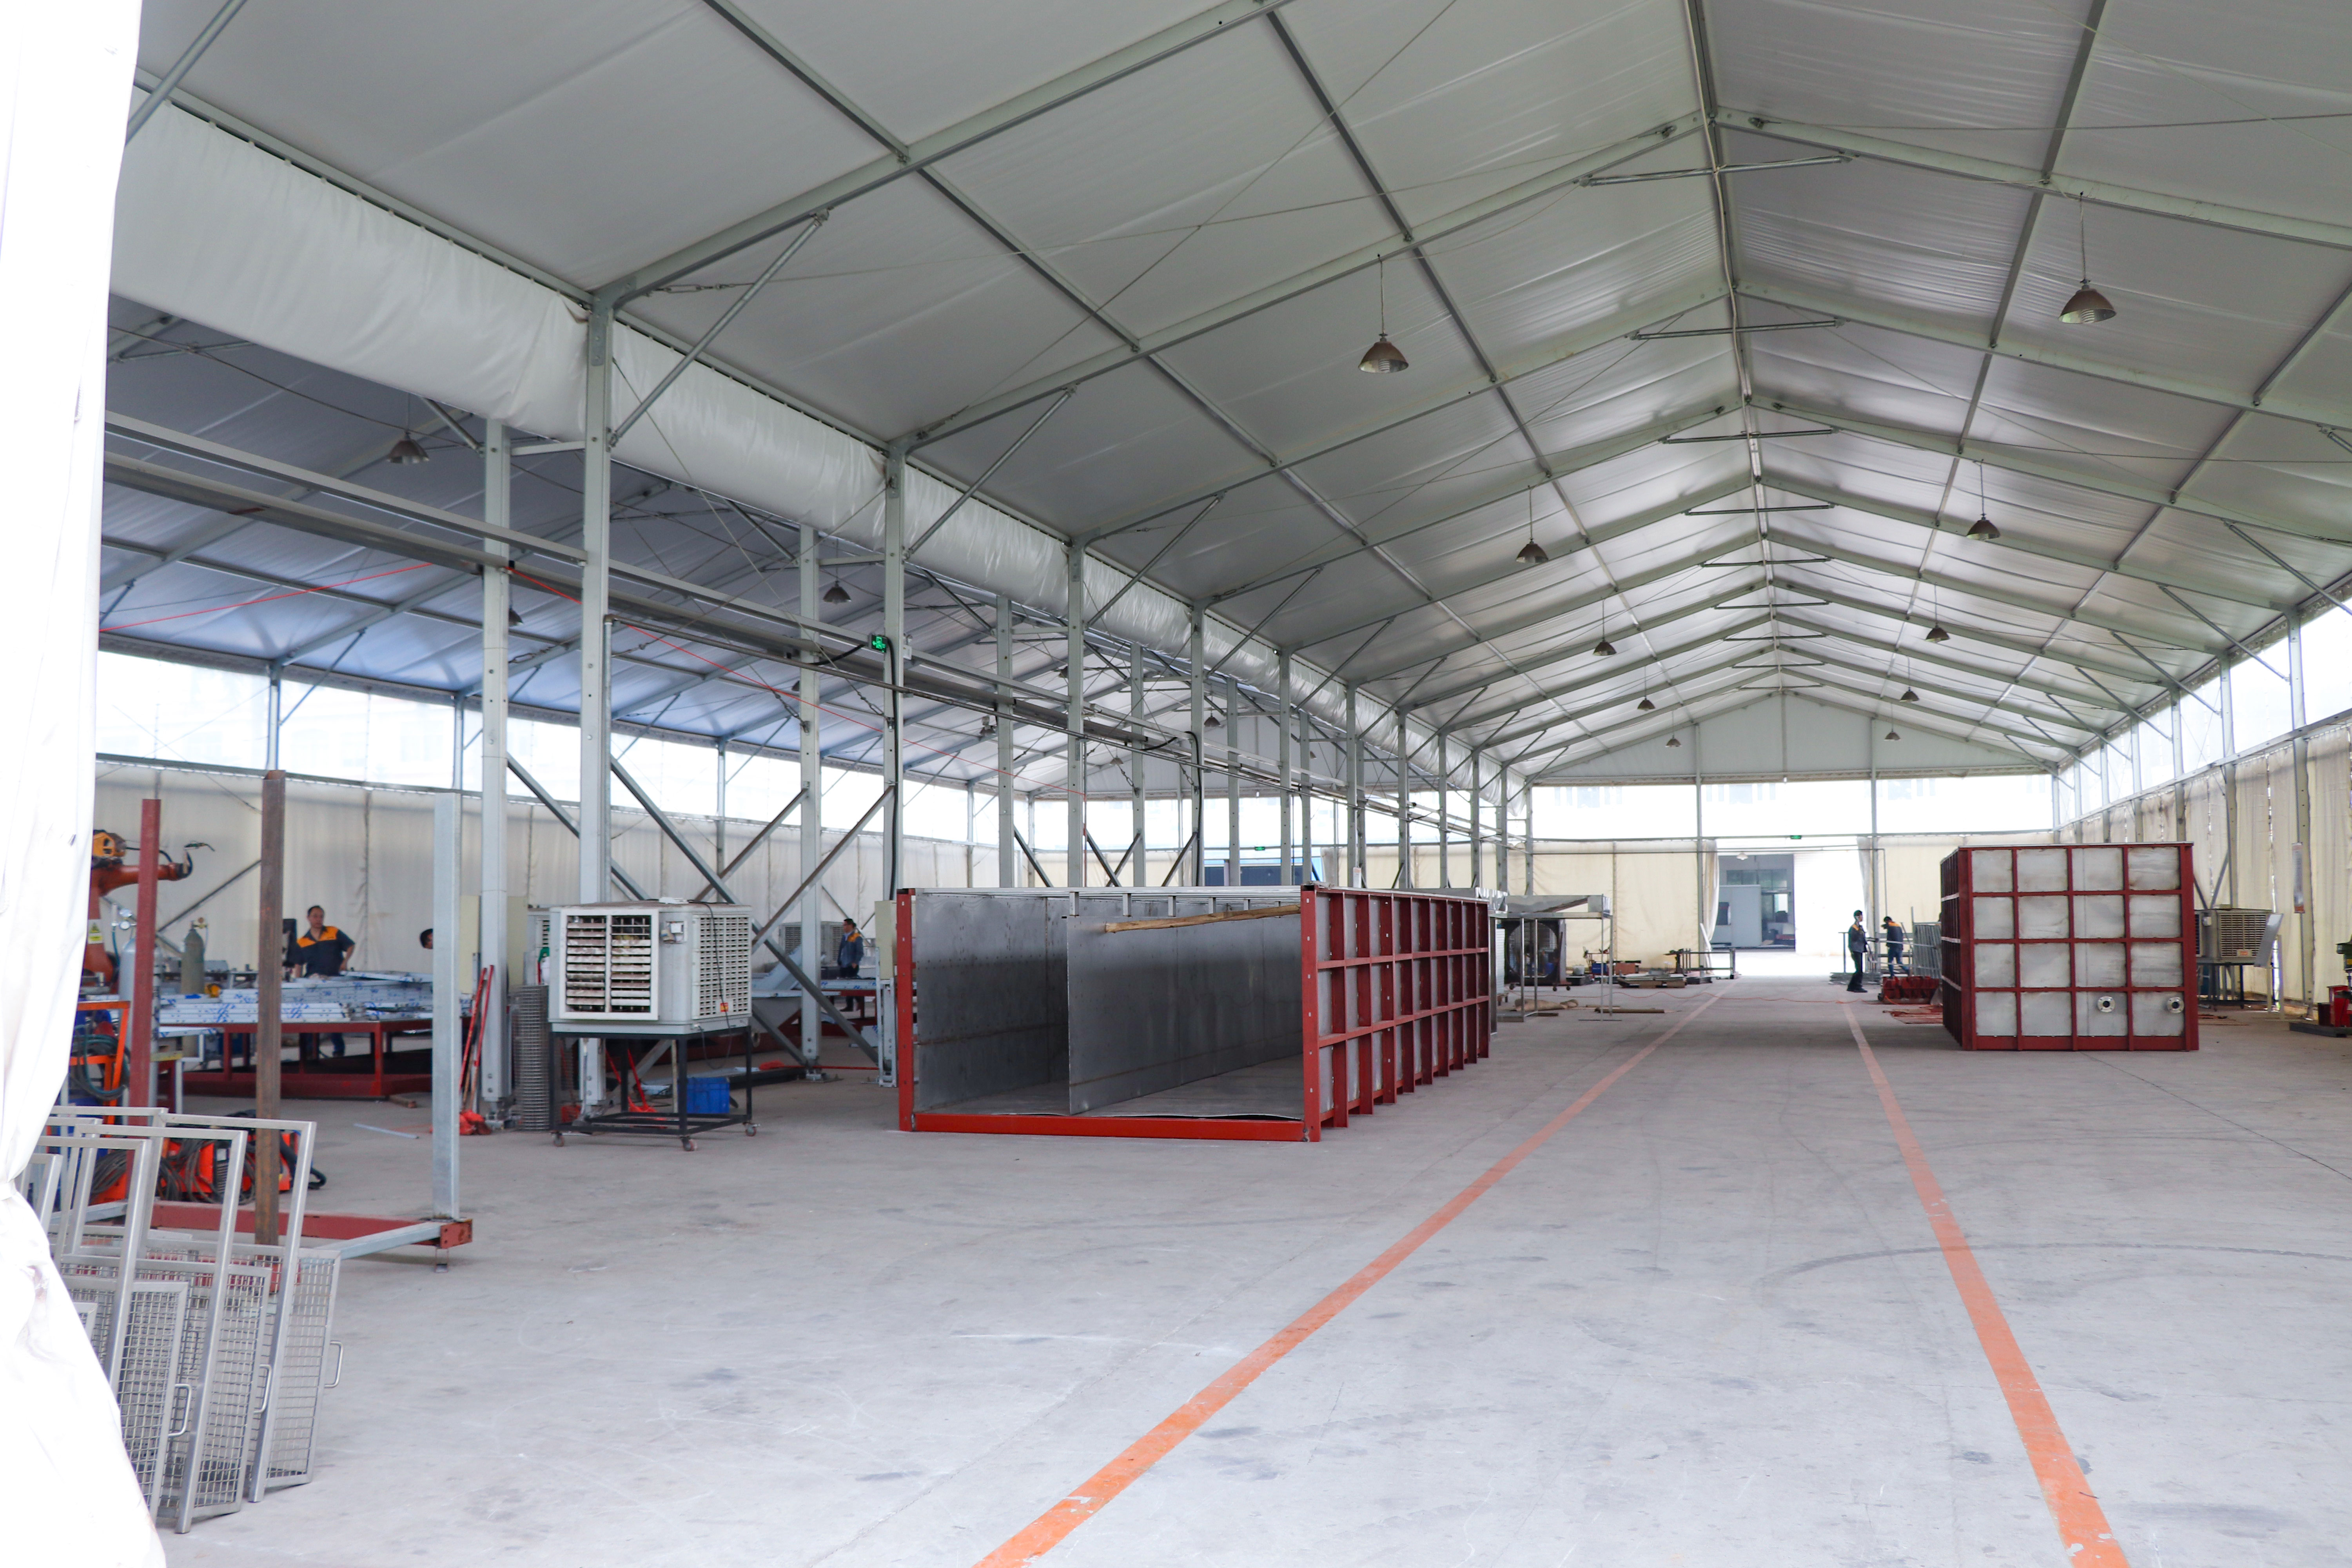
Планировка участка определяет, насколько быстро изделие проходит путь от загрузки до съёма.
Решение: автоматизированная линия нанесения покрытий
Автоматическая линия нанесения покрытий переносит функцию темпа с человека на оборудование. Ключевые параметры, которые напрямую влияют на устранение узкого места, следующие.
Почему рабочая зона важнее, чем кажется
Рабочая зона 7000 × 2000 × 2200 мм означает, что изделие длиной до 7 метров, шириной до 2 метров и высотой до 2,2 метра проходит через линию за один цикл. Для производителей стальных шкафов и листового металла это принципиально: крупногабаритные панели и корпуса не нужно разбирать, обрабатывать по частям или выводить на отдельный участок. Один маршрут — одно покрытие — один контроль качества.
По данным производителя, линии нанесения покрытий на листовой металл рассчитаны на изделия длиной до 7000 мм и обеспечивают проход по окраске на уровне 97%. Это подтверждает, что заявленная рабочая зона соответствует реальной производственной задаче, а не является маркетинговой величиной.
Роль свободно перемещающегося конвейера
Жёсткая цепь синхронизирует все изделия: если одно изделие задержалось на посту, останавливается вся линия. Свободно перемещающийся конвейер разрывает эту зависимость. Изделие может накапливаться в буфере перед постом, проходить маршрут в собственном темпе и возвращаться на повторную обработку, не блокируя соседние позиции.
С точки зрения устранения узкого места это означает, что самый медленный пост перестаёт определять темп всей линии. Буферы между напылением, отверждением и охлаждением сглаживают неравномерность подачи, а печь получает изделия с более стабильным интервалом.
Скорость 3000 мм/мин как инструмент настройки
Скорость конвейера 3000 мм/мин — это параметр, который связывает напыление и отверждение в единый ритм. При изменении номенклатуры скорость можно согласовать с циклом печи, а не подстраивать печь под произвольную подачу. В результате исчезает ситуация, когда изделия скапливаются перед камерой или, наоборот, печь работает недогруженной.
Автоматизация напыления и контроль качества
Линия использует роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени. Это снижает зависимость результата от индивидуальных навыков оператора и уменьшает количество возвратов, которые сами по себе являются скрытым узким местом: каждое повторное изделие занимает место в очереди и расходует материал.
Дополнительно линия оснащается системой сбора и очистки отходящих газов, а управление построено на ПЛК-мониторинге с модулем самодиагностики неисправностей. Для непрерывного производства это важно: остановка из-за неисправности обходится дороже, чем плановое обслуживание.
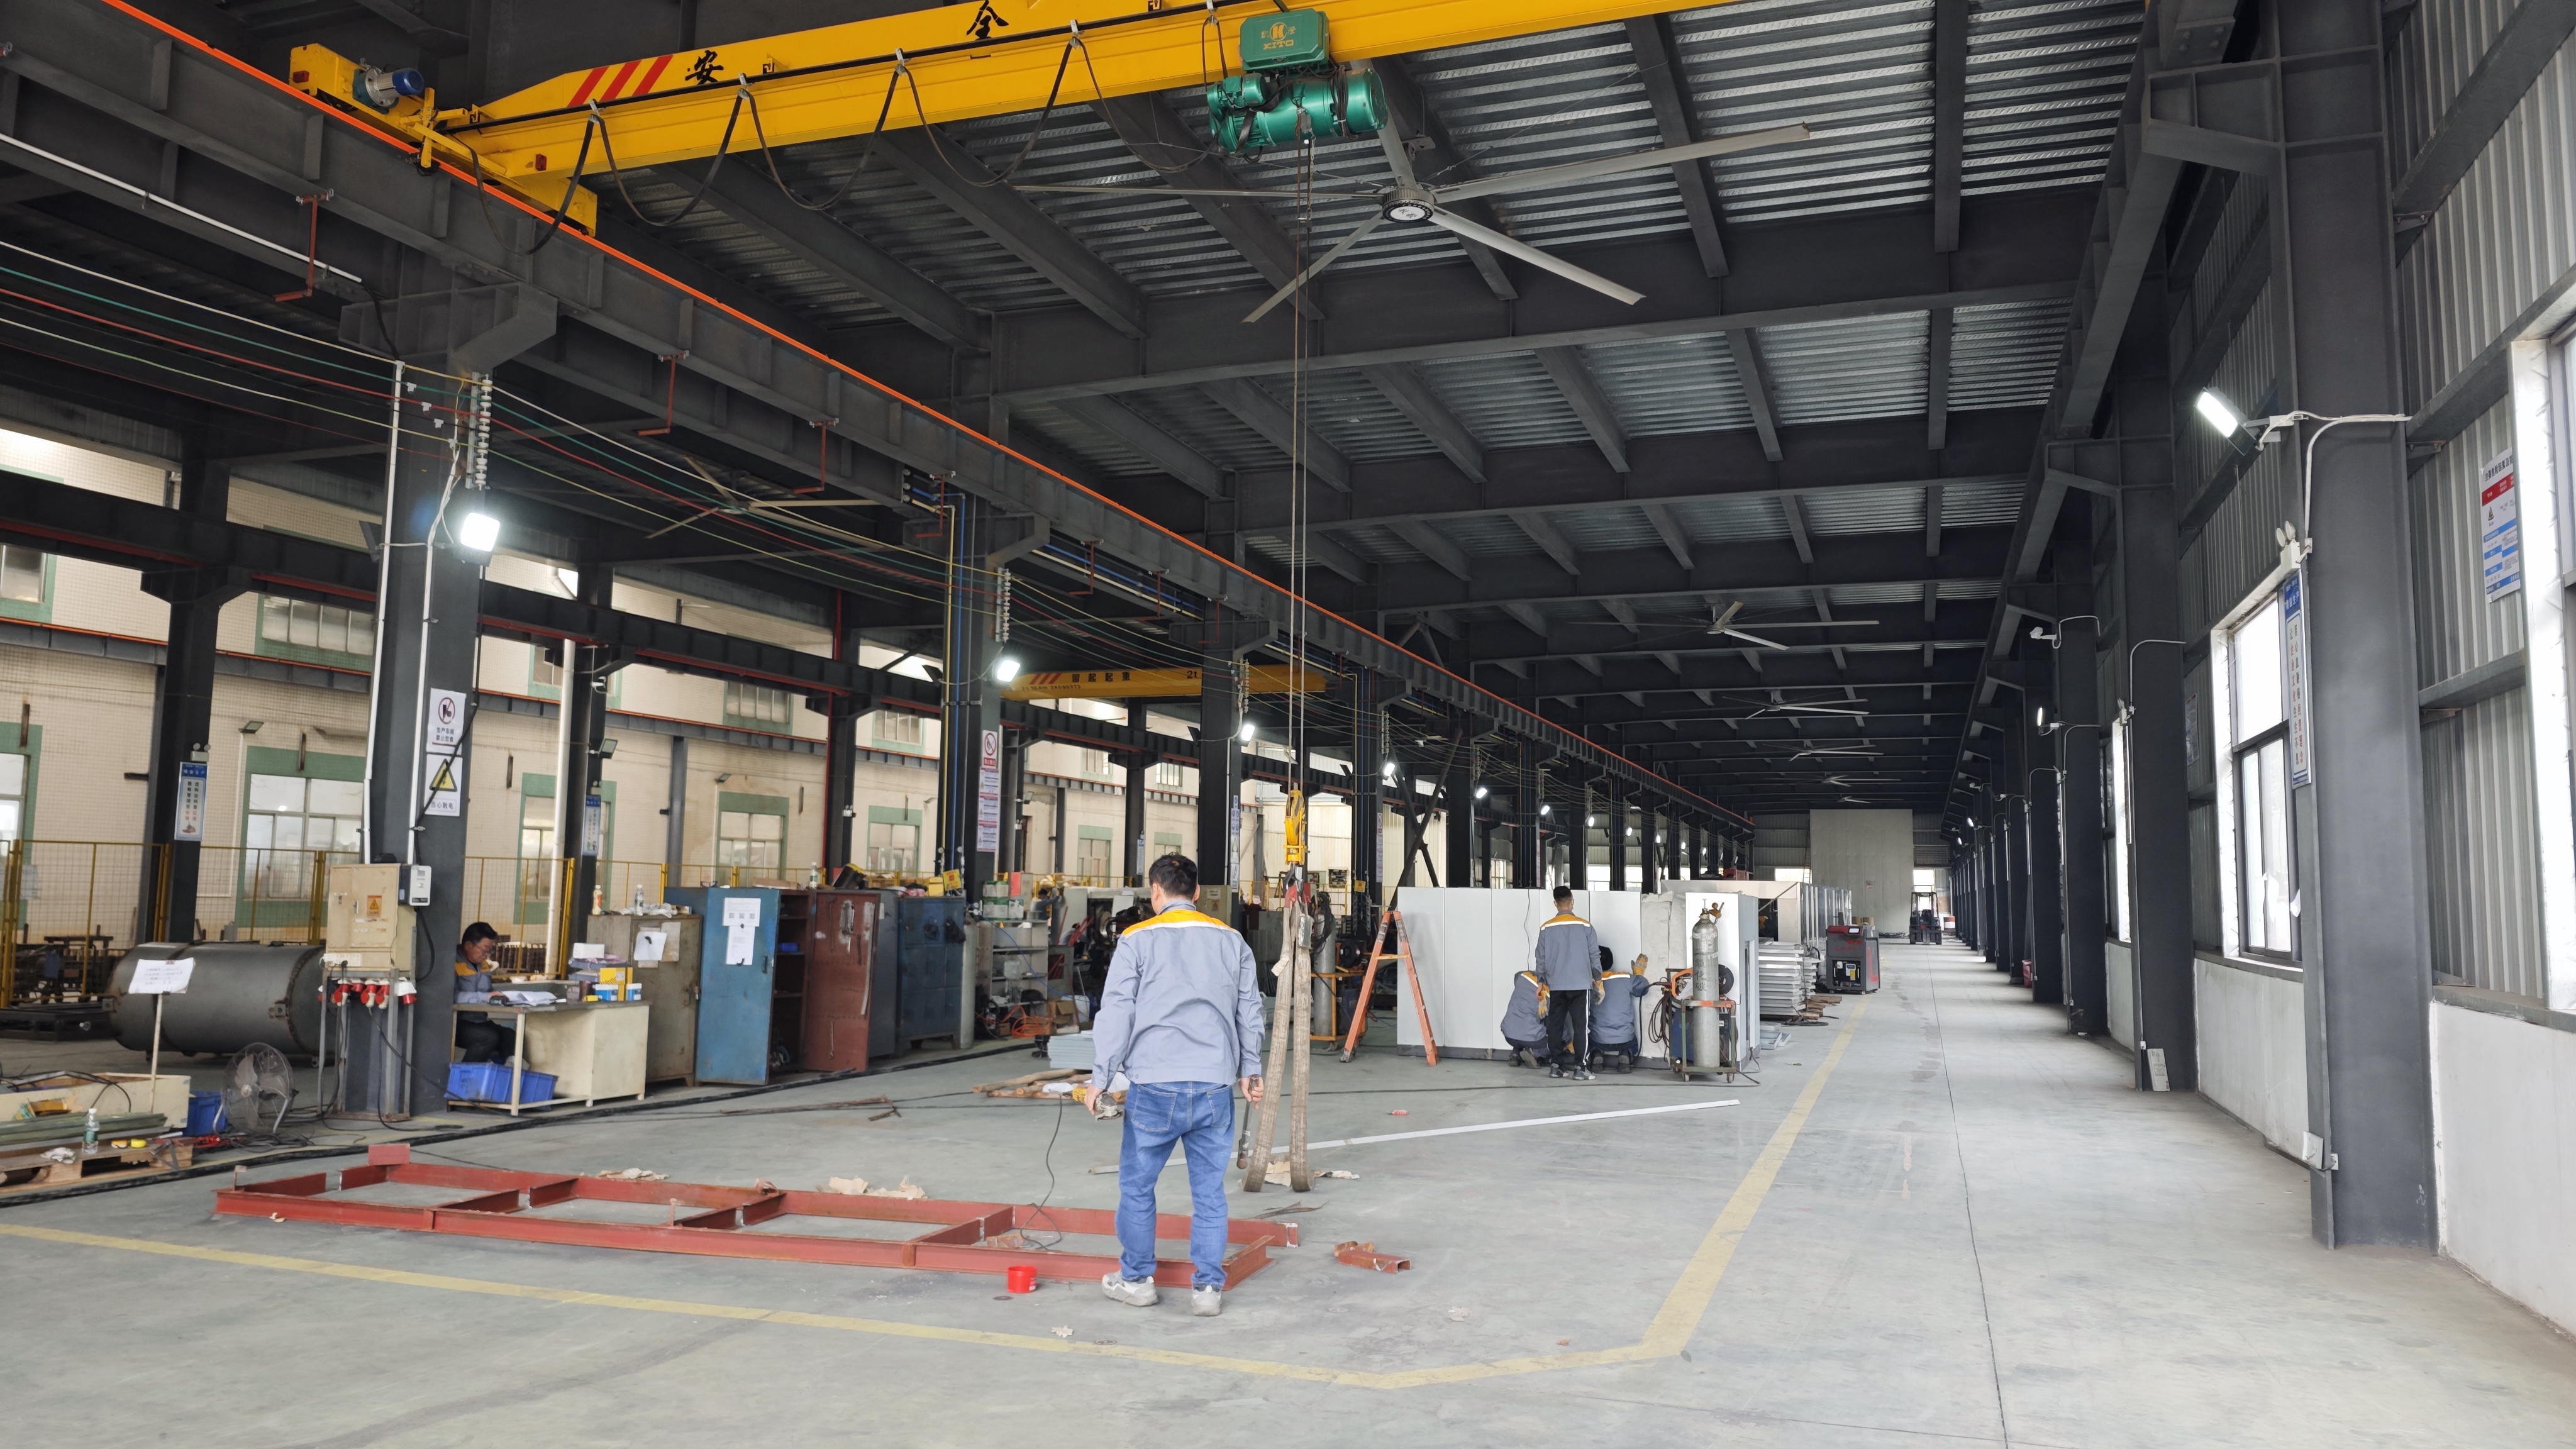
Рабочая зона и конвейер определяют, какие изделия проходят линию без дополнительной переналадки.
Как перевести параметры линии в производственный результат
Параметры оборудования сами по себе не решают задачу. Решение возникает, когда они сопоставлены с текущим узким местом. Ниже — логика сопоставления.
| Параметр линии | Значение | Что это меняет для производства |
|---|---|---|
| Производительность | до 5000 м²/день | Позволяет сравнить требуемый суточный объём окраски с возможностью одной линии и понять, нужна ли вторая смена. |
| Рабочая зона (Д × Ш × В) | 7000 × 2000 × 2200 мм | Крупногабаритные корпуса, панели и профили обрабатываются за один проход, без разделения на фрагменты. |
| Скорость конвейера | 3000 мм/мин | Такт согласуется с циклом отверждения; подача становится равномерной. |
| Тип конвейера | свободно перемещающийся | Посты развязаны, буферы сглаживают пики, самый медленный пост не останавливает линию. |
| Выход годных | до 98% (автокомпоненты), 97% (листовой металл) | Снижение возвратов высвобождает мощность, которая раньше уходила на перекраску. |
| Управление | ПЛК-мониторинг, самодиагностика, роботизированное распыление с контролем толщины плёнки | Стабильность результата меньше зависит от человеческого фактора; неисправности выявляются раньше. |
| Экология | система сбора и очистки отходящих газов | Снижает риск претензий по выбросам и упрощает согласование участка. |
Производственная мощность линии может быть настроена в соответствии с требованиями заказчика. Это существенно для предприятий, которые планируют поэтапное расширение: сначала закрыть текущее узкое место, затем нарастить объём без замены всего участка.
Пошаговый план внедрения
Шаг 1. Зафиксировать фактическое узкое место
Необходимо измерить реальный такт на каждом посту: подготовка, напыление, отверждение, охлаждение, съём. Узкое место — не обязательно самый заметный участок. Часто им оказывается охлаждение или очередь на завешивание.
Шаг 2. Описать номенклатуру в габаритах и площади
Требуется перечень изделий с максимальными и типичными размерами, а также суточная окрашиваемая площадь. Именно на этом этапе проверяется, попадает ли продукция в рабочую зону 7000 × 2000 × 2200 мм и достаточна ли производительность до 5000 м²/день.
Шаг 3. Спроектировать компоновку под существующий цех
Attractivechina выполняет предпродажное проектирование производственных объектов, а также собственные НИОКР, производство, монтаж и пусконаладку. Компоновка линии привязывается к реальным площадям, а не наоборот.
Шаг 4. Пройти предотгрузочный контроль
Каждая единица продукции проходит 100% предотгрузочный контроль качества и 100% предпродажную проверку. Для заказчика это означает, что линия прибывает на площадку в состоянии, проверенном до отгрузки, а не собирается «с нуля» на месте.
Шаг 5. Выполнить монтаж и пусконаладку
На этом этапе проверяется фактическое соответствие такта проектному: скорость конвейера, работа буферов, стабильность отверждения. Отклонения устраняются до выхода на серийный режим.
Шаг 6. Обучить персонал
Послепродажное обслуживание включает бесплатное обучение. Операторы должны понимать логику буферов и маршрутизации, иначе свободно перемещающийся конвейер используется как обычная жёсткая цепь и преимущество теряется.
Шаг 7. Перейти на регулярное обслуживание
Для обеспечения надёжности поставок и долгосрочной работы компания проводит регулярное техническое обслуживание оборудования и предоставляет послепродажную техническую поддержку. Система удалённой диагностики позволяет быстро устранять неполадки, а сервис реагирует в течение 4 часов.
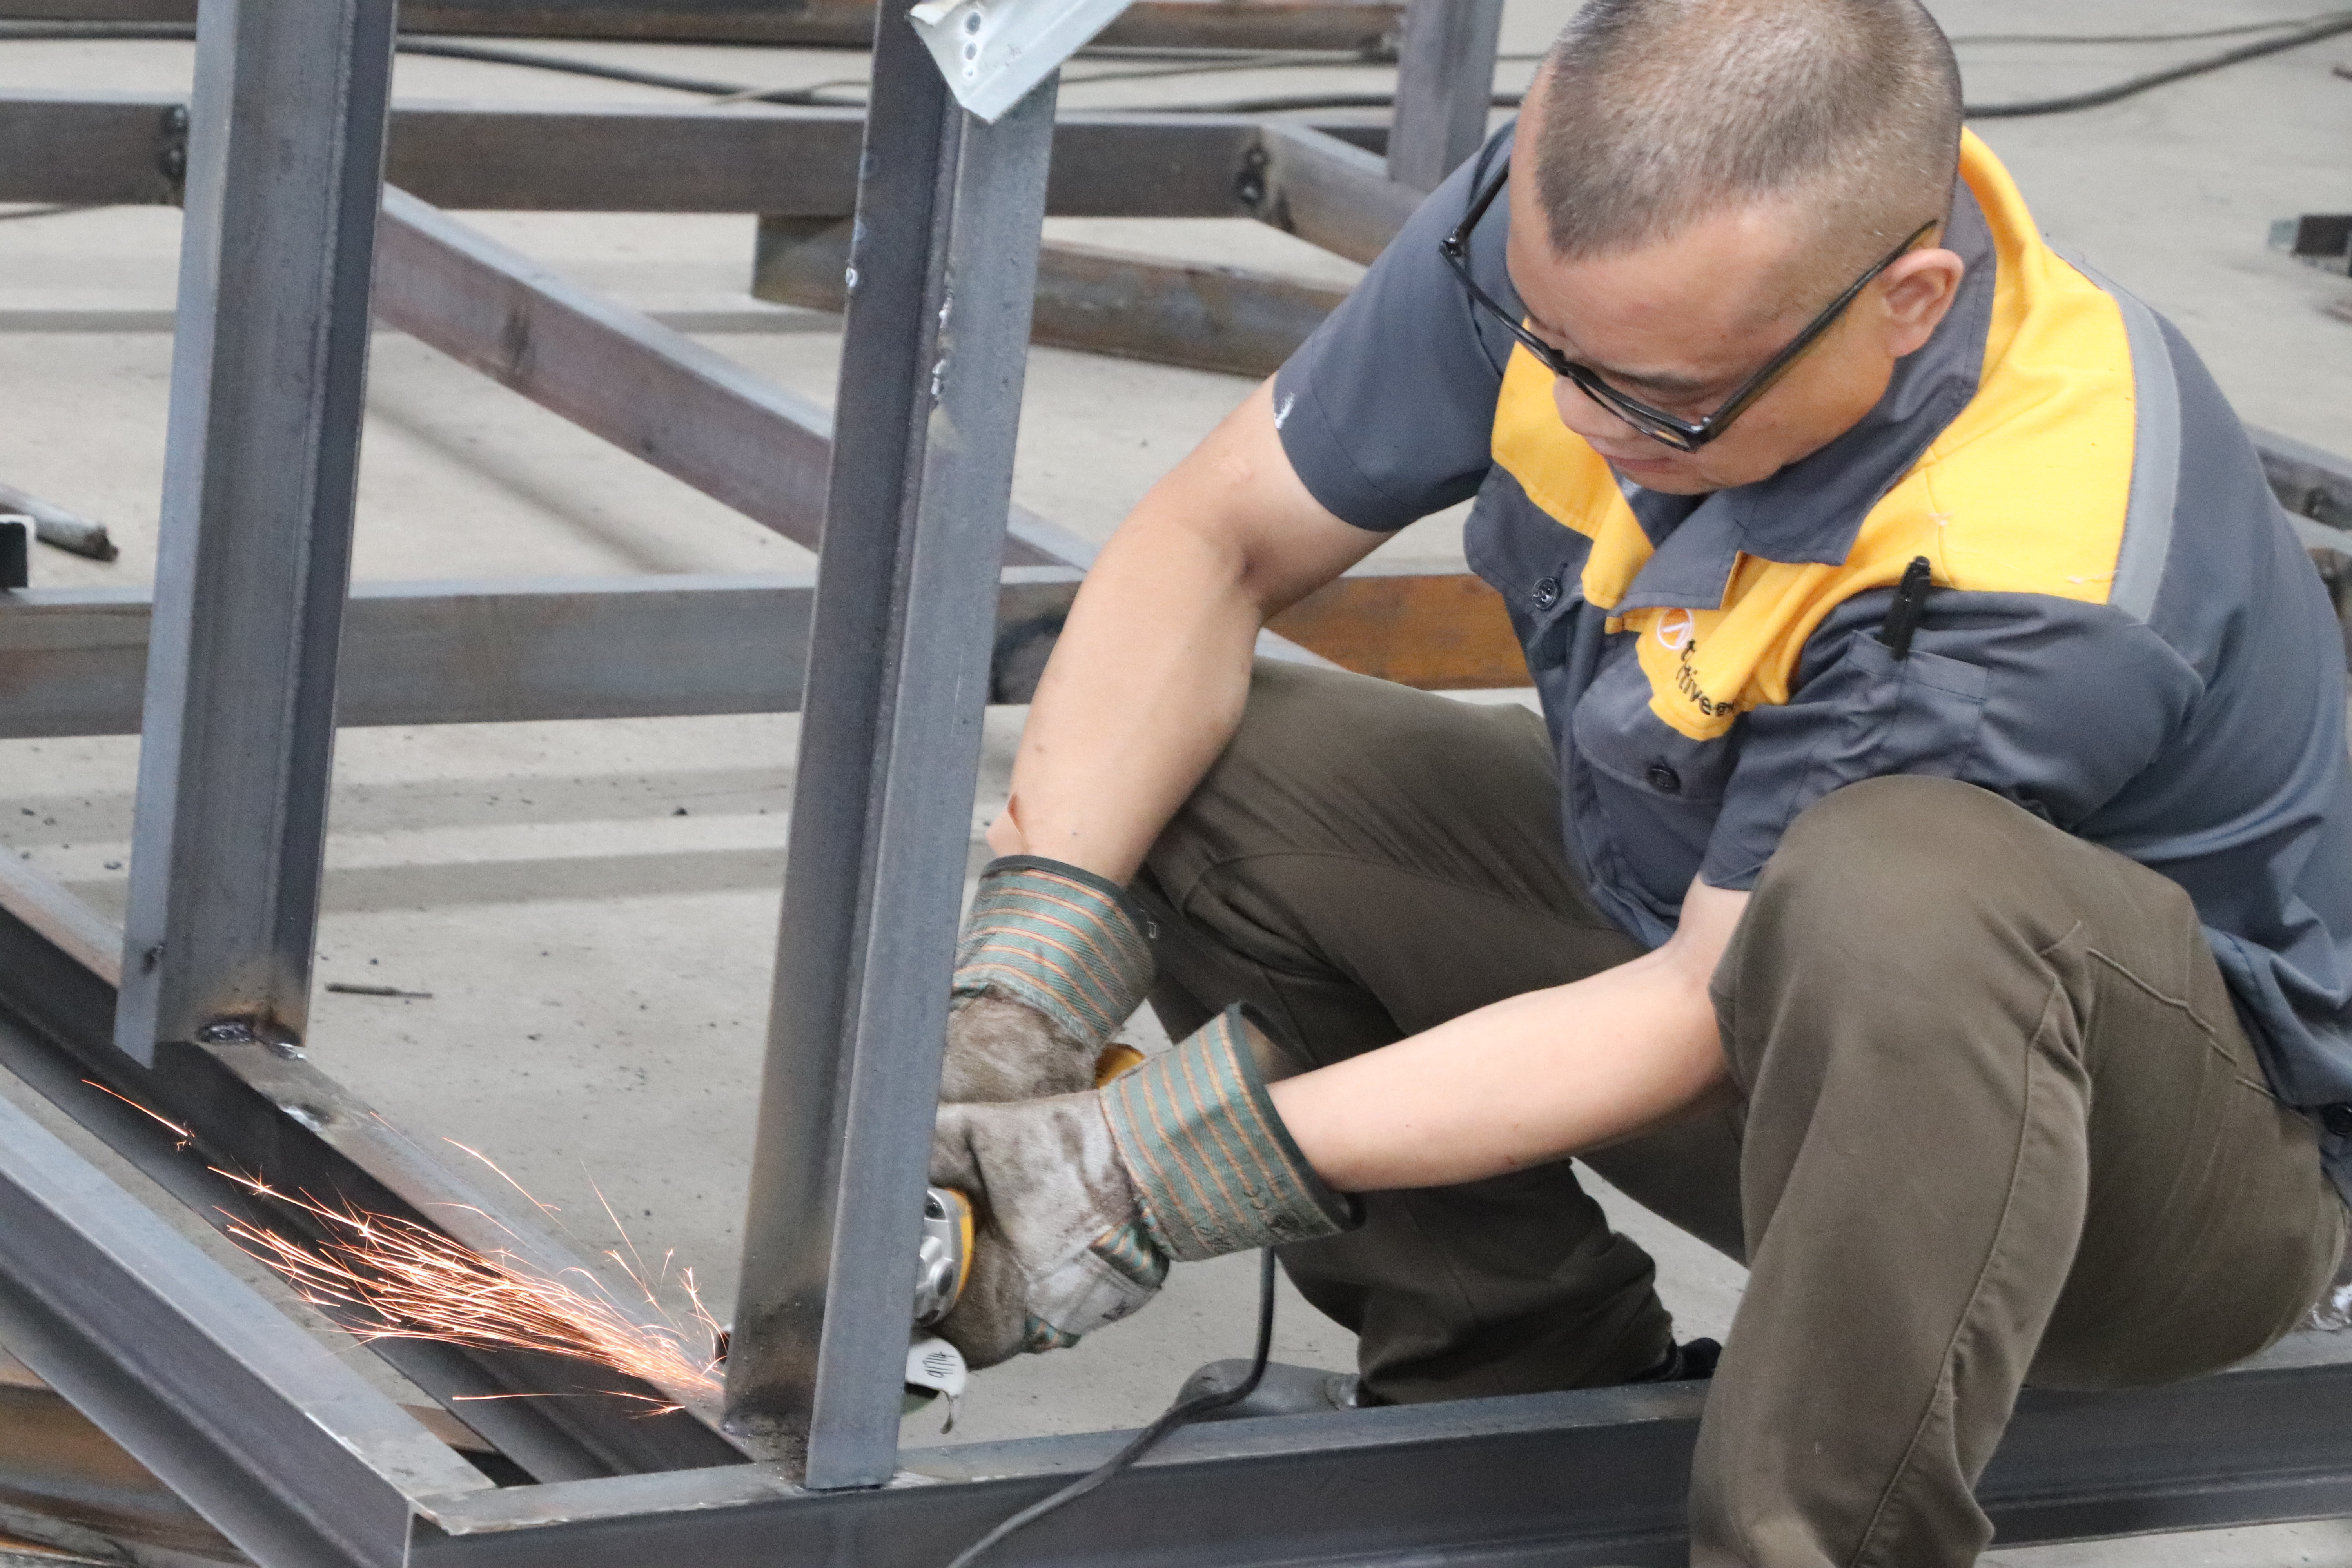
Сварочные и заготовительные операции задают входной поток, который затем должен быть выровнен покрасочной линией.
Сценарии применения
Стальные шкафы
Корпуса шкафов — крупногабаритные изделия с большой площадью окраски и сложной геометрией. Рабочая зона 7000 × 2000 × 2200 мм позволяет обрабатывать корпус целиком, а производительность до 5000 м²/день — планировать выпуск партиями без накопления незавершённого производства перед камерой.
Светильники
Осветительное оборудование сочетает тонкостенные детали и заметные поверхности. Стабильность толщины плёнки здесь важнее скорости: неравномерный слой виден на готовом изделии. Роботизированное распыление с контролем толщины плёнки в реальном времени снижает разброс между изделиями в партии.
Листовой металл
Для листовых панелей и профилей критична длина. Поддержка изделий до 7000 мм и проход по окраске на уровне 97% позволяют отказаться от обработки длинномерных элементов частями и от отдельного участка под крупногабарит.
Промышленное оборудование
Линия для тяжёлого промышленного оборудования и техники для железнодорожного транспорта включает этапы удаления ржавчины, шлифовки, обдува, предварительного нагрева, нанесения грунта, сушки, охлаждения, нанесения верхнего слоя, сушки и маркировки. Такая последовательность показывает, что линия проектируется как законченный технологический маршрут, а не как отдельная камера.
Автокомпоненты и посуда
Для автокомпонентов производитель указывает выход годных до 98%. Линия для автокомпонентов и бамперов выделена в отдельные продуктовые направления. Для кухонной посуды типовая производительность стандартной линии составляет 800–1000 изделий в час, а в конструкции применяются пищевые лакокрасочные материалы и закрытая конструкция распыления.
Сравнение: автоматизированная линия и традиционный участок
Сравнение ниже построено на данных производителя о различиях между автоматизированной линией Attractivechina и традиционной линией нанесения покрытий.
| Показатель | Традиционная линия | Автоматизированная линия Attractivechina |
|---|---|---|
| Энергопотребление | базовый уровень | экономия энергии около 10%; применяются запатентованные решения, включая энергосберегающую сушильную печь с осушителем воздуха |
| Срок службы | базовый уровень | увеличен в 3 раза |
| Окупаемость инвестиций | — | в среднем 2–3 года |
| Выход годных | — | до 98% |
| Затраты на обслуживание | плановое обслуживание с ручной диагностикой | удалённая диагностика, ответ в течение 4 часов, регулярное сопровождение |
| Начальная стоимость | ниже | может быть несколько выше, но ниже совокупная стоимость владения за счёт экономии энергии, снижения затрат на персонал и расходные материалы |
Для производителей стальных шкафов, светильников и листового металла важна не начальная цена, а способность линии держать такт на протяжении срока службы. Более низкая совокупная стоимость владения формируется за счёт экономии энергии, автоматизации ручных операций и уменьшения возвратов.
Долгосрочная работа: что проверять помимо параметров
Покупка линии — это решение на годы, поэтому поставщик оценивается не только по техническим характеристикам, но и по способности поддерживать оборудование после ввода в эксплуатацию.
- Производственная база. Guangdong Chuangzhi Intelligent Equipment Co., Ltd. располагает собственными площадями около 35 548 м², штатом 280 сотрудников, включая 54 инженера, и выпускает порядка 60 единиц продукции в год.
- Инженерный опыт. Компания владеет 79 патентами на изобретения в сферах оборудования для нанесения покрытий и природоохранного оборудования; общее число патентов превышает 300.
- Опыт решений. Attractivechina заявляет более 30 лет опыта в комплексных решениях для линий нанесения покрытий.
- Экспортная география. Доля экспорта составляет 20%, среди рынков — Россия, Вьетнам, Индонезия, Бразилия, Объединённые Арабские Эмираты, Турция, Таиланд, Саудовская Аравия, Мексика, Индия и другие страны.
- Сервис. Гарантия 1 год, удалённая техническая поддержка, оперативный ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение.
- Документальное подтверждение. Соответствие требованиям подтверждается выдачей протоколов испытаний и сертификатов квалификации.
Отдельно стоит учитывать условия закупки, поскольку они влияют на сроки запуска. Минимальный объём заказа составляет 2 единицы. Оплата производится банковским переводом: 50% предоплата в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки, 10% после завершения монтажа. Приёмка включает предэкспортное тестирование, базисное условие поставки — FOB, доставка осуществляется через любые порты провинции Гуандун.
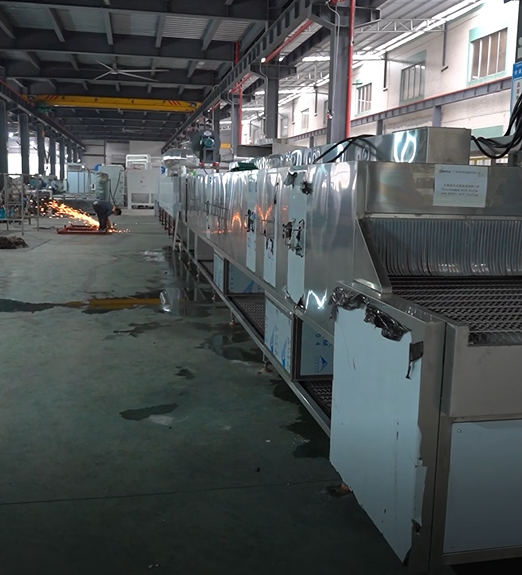
Монтаж и пусконаладка — этап, на котором проверяется фактическое соответствие такта проектным значениям.
Часто задаваемые вопросы
Как подтверждается качество покрытия и соответствие требованиям?
Каждая единица продукции проходит 100% предотгрузочный контроль качества и 100% предпродажную проверку. Соответствие требованиям подтверждается выдачей протоколов испытаний и сертификатов квалификации, что обеспечивает документальное подтверждение качества и безопасности продукции. Для покрытий, контактирующих с пищей, применяются пищевые лакокрасочные материалы и закрытая конструкция распыления.
Можно ли адаптировать производительность и рабочую зону под нашу номенклатуру?
Производственная мощность может быть настроена в соответствии с требованиями заказчика. Базовая конфигурация линии рассчитана на производительность до 5000 м²/день, рабочую зону 7000 × 2000 × 2200 мм и скорость конвейера 3000 мм/мин; свободно перемещающийся конвейер позволяет развязать посты и выровнять поток. Итоговая конфигурация определяется по номенклатуре изделий и требуемой суточной площади окраски.
Какие условия оплаты, минимальный заказ и как оценивается окупаемость?
Минимальный объём заказа составляет 2 единицы. Оплата производится банковским переводом по схеме: 50% предоплата в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки, 10% после завершения монтажа. По данным производителя, средний срок окупаемости инвестиций составляет 2–3 года, экономия энергии — около 10%, а срок службы линии увеличен в 3 раза по сравнению с традиционной линией.
Как проходит приёмка и тестирование перед отгрузкой?
Приёмка включает предэкспортное тестирование. До отгрузки каждая единица продукции проходит 100% предотгрузочный контроль качества, а поставка осуществляется на условиях FOB через любые порты провинции Гуандун. Такой порядок позволяет заказчику получить оборудование, проверенное до отправки, и сократить объём работ на площадке.
Как обеспечивается долгосрочная работа линии и поддержка после запуска?
Послепродажное обслуживание включает удалённую техническую поддержку, гарантию сроком 1 год, оперативный ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение. Для обеспечения надёжности поставок и долгосрочной работы компания проводит регулярное техническое обслуживание оборудования. Система удалённой диагностики позволяет быстро устранять неполадки, а ПЛК-мониторинг с модулем самодиагностики выявляет отклонения до остановки линии. Чтобы оценить конфигурацию под ваш участок, можно запросить коммерческое предложение или технический каталог.
Вывод
Низкая производительность покраски — это не проблема отдельной операции, а проблема организации потока. Автоматизированная линия нанесения покрытий устраняет узкое место за счёт трёх решений: рабочая зона 7000 × 2000 × 2200 мм снимает габаритные ограничения, производительность до 5000 м²/день задаёт верхнюю границу суточного объёма, а свободно перемещающийся конвейер со скоростью 3000 мм/мин развязывает посты и выравнивает подачу к печи. Дополнительно роботизированное распыление с контролем толщины плёнки и ПЛК-самодиагностика сокращают возвраты и простои.
Для производителей стальных шкафов, светильников и листового металла такой подход означает переход от управления людьми к управлению процессом: такт задаётся оборудованием, а результат становится предсказуемым от партии к партии.
Следующий шаг
Attractivechina проектирует автоматизированные линии нанесения покрытий под конкретную номенклатуру: от предпродажного планирования участка до монтажа, пусконаладки и послепродажного сопровождения. Опишите ваши изделия, габариты и требуемую суточную площадь окраски — специалисты подготовят конфигурацию линии и коммерческое предложение.
Сайт: ru.attractivechina.com
Каталог компании (PDF): скачать каталог
E-mail: attractivechina@gmail.com
Тел. / WhatsApp: +86 135-8061-6025
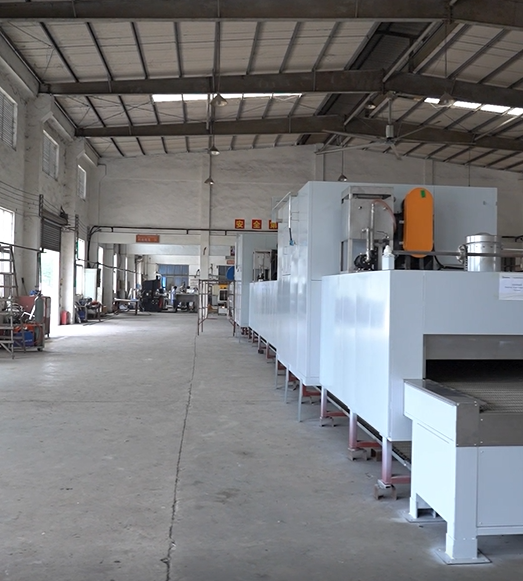
Запуск линии на площадке заказчика: проверка такта, обучение персонала и передача в эксплуатацию.
Have Questions or Need More Details?
Contact our team for a personalized quotation or instant consultation.
Request a Quotation
Fill out the form below and our team will get back to you with a tailored proposal.
WhatsApp Direct Chat
Prefer to chat in real-time? Message us on WhatsApp for instant assistance & quick answers.
- Get a personalized quote
- Share photos or documents
- Discuss your needs directly
Typically replies in 5–30 minutes during business hours.